

Роботизированная станция аргонодуговой сварки: цена от производителя 2026
2026-10-22
- Роботизированная станция аргонодуговой сварки: цена, характеристики и выбор поставщика в 2026 году
- Что такое роботизированная станция аргонодуговой сварки и её ключевые компоненты
- Где применяется роботизированная станция аргонодуговой сварки: отраслевые кейсы
- Диапазон цен и факторы формирования стоимости в 2026 году
- Как выбрать поставщика: критерии оценки надежности
- Технические нюансы и ограничения технологии
- Сравнение: Ручная TIG сварка vs Роботизированная станция
- Логистика и экспорт: особенности поставки из Китая
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и заключительные мысли
Роботизированная станция аргонодуговой сварки: цена, характеристики и выбор поставщика в 2026 году
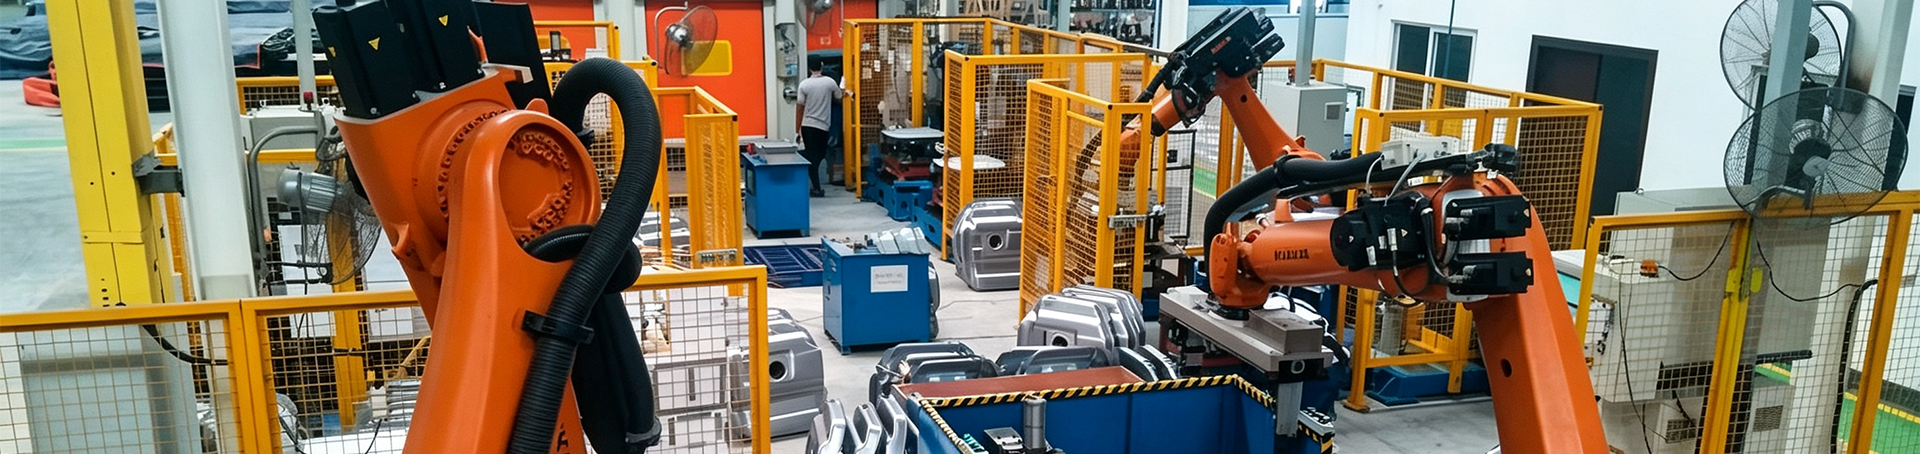
Роботизированная станция аргонодуговой сварки представляет собой высокотехнологичный производственный комплекс, объединяющий манипулятор с ЧПУ, источник сварочного тока TIG (GTAW), систему подачи присадочной проволоки или прутка, а также модули позиционирования заготовок. В условиях промышленного производства 2026 года данное оборудование является стандартом для создания неразъемных соединений на ответственных узлах из нержавеющей стали, алюминиевых сплавов, титана и никелевых суперсплавов. Ключевая ценность таких решений заключается в устранении «человеческого фактора»: робот обеспечивает стабильную скорость сварки, неизменный угол ввода электрода и точное соблюдение тепловложения, что критически важно для герметичных швов в топливных системах, трубопроводах высокого давления и конструкциях аэрокосмического назначения.
Для руководителей производств и главных инженеров вопрос стоимости владения выходит за рамки первоначальных капитальных затрат. Современная роботизированная станция аргонодуговой сварки позволяет сократить расход защитного газа аргона на 15–20% благодаря прецизионному контролю потока, а также снизить процент брака до уровня менее 0,5%. Компания ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование», опираясь на более чем десятилетний опыт интеграции автоматизированных линий, предлагает решения, которые не просто заменяют ручной труд, но и повышают общую эффективность предприятия (OEE) за счет непрерывной работы в многосменном режиме.
Что такое роботизированная станция аргонодуговой сварки и её ключевые компоненты
В основе любой автоматизированной TIG-системы лежит синхронизация нескольких технологических подсистем. В отличие от дуговой сварки в среде защитных газов (MIG/MAG), аргонодуговая сварка требует ювелирной точности поддержания длины дуги, так как неплавящийся вольфрамовый электрод не должен касаться изделия. Любое отклонение приводит к загрязнению шва вольфрамом или нестабильности горения дуги.
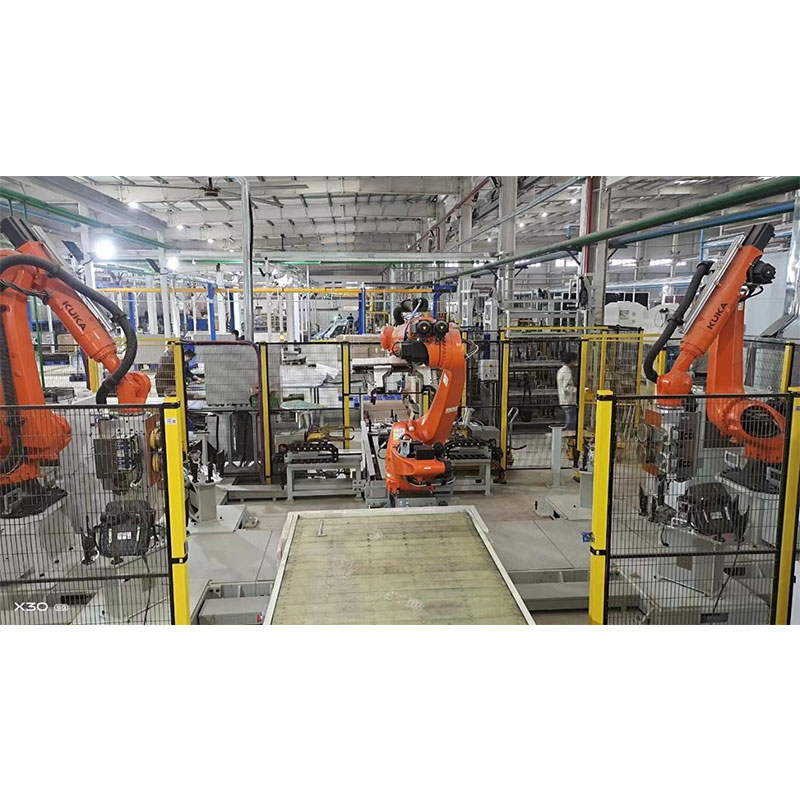
Стандартная конфигурация станции, разрабатываемой инженерами ООО «Чэнду Ханьянь Кэшэн», включает:
- Шестикоординатный промышленный робот-манипулятор. Обеспечивает пространственную мобильность сварочной головки. Точность позиционирования современных моделей составляет ±0,05 мм, что необходимо для стыковой сварки тонкостенных труб.
- Инверторный источник питания TIG. Поддерживает режимы DC (постоянный ток) для сталей и титана, а также AC/DC (переменный/постоянный ток) для алюминиевых сплавов. Важной функцией является импульсная сварка, позволяющая контролировать проплавление корня шва без образования прожогов.
- Система слежения за стыком (Seam Tracking). Оптические или лазерные сенсоры сканируют геометрию соединения в реальном времени, корректируя траекторию робота. Это компенсирует погрешности предварительной механической обработки деталей.
- Модуль подачи присадочного материала. Холодная или горячая подача проволоки. Синхронизация скорости подачи проволоки со скоростью перемещения робота исключает дефекты типа «непровар» или «наплыв».
- Позиционер или поворотный стол. Вращает заготовку, позволяя роботу выполнять сварку в нижнем положении (самое качественное и простое для автоматизации), даже если конструктивно шов находится в потолочном или вертикальном положении.
Интеграция этих компонентов в единый цифровой контур позволяет оператору задавать параметры сварки через интуитивный интерфейс, а система сама адаптирует ток и скорость под конкретную задачу. Такой подход реализован в продуктовой линейке ООО «Чэнду Ханьянь Кэшэн», где стандартизация ключевого оборудования сочетается с гибкой кастомизацией под сценарии клиента.
Где применяется роботизированная станция аргонодуговой сварки: отраслевые кейсы
Универсальность метода TIG делает его незаменимым в отраслях, где требования к качеству шва регламентируются строгими государственными и международными стандартами (ГОСТ, ISO, ASME). Рассмотрим два конкретных примера внедрения, демонстрирующих экономическую и техническую эффективность.
1. Производство автомобильных топливных баков и систем выхлопа
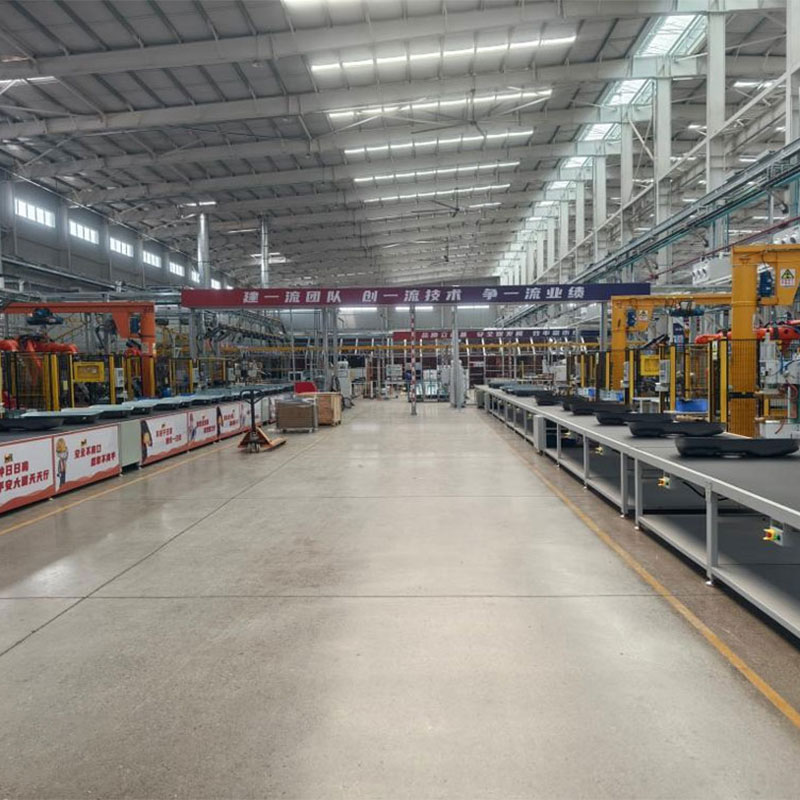
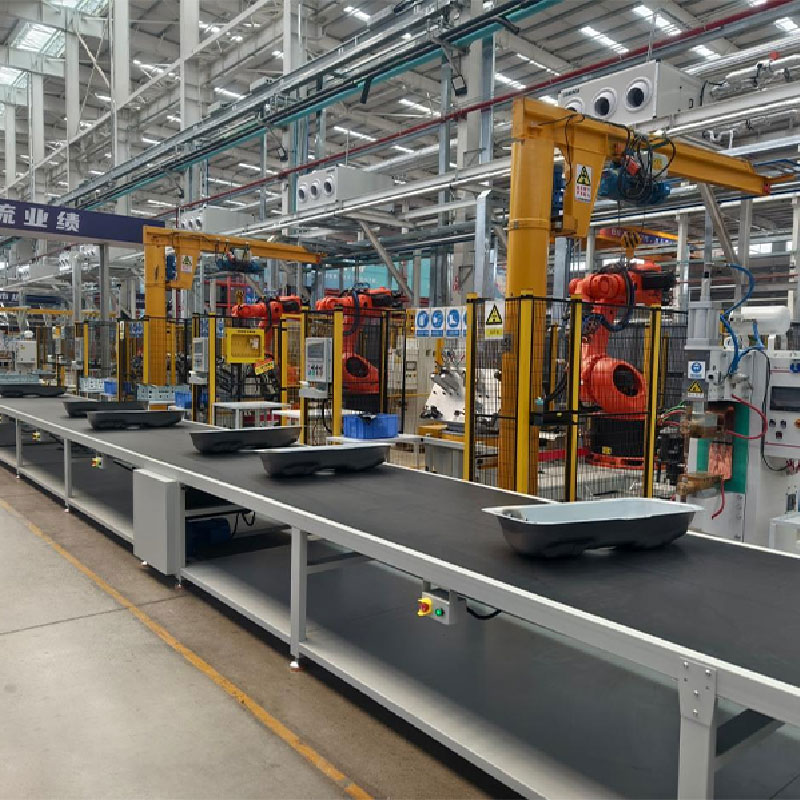
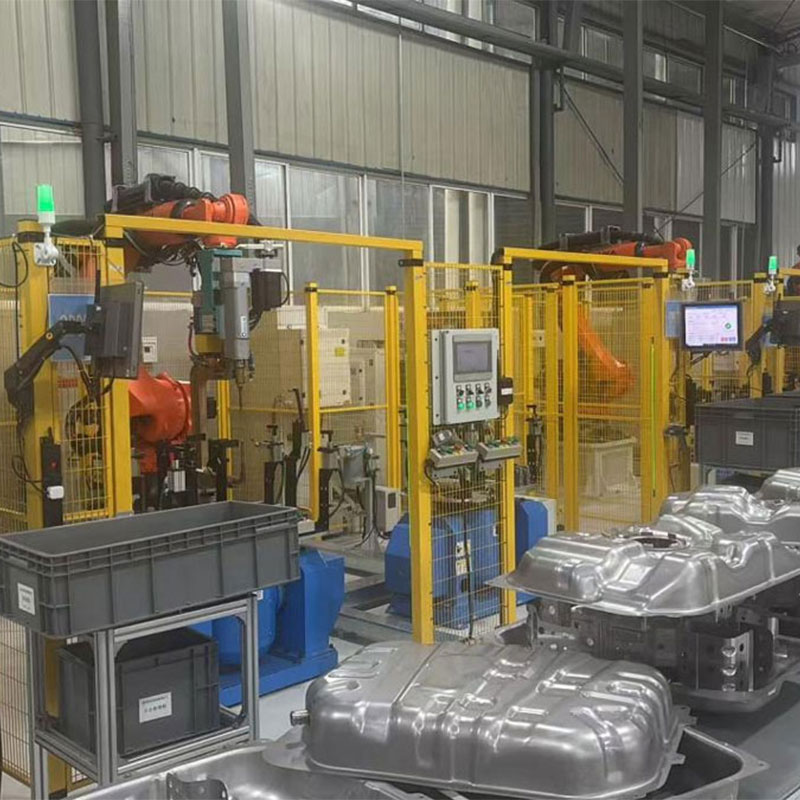
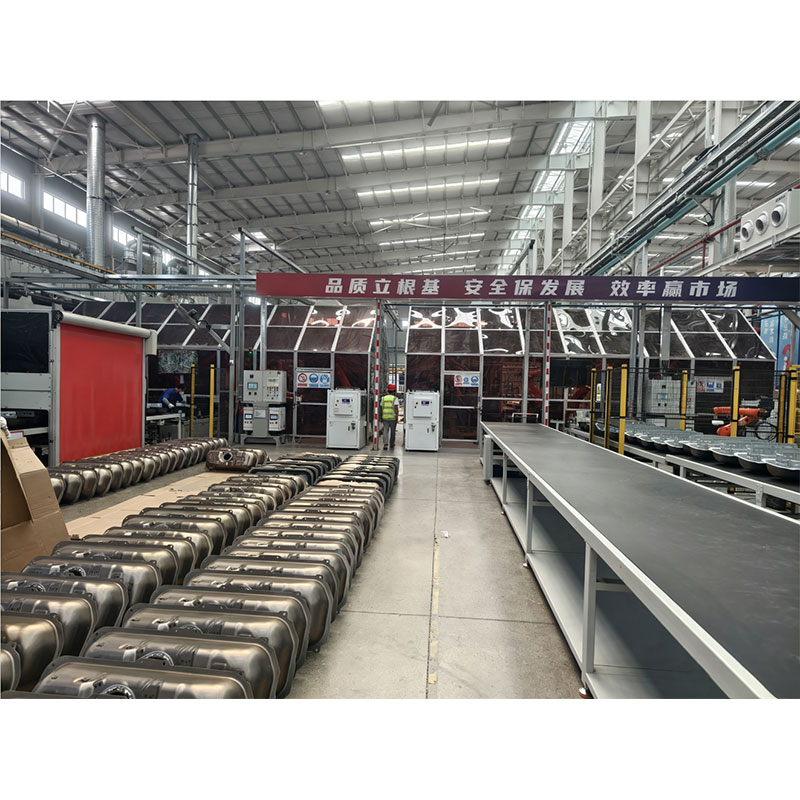
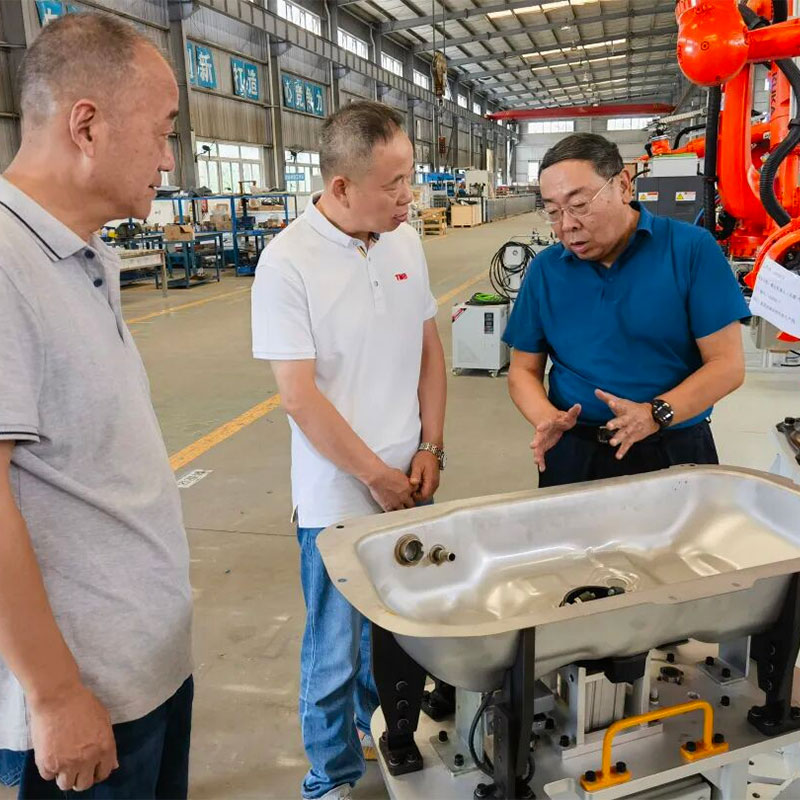
В автомобильной промышленности герметичность соединений критична для безопасности. Традиционная ручная сварка баков из нержавеющей стали или алюминия занимала значительное время и требовала высокой квалификации сварщиков. Внедрение специализированной линии от ООО «Чэнду Ханьянь Кэшэн» на заводах партнеров (среди которых такие гиганты, как BYD и Chery) позволило достичь следующих показателей:
- Скорость сварки: увеличение до 1,2–1,5 метров в минуту при толщине металла 1,2–2,0 мм.
- Качество: 100% прохождение ультразвукового контроля на отсутствие микротрещин.
- Эстетика: формирование чистого, серебристого шва без необходимости последующей механической зачистки, что сокращает постобработку на 40%.
Доля компании на рынке автоматизированных решений для сварки автомобильных топливных баков в Китае достигает 80%, что подтверждает надежность технологии в массовом производстве.
2. Нефтегазовая отрасль и судостроение: сварка трубопроводов
При изготовлении труб большого диаметра для магистральных нефтепроводов или судовых систем требуется сварка корневого слоя с полным проплавлением. Здесь используется комбинация внутренней подкладки и внешней аргонодуговой сварки. Роботизированная станция обеспечивает стабильное тепловложение, предотвращая деформацию трубы от перегрева. Температура межпроходного контроля строго поддерживается в диапазоне 150–200°C для легированных сталей, что исключает хрупкость зоны термического влияния. Использование автоматических станций снижает зависимость от наличия сертифицированных сварщиков высшего разряда, дефицит которых ощущается во всем мире в 2026 году.
Диапазон цен и факторы формирования стоимости в 2026 году
Запрос «роботизированная станция аргонодуговой сварки цена» часто приводит к разбросу значений от 25 000 до 150 000 долларов США и выше. Такая вариативность обусловлена не только брендом робота, но и глубиной интеграции периферийного оборудования. Понимание структуры затрат помогает закупщикам избежать переплат за ненужные функции или, наоборот, покупки недостаточно мощного комплекса.
| Комплектация / Класс | Ориентировочная стоимость (USD) | Характеристики | Целевое применение |
|---|---|---|---|
| Базовая станция | 25 000 – 40 000 | Робот 6 осей, стандартный источник TIG, ручная загрузка, без слежения за швом. | Серийное производство простых конструкций, плоские швы. |
| Промышленный стандарт | 45 000 – 75 000 | Прецизионный робот, источник с импульсным режимом, лазерное слежение за стыком, двухпозиционный поворотный стол. | Автомобилестроение, изготовление емкостей, трубопроводов среднего давления. |
| Премиум / Специализированный | 80 000 – 150 000+ | Высокоскоростная синхронизация, система горячего дублирования проволоки, интеграция с MES-системой завода, камеры мониторинга дуги. | Аэрокосмос, атомная энергетика, сверхтонкие материалы (менее 0,5 мм). |
Важно отметить, что компания ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» предлагает оптимальное соотношение цены и качества благодаря вертикальной интеграции производства. Собственная разработка программного обеспечения и сборка узлов позволяют снизить конечную стоимость для заказчика на 15–20% по сравнению с европейскими аналогами, сохраняя при этом соответствие международным стандартам качества. Более 15% ежегодной выручки компании реинвестируется в НИОКР, что гарантирует использование актуальных технологических решений.
Как выбрать поставщика: критерии оценки надежности
Выбор поставщика роботизированного оборудования — это стратегическое решение. Ошибка на этом этапе ведет к простоям производства и дорогостоящим доработкам. При оценке потенциальных партнеров, включая такие компании, как ООО «Чэнду Ханьянь Кэшэн», следует руководствоваться следующими инженерными и коммерческими критериями:
- Наличие собственной испытательной базы. Поставщик должен иметь лабораторию площадью не менее нескольких тысяч квадратных метров, где оборудование тестируется перед отгрузкой. ООО «Чэнду Ханьянь Кэшэн» располагает базой свыше 5500 кв. м, где проводятся предотгрузочные проверки каждой станции.
- Опыт в вашей отрасли. Универсальные решения часто проигрывают специализированным. Если вы варите топливные баки, выбирайте вендора с референсами в автопроме (как Leapmotor, Li Auto, GAC в портфолио нашей компании).
- Сервисная поддержка и обучение. Оборудование требует настройки под конкретные задачи. Важно, чтобы поставщик предоставлял услуги пилотного внедрения и обучения вашего персонала. Удаленный мониторинг и оперативная техподдержка как в Китае, так и за рубежом являются обязательным условием для минимизации downtime.
- Прозрачность данных. Современные станции должны интегрироваться с цифровыми платформами предприятия, предоставляя данные о расходе газа, времени дуги и количестве дефектов. Это основа концепции «Индустрии 4.0».
Технические нюансы и ограничения технологии
Несмотря на высокую эффективность, роботизированная станция аргонодуговой сварки имеет свои технологические ограничения, которые необходимо учитывать на этапе проектирования процесса. Инженерный опыт подсказывает, что слепое копирование ручных технологий в автоматику недопустимо.
Чувствительность к подготовке кромок. В отличие от MIG/MAG сварки, TIG процесс крайне чувствителен к зазорам в стыке. Если зазор превышает 10% от толщины металла, риск прожога возрастает экспоненциально. Поэтому автоматизация TIG требует более жестких допусков на предыдущих этапах лазерной резки или штамповки. Система слежения за швом частично компенсирует это, но не может исправить грубые геометрические ошибки заготовки.
Скорость процесса. Аргонодуговая сварка медленнее, чем полуавтоматическая. Для повышения производительности необходимо использовать многодуговые головки или комбинированные процессы (например, TIG + MIG), где корень варится аргоном для гарантии качества, а заполнение — более быстрым методом. Специалисты ООО «Чэнду Ханьянь Кэшэн» помогают клиентам выбрать оптимальную стратегию, балансируя между качеством и скоростью.
Влияние сквозняков. Защитный газ аргон имеет низкую плотность и легко выдувается потоками воздуха. Роботизированные ячейки должны быть оборудованы эффективной системой местной вытяжки, которая не создает турбулентности в зоне сварки. Неправильная организация вентиляции — частая причина пористости швов на автоматически сваренных изделиях.
Сравнение: Ручная TIG сварка vs Роботизированная станция
Для наглядности приведем сравнение традиционного подхода и автоматизированного решения на примере сварки нержавеющих труб диаметром 100 мм.
| Параметр | Ручная сварка (квалифицированный сварщик) | Роботизированная станция TIG |
|---|---|---|
| Стабильность качества | Зависит от усталости и настроения оператора. Высокий риск дефектов в конце смены. | Идеальная повторяемость. Каждый шв идентичен предыдущему. |
| Производительность | Низкая. Необходимы перерывы. Средняя скорость ~0,3 м/мин. | Высокая. Работа 24/7. Скорость до 1,5 м/мин (зависит от толщины). |
| Расход материалов | Перерасход газа и электродов из-за неоптимальных настроек. | Экономия до 20% газа благодаря точному дозированию. |
| Зависимость от кадров | Критическая. Дефицит сварщиков 6-го разряда. | Минимальная. Требуется один оператор на несколько станций. |
| Гибкость | Высокая. Быстрая смена детали. | Средняя. Требует перепрограммирования и смены оснастки (время переналадки 15-30 мин). |
Из таблицы видно, что роботизация экономически оправдана при серийном и крупносерийном производстве. Для единичных изделий ручная сварка может оставаться более рентабельной, однако с развитием адаптивных систем программирования «обучение» робота новой детали занимает все меньше времени.
Логистика и экспорт: особенности поставки из Китая
При заказе оборудования у китайских производителей, таких как ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование», важно учитывать логистические аспекты. Компания имеет налаженные каналы поставок по всему миру. Продукция проходит международную сертификацию, что упрощает таможенную очистку в странах ЕС, СНГ и Юго-Восточной Азии.
Процесс поставки включает:
- Предпроектное консультирование и анализ чертежей заказчика.
- Изготовление и сборка станции на заводе в Чэнду.
- Тестовая сварка и видефиксация результатов.
- Упаковка в деревянные ящики, соответствующие стандартам экспортной перевозки.
- Шеф-монтаж и пусконаладочные работы на территории заказчика (возможно удаленное сопровождение).
Гарантийная поддержка и наличие запасных частей (вольфрамовые электроды, сопла, контактные наконечники) обеспечиваются на долгосрочной основе. Политика компании ориентирована на построение долгосрочного партнерства, а не на разовую продажу.
FAQ: Часто задаваемые вопросы
В: Какая максимальная толщина металла может сваривать роботизированная станция аргонодуговой сварки?
О: Теоретически ограничений нет, но экономически целесообразно использовать TIG для толщин до 6–8 мм. Для более толстых металлов рекомендуется комбинированный процесс или многослойная сварка, что увеличивает время цикла. Для толстых листов чаще применяют MIG/MAG или лазерную сварку.
В: Можно ли варить алюминий на такой станции?
О: Да, при наличии источника питания с режимом AC (переменный ток) и специальной горелкой с водяным охлаждением. Алюминий требует тщательной очистки оксидной пленки, с чем отлично справляется переменный ток в автоматическом режиме.
В: Сколько времени занимает освоение оборудования персоналом?
О: Базовое управление интерфейсом осваивается за 3–5 дней. Глубокая настройка параметров сварки и программирование сложных траекторий требуют обучения в течение 2–4 недель. ООО «Чэнду Ханьянь Кэшэн» предоставляет полное обучение сотрудников заказчика.
В: Влияет ли цвет металла на качество сварки?
О: Да, особенно для титана и нержавеющей стали. Перегрев приводит к изменению цвета (побежалости), что свидетельствует о снижении коррозионной стойкости. Роботизированная станция точно контролирует теплоinput, минимизируя зону термического влияния и сохраняя серебристый цвет шва.
Рекомендации по покупке и заключительные мысли
Инвестиции в роботизированную станцию аргонодуговой сварки в 2026 году — это шаг к технологическому суверенитету предприятия. Рынок требует не просто качественных изделий, но и предсказуемости сроков поставки и стабильности характеристик. Ручной труд больше не может обеспечить конкурентоспособность в сегменте средних и крупных серий.
Выбирая поставщика, обращайте внимание на компанию с реальным производственным опытом и научной базой. ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» демонстрирует высокий уровень вертикальной интеграции, предлагая полный цикл от разработки до сервиса. Наши решения уже доказали свою эффективность в сотрудничестве с лидерами автопрома, такими как BYD и Chery, и готовы решить ваши производственные задачи.
Не откладывайте модернизацию. Свяжитесь с нашими инженерами для получения индивидуального расчета стоимости и технической консультации. Мы поможем подобрать конфигурацию, которая максимизирует вашу прибыль и обеспечит безупречное качество сварных соединений.
→ Получить коммерческое предложение и технические параметры станции
→ Ознакомиться с другими решениями для автоматической сварки