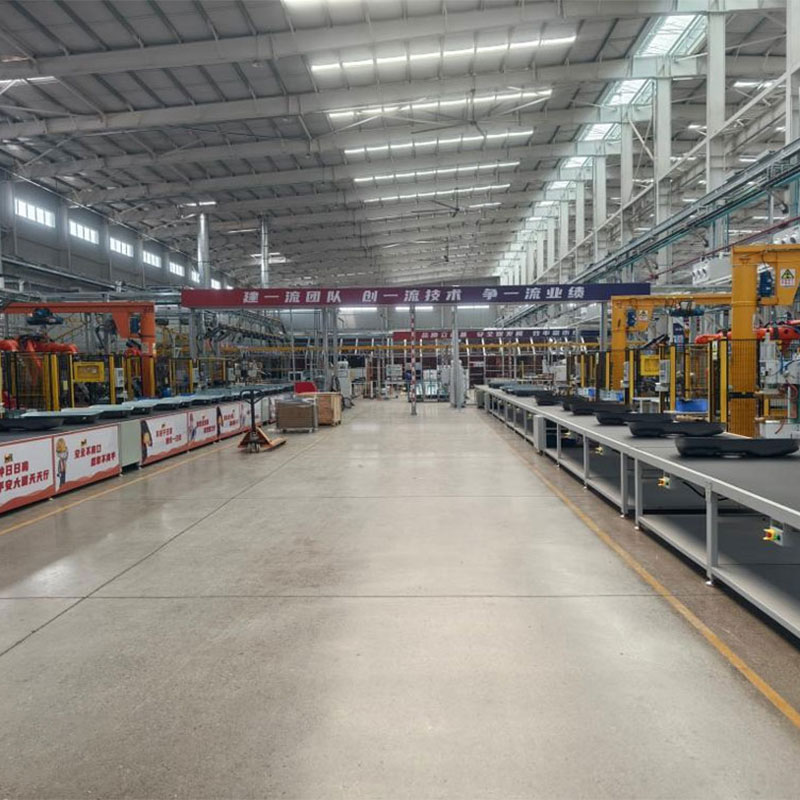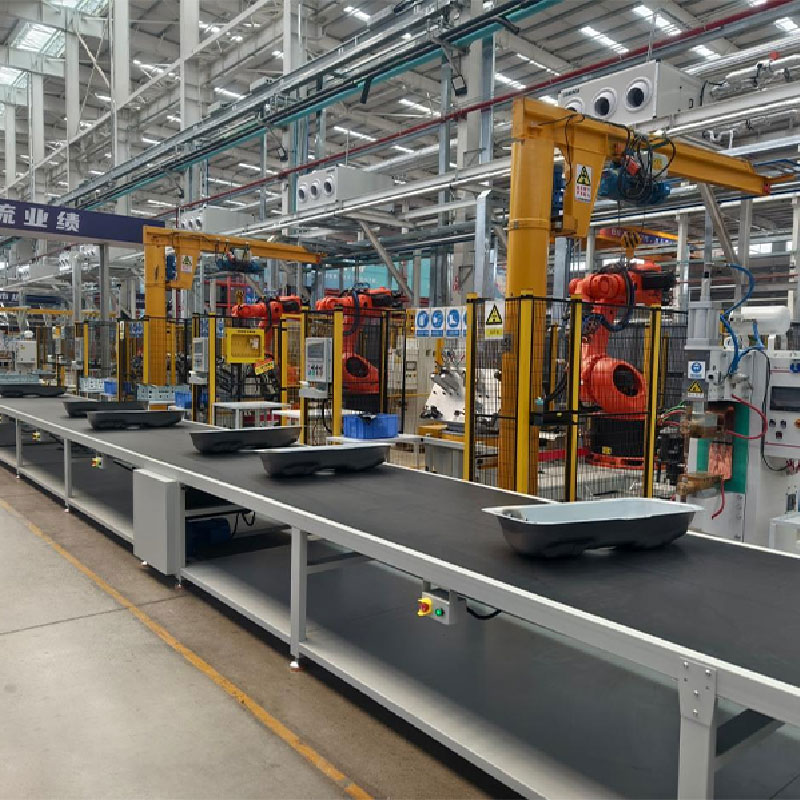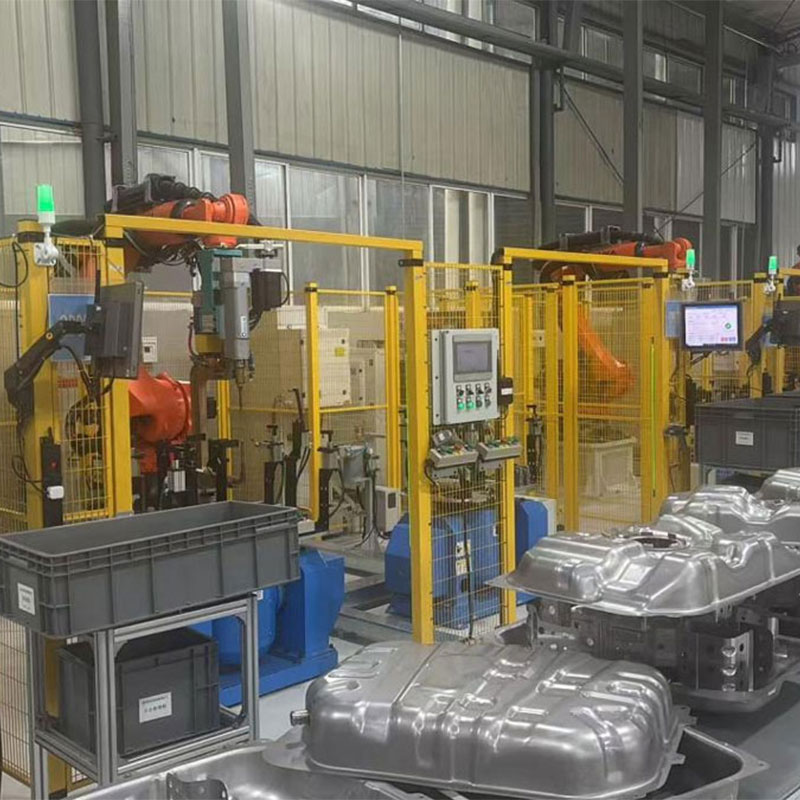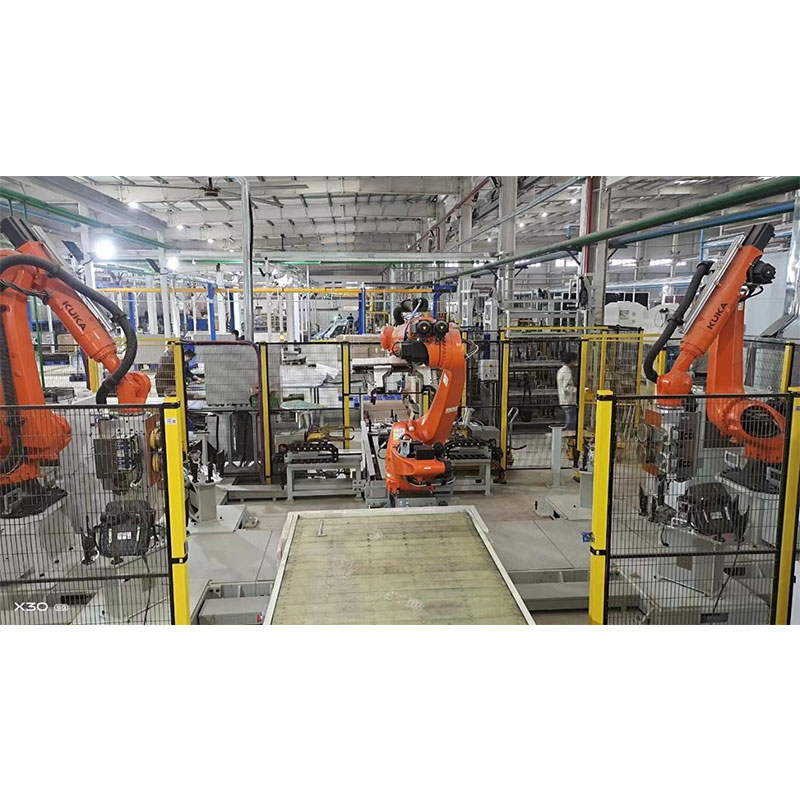


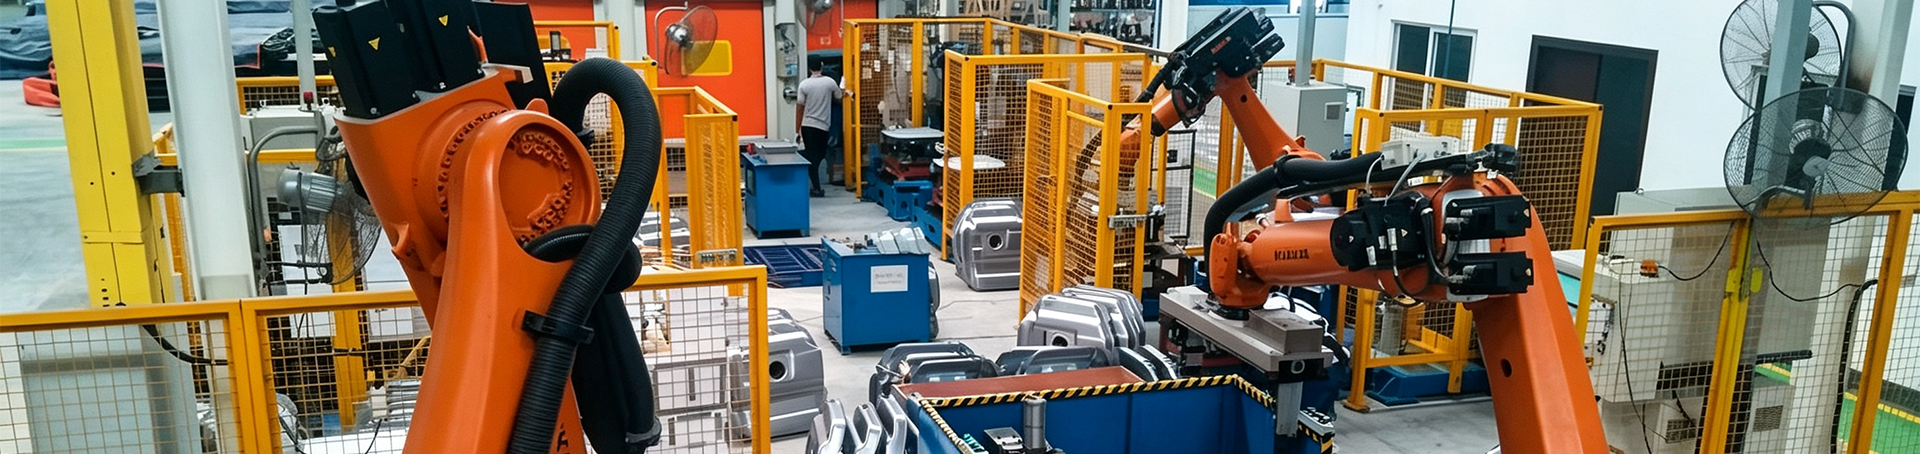
Робот для шовной сварки выпускных труб: цена от производителя 2026
2026-10-26
- Робот для шовной сварки выпускных труб: цена от производителя и технические решения 2026
- Технологические особенности роботизированной шовной сварки в автопроме
- Где применяется робот для шовной сварки выпускных труб: отраслевые сценарии
- Основные характеристики и параметры оборудования
- Ценообразование: из чего складывается стоимость роботизированной линии
- Как выбрать поставщика: критерии надежности и экспертизы
- Сравнение технологий: TIG vs Laser Hybrid vs Resistance Welding
- Типичные ошибки при внедрении и эксплуатации
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Робот для шовной сварки выпускных труб: цена от производителя и технические решения 2026
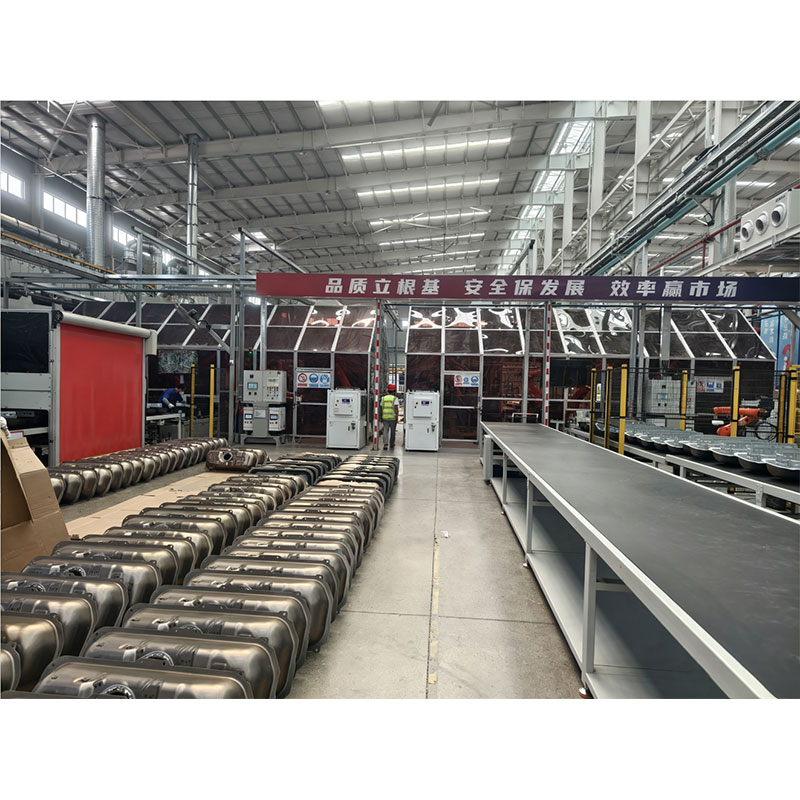
Робот для шовной сварки выпускных труб — это высокоточное автоматизированное оборудование, предназначенное для создания герметичных и прочных соединений в системах выхлопа автомобилей. В условиях ужесточения экологических норм 2026 года и перехода на гибридные силовые установки, требования к качеству сварных швов достигли пика. Использование роботизированных комплексов позволяет исключить человеческий фактор, обеспечить стабильность геометрии трубопроводов и снизить процент брака до уровня менее 0,5%. Компания ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» предлагает интегрированные решения, сочетающие передовые алгоритмы слежения за швом и адаптивное управление параметрами тока, что критически важно для работы с тонкостенными нержавеющими сталями и сплавами титана.
Актуальная цена на робот для шовной сварки выпускных труб формируется индивидуально и зависит от степени автоматизации, количества осей манипулятора и интеграции с системами технического зрения. Прямые поставки от производителя позволяют оптимизировать капитальные затраты (CAPEX) предприятий, обеспечивая окупаемость оборудования в течение 12–18 месяцев за счет повышения производительности линии. В данном материале мы подробно разберем конструктивные особенности, экономические аспекты внедрения и технические нюансы выбора сварочных роботов для автомобильной промышленности.
Технологические особенности роботизированной шовной сварки в автопроме
Системы выпуска отработавших газов работают в экстремальных условиях: высокие температуры (до 900°C), вибрационные нагрузки и агрессивная химическая среда. Традиционные методы ручной или полуавтоматической сварки часто не способны гарантировать однородность структуры шва по всей длине сложной траектории. Робот для шовной сварки выпускных труб решает эту задачу за счет программируемой кинематики и цифровой стабилизации процесса.
Ключевым отличием современных решений является использование технологии лазерно-гибридной сварки или прецизионной контактной шовной сварки с интеллектуальным контролем. Инженеры ООО «Чэнду Ханьянь Кэшэн» внедрили системы обратной связи, которые в реальном времени корректируют скорость подачи проволоки или мощность лазера при изменении зазора между деталями. Это особенно актуально при сварке фланцевых соединений и гофрированных компенсаторов, где геометрия может иметь микроскопические отклонения.
Важно отметить, что робот для шовной сварки выпускных труб не просто выполняет движение по заданной траектории. Он анализирует тепловое поле в зоне сварки. Если температура превышает критическое значение, способное вызвать деформацию тонкой стенки трубы (менее 1,5 мм), система автоматически снижает ток или увеличивает скорость перемещения. Такой подход сохраняет коррозионную стойкость материала, предотвращая выгорание легирующих элементов хрома и никеля в нержавеющей стали марки AISI 409 или AISI 304.
Где применяется робот для шовной сварки выпускных труб: отраслевые сценарии
Сфера применения данного оборудования выходит за рамки простой сборки глушителей. Современный автомобильный выхлоп — это сложный агрегат, включающий коллекторы, каталитические нейтрализаторы, сажевые фильтры и резонаторы. Каждый элемент требует специфического подхода к соединению.
1. Производство каталитических нейтрализаторов и сажевых фильтров
Здесь требуется сварка корпусов из жаропрочных сплавов с внутренними керамическими или металлическими блоками. Робот для шовной сварки выпускных труб обеспечивает герметичность обечайки, предотвращая проскок неотработанных газов мимо катализатора. Точность позиционирования составляет ±0,05 мм, что исключает риск повреждения хрупкого внутреннего наполнителя при сварке.
2. Сборка гибких соединений (гофров)
Гофрированные элементы компенсируют тепловое расширение двигателя. Их приварка к основному тракту — одна из самых сложных операций из-за неравномерной толщины материала. Роботизированные станции от ООО «Чэнду Ханьянь Кэшэн» оснащены специальными осцилляторами, которые позволяют вести шов по волнистой поверхности с постоянной глубиной провара, исключая прожоги на вершинах гофра.
3. Изготовление выпускных коллекторов
Для спортивных и премиальных автомобилей используются коллекторы сложной геометрии. Роботизируемая сварка позволяет выполнять многослойные швы в труднодоступных местах, обеспечивая высокую прочность соединения при минимальном весе конструкции. Это напрямую влияет на общую массу автомобиля и, следовательно, на его топливную эффективность.
Основные характеристики и параметры оборудования
При выборе оборудования необходимо обращать внимание не только на бренд, но и на технические спецификации, определяющие производительность линии. Ниже приведены усредненные параметры современных промышленных решений.
| Параметр | Значение / Описание |
|---|---|
| Тип управления | CNC с интеграцией PLC (Siemens, Mitsubishi, Omron) |
| Количество осей манипулятора | 6 осей (стандарт) или 7 осей (с внешней линейной осью) |
| Точность позиционирования | ±0,03 – 0,05 мм |
| Скорость сварки | До 2,5 м/мин (для лазерной гибридизации) |
| Материалы обработки | Нержавеющая сталь, титан, алюминий, низкоуглеродистая сталь |
| Система слежения за швом | Лазерный сканер или тактильный датчик (опционально) |
| Интерфейс оператора | Сенсорная панель HMI с визуализацией параметров в реальном времени |
| Энергопотребление | 15–25 кВт (в зависимости от источника питания) |
ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» уделяет особое внимание модульности своих систем. Робот для шовной сварки выпускных труб может быть легко перенастроен под новую модель автомобиля путем замены оснастки и загрузки новой программы, что занимает не более 2–4 часов. Это критически важно для конвейеров с высоким миксом продукции.
Ценообразование: из чего складывается стоимость роботизированной линии
Вопрос «сколько стоит робот для шовной сварки выпускных труб» не имеет однозначного ответа без технического задания. Однако понимание структуры затрат помогает планировать бюджет проекта. В 2026 году рынок демонстрирует тенденцию к снижению стоимости самих манипуляторов, но росту цены на программное обеспечение и сенсорные системы.
- Базовый манипулятор: Составляет около 30–40% от общей стоимости. Цена зависит от грузоподъемности и радиуса действия.
- Источник сварочного тока / Лазерный генератор: Наиболее дорогая часть. Импульсные источники и волоконные лазеры мощностью 1–2 кВт значительно увеличивают цену, но обеспечивают непревзойденное качество шва.
- Система технического зрения и слежения: Добавляет 15–20% к стоимости, но снижает затраты на брак и повторную обработку.
- Оснастка и позиционеры: Специализированные зажимы и поворотные столы, разработанные под конкретную деталь.
- Инжиниринг и ПО: Разработка постпроцессоров, симуляция процессов и обучение персонала.
Прямое сотрудничество с производителем, таким как ООО «Чэнду Ханьянь Кэшэн», позволяет избежать наценок посредников. Компания предлагает прозрачное ценообразование, где каждая компонента обоснована техническими требованиями. Кроме того, покупка у завода-изготовителя дает доступ к бесплатным обновлениям программного обеспечения и приоритетной технической поддержке.
Как выбрать поставщика: критерии надежности и экспертизы
Выбор партнера для внедрения автоматизации — стратегическое решение. Рынок насыщен предложениями, но не все производители обладают компетенциями для реализации сложных проектов в автопроме. При оценке поставщика робота для шовной сварки выпускных труб следует руководствоваться следующими принципами:
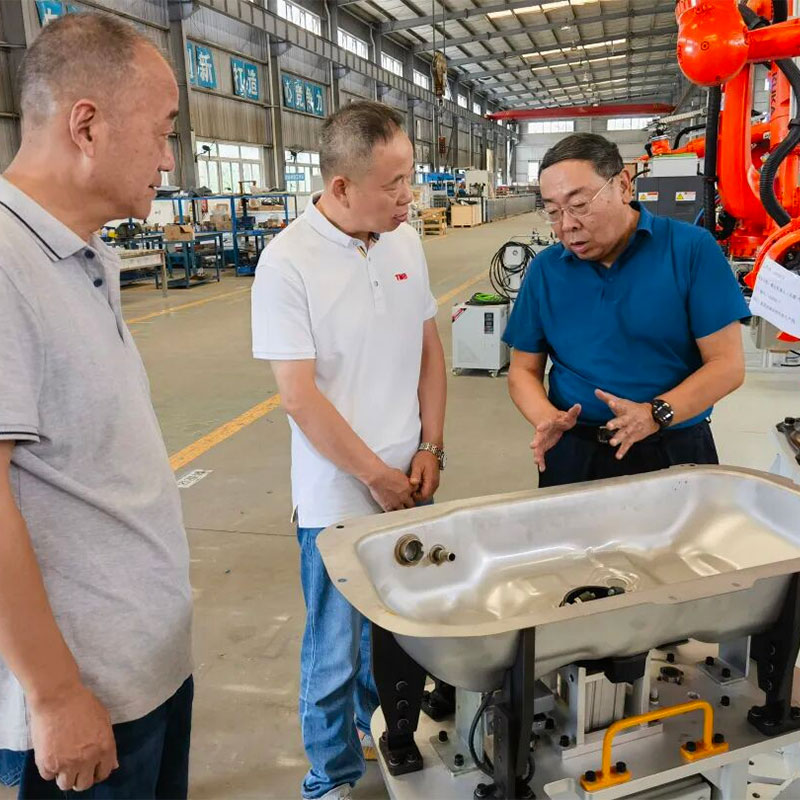
- Наличие собственной R&D базы: Компания должна иметь возможность модифицировать оборудование под ваши нужды, а не только продавать коробочные решения. Лаборатория ООО «Чэнду Ханьянь Кэшэн» площадью 5500 кв. м позволяет проводить натурные испытания сварки на материалах заказчика.
- Опыт в отрасли: Референс-лист должен содержать имена крупных OEM-производителей. Успешные кейсы с такими брендами, как BYD, Chery или GAC, являются гарантом качества и надежности оборудования.
- Сервисная поддержка: Наличие удаленного мониторинга и возможность оперативной поставки запасных частей. Простой линии стоит дороже, чем само оборудование.
- Вертикальная интеграция: Производители, контролирующие весь цикл от проектирования до сборки, предлагают более конкурентоспособные цены и лучшие сроки поставки.
Инженерный опыт показывает, что дешевые аналоги часто экономят на качестве компонентов системы подачи проволоки или точности редукторов, что приводит к быстрому износу и нестабильному шву. Экономия на этапе закупки оборачивается высокими эксплуатационными расходами.
Сравнение технологий: TIG vs Laser Hybrid vs Resistance Welding
Для сварки выхлопных систем применяются различные методы. Выбор зависит от толщины металла и требований к скорости.
| Критерий | Аргонодуговая сварка (TIG) | Лазерно-гибридная сварка | Контактная шовная сварка |
|---|---|---|---|
| Скорость | Низкая | Высокая | Средняя |
| Тепловложение | Высокое (риск деформаций) | Низкое (точечный нагрев) | Локальное |
| Качество шва | Отличное, требует зачистки | Идеальное, минимальная постобработка | Хорошее, есть следы от электродов |
| Стоимость внедрения | Низкая | Высокая | Средняя |
| Применимость для тонких стенок | Ограничена | Идеально | Хорошо |
Для массового производства современных экологичных автомобилей лидером становится лазерно-гибридная технология, реализуемая в станциях ООО «Чэнду Ханьянь Кэшэн». Она сочетает глубину проплавления дуговой сварки и скорость лазера, позволяя работать со стыками без зазора и с зазором до 0,5 мм.
Типичные ошибки при внедрении и эксплуатации
Даже самое совершенное оборудование может показывать низкую эффективность при неправильном использовании. Вот распространенные проблемы, с которыми сталкиваются производственники:
- Игнорирование подготовки кромок: Робот не может компенсировать большие зазоры или загрязнения. Качество сборки деталей перед сваркой должно соответствовать строгим допускам.
- Неправильная калибровка системы слежения: Если лазерный сканер не откалиброван относительно инструмента робота, программа будет вести шов со смещением, что приведет к браку.
- Отсутствие обслуживания защитных газов: Использование некачественного аргона или наличие влаги в магистрали приводит к пористости шва, особенно критичной для нержавеющих сталей.
- Недооценка жесткости оснастки: При сварке тонкостенных труб детали могут вибрировать. Оснастка должна надежно фиксировать изделие, гася резонансные колебания.
Специалисты ООО «Чэнду Ханьянь Кэшэн» проводят полный аудит производственного процесса перед поставкой оборудования, чтобы исключить эти риски на этапе проектирования ячейки.
FAQ: Часто задаваемые вопросы
В: Каков срок окупаемости робота для шовной сварки?
О: В среднем, при двухсменной работе и замене 3–4 операторов, срок окупаемости составляет 12–18 месяцев. Для высоконагруженных линий этот срок может сократиться до 9 месяцев.
В: Можно ли интегрировать робот в существующую линию?
О: Да, робот для шовной сварки выпускных труб проектируется с учетом совместимости с большинством промышленных протоколов (Profinet, EtherCAT, Modbus), что позволяет легко встроить его в текущую инфраструктуру завода.
В: Какое обучение требуется для операторов?
О: Базовое обучение занимает 3–5 дней. Операторы учатся загружать программы, менять расходные материалы и проводить первичную диагностику. Глубокое программирование остается за инженерами-технологами.
В: Гарантирует ли производитель качество шва?
О: Производитель гарантирует стабильность параметров оборудования. Качество шва также зависит от материалов и подготовки деталей. ООО «Чэнду Ханьянь Кэшэн» проводит тестовые сварки на образцах заказчика для подтверждения технологичности процесса.
Заключение и рекомендации по закупке
Внедрение автоматизации в производство выхлопных систем — это не просто дань моде, а необходимость для выживания на конкурентном рынке 2026 года. Робот для шовной сварки выпускных труб обеспечивает тот уровень качества и повторяемости, который невозможен при ручном труде. Выбирая оборудование, ориентируйтесь на долгосрочное партнерство с производителем, способным предложить не просто «железо», а комплексное технологическое решение.
ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» готово предоставить детальный расчет стоимости, провести демонстрацию работы оборудования на ваших образцах и разработать индивидуальную схему логистики. Наши решения уже доказали свою эффективность на линиях ведущих автопроизводителей, обеспечивая бескомпромиссное качество сварных соединений.
Для получения коммерческого предложения и консультации инженера свяжитесь с нами прямо сейчас. Мы поможем подобрать оптимальную конфигурацию робота под ваши задачи и бюджет.