

Автоматическая сварочная линия глушителей: цена от производителя 2026
2026-10-25
- Автоматическая сварочная линия глушителей: цена, технологии и выбор поставщика в 2026 году
- Что такое автоматическая сварочная линия глушителей и её роль в современном производстве
- Ключевые технические характеристики и параметры эффективности
- Факторы, влияющие на стоимость автоматической сварочной линии
- Как выбрать поставщика: критерии надежности и экспертизы
- Применение и отраслевые сценарии
- Сравнение технологий сварки в линиях для глушителей
- Логистика, монтаж и послепродажное обслуживание
- Типичные ошибки при закупке сварочного оборудования
- FAQ: Часто задаваемые вопросы об автоматических сварочных линиях
- Заключение и рекомендации по инвестициям
Автоматическая сварочная линия глушителей: цена, технологии и выбор поставщика в 2026 году
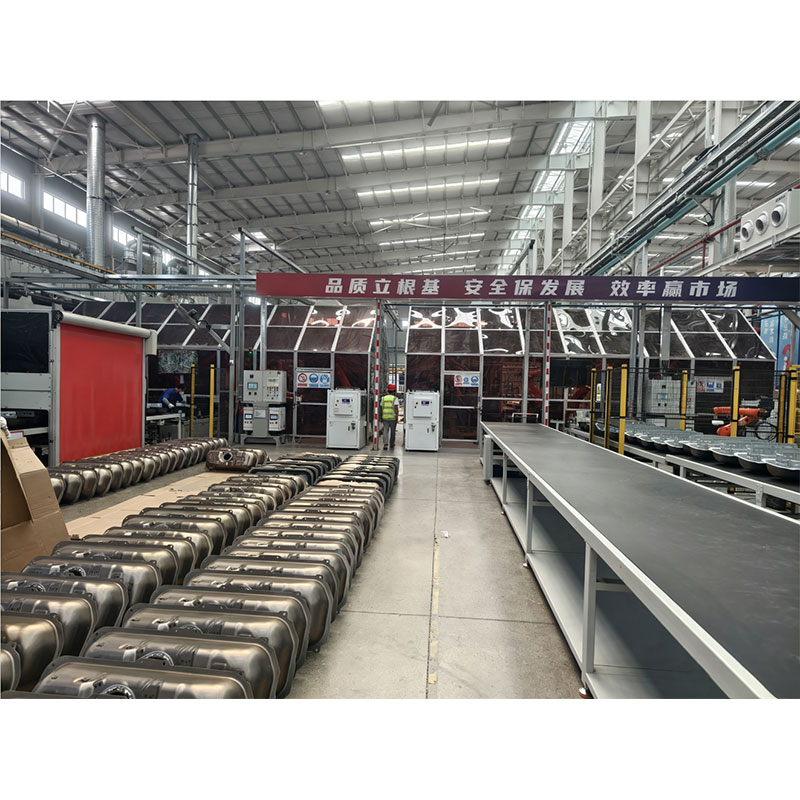
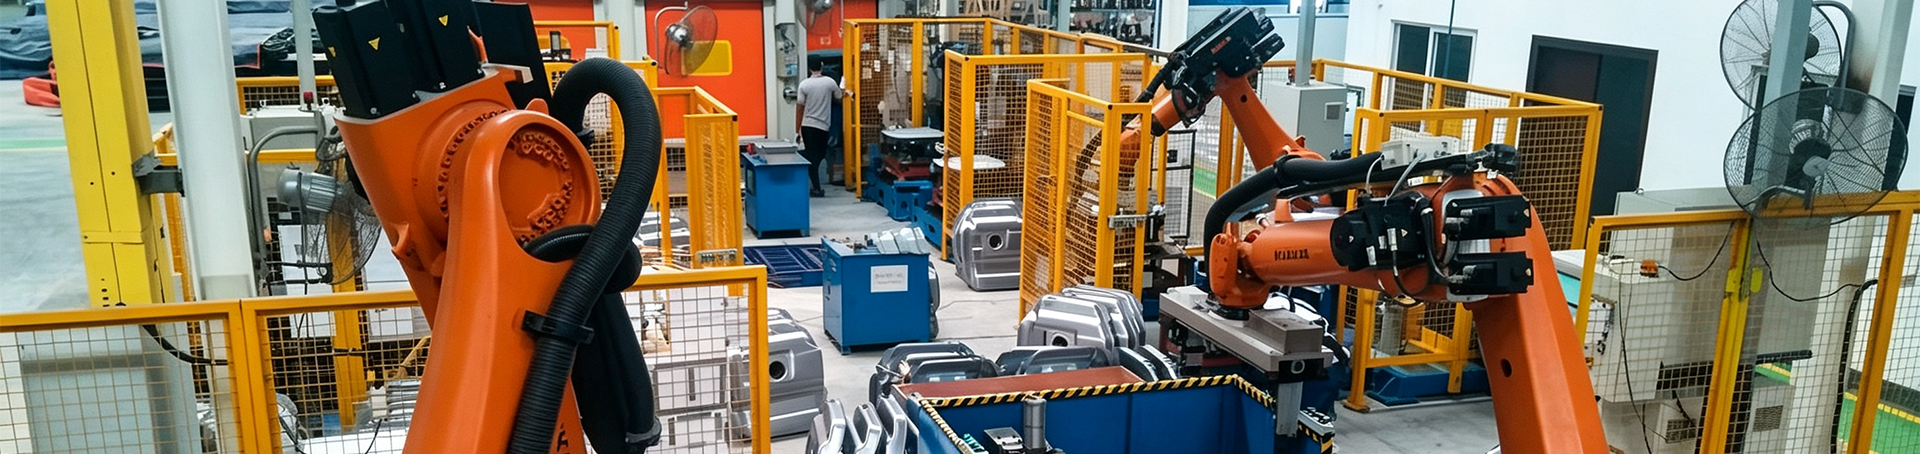
Автоматическая сварочная линия глушителей — это комплексное роботизированное решение, предназначенное для высокоскоростной сборки и герметичной сварки компонентов выхлопных систем автомобилей. В условиях ужесточения экологических норм 2026 года и перехода автопроизводителей на гибридные силовые установки, требования к качеству сварных швов и производительности оборудования достигли пиковых значений. Современная линия обеспечивает цикл сварки за 45–60 секунд на один узел, гарантируя отсутствие пористости и термических деформаций.
Для промышленных закупщиков ключевым фактором является не только начальная стоимость оборудования, но и совокупная стоимость владения (TCO). Автоматическая сварочная линия глушителей от проверенного производителя позволяет снизить брак до уровня менее 0,5%, оптимизировать расход сварочной проволоки и газа, а также интегрировать процесс в единую цифровую среду предприятия. Компания ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» предлагает решения, которые сочетают в себе передовые алгоритмы слежения за швом и модульную архитектуру, адаптируемую под конкретные задачи завода-изготовителя.
Что такое автоматическая сварочная линия глушителей и её роль в современном производстве
Выхлопная система современного автомобиля состоит из множества сложных элементов: приемной трубы, катализатора, сажевого фильтра, резонатора и непосредственно глушителя. Каждый из этих компонентов требует соединения металлических листов различной толщины (от 0,8 мм до 2,5 мм) и трубчатых структур. Ручная или полуавтоматическая сварка не способна обеспечить необходимую повторяемость качества при массовом производстве, исчисляемом сотнями тысяч единиц в год.
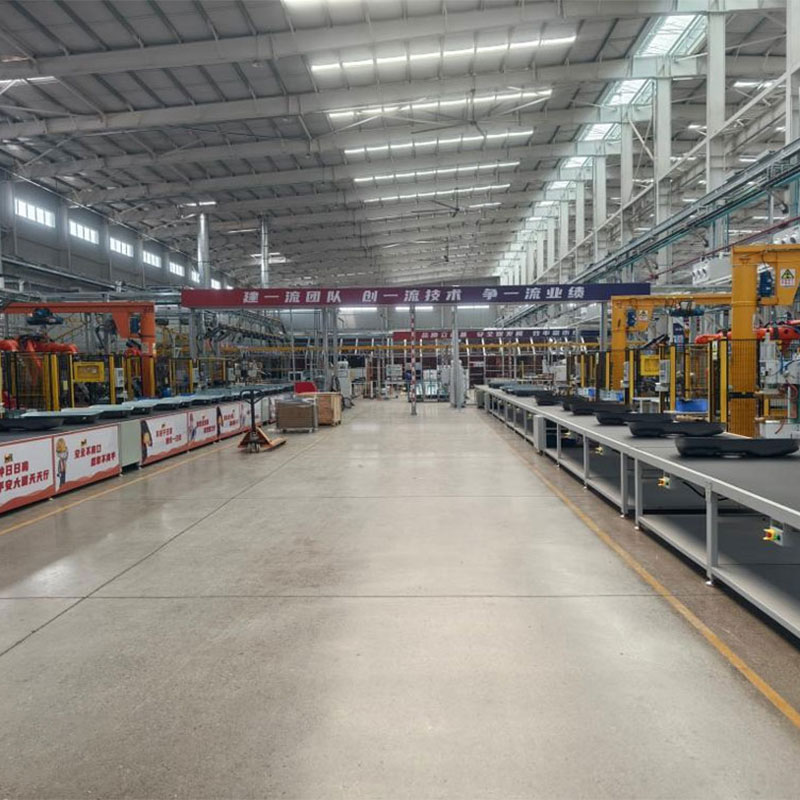
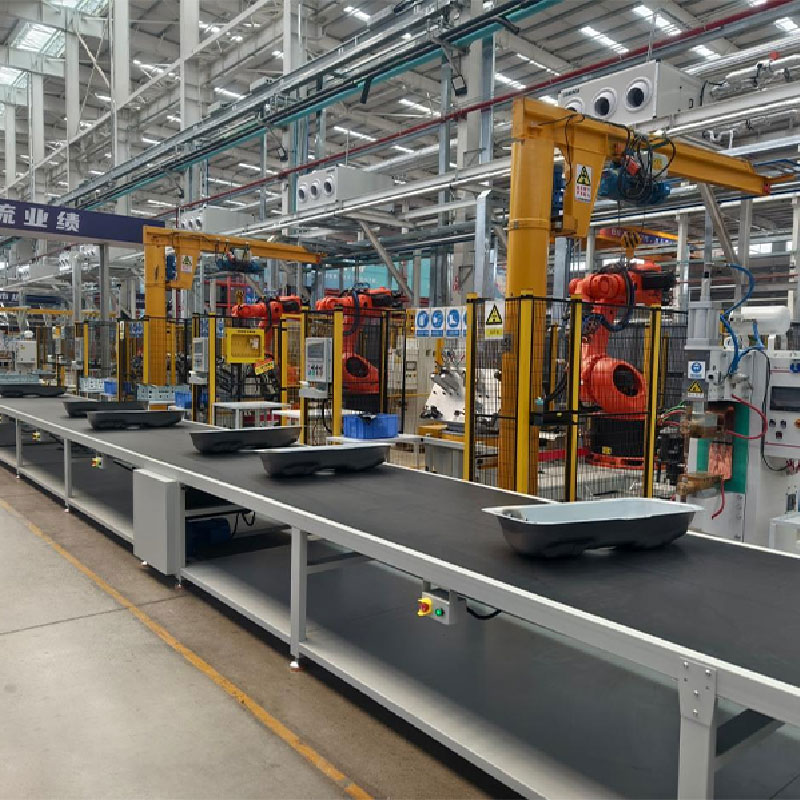
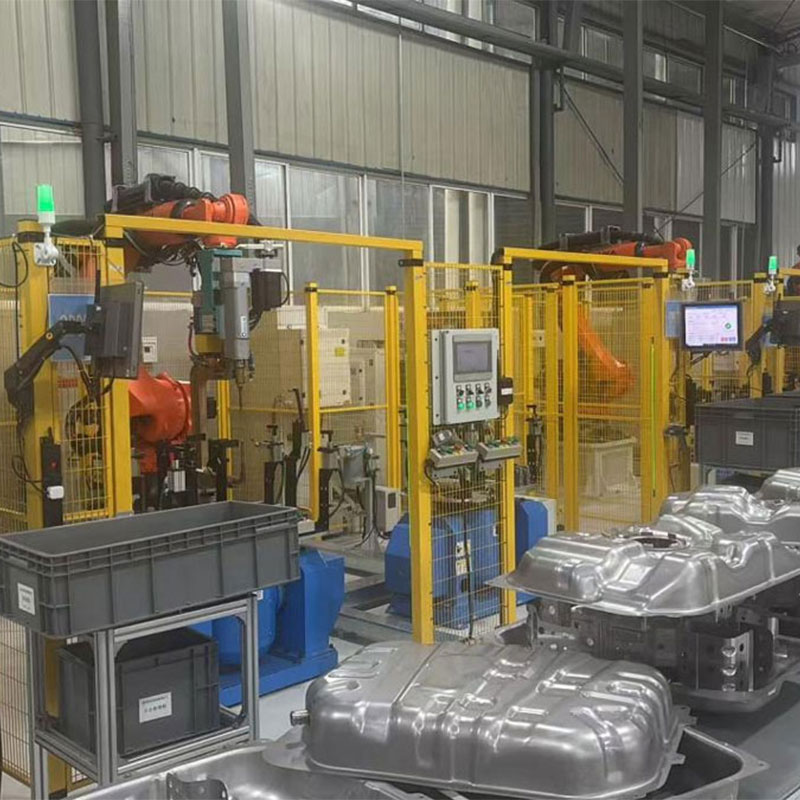
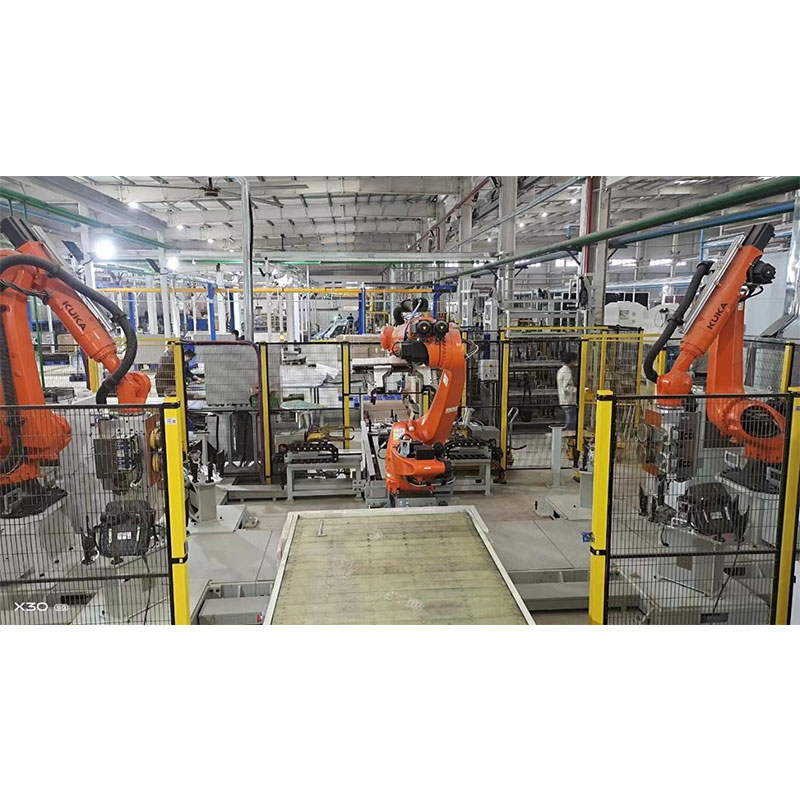
Автоматическая сварочная линия глушителей представляет собой интегрированный конвейер, где процессы загрузки, позиционирования, сварки, контроля качества и выгрузки полностью автоматизированы. Основные технологические операции включают:
- Лазерную сварку: используется для прецизионного соединения тонкостенных элементов корпуса глушителя, обеспечивая минимальную зону термического влияния.
- Магнитно-импульсную или роликовую контактную сварку: применяется для соединения фланцев и крепления внутренних перегородок (перфорированных труб).
- MIG/MAG сварку роботизированными манипуляторами: необходима для приварки крепежных кронштейнов, патрубков и усиленных соединений, подверженных высоким вибрационным нагрузкам.
Внедрение такой линии на предприятии позволяет перейти от.piece-work производства к потоковому. Это критически важно для соблюдения графиков поставок крупным автоконцернам, таким как Chery, GAC или BYD, где задержка одной партии может повлечь штрафные санкции. Оборудование разрабатывается по принципу «сценарно-ориентированной кастомизации», что означает возможность быстрой переналадки линии под новые модели автомобилей без остановки производства на длительные сроки.
Ключевые технические характеристики и параметры эффективности
При выборе оборудования инженерно-технический отдел должен оценивать не только бренд, но и конкретные технико-экономические показатели. Ниже приведены стандартные параметры, которыми должна обладать конкурентоспособная автоматическая сварочная линия глушителей в 2026 году:
| Параметр | Значение / Описание |
|---|---|
| Такт выпуска (Cycle Time) | 45 – 90 секунд на готовый изделие (в зависимости от сложности геометрии) |
| Точность позиционирования робота | ±0,05 мм |
| Типы сварки | Лазерная, MIG/MAG, TIG, Контактная роликовая |
| Система технического зрения | 3D-сканирование для коррекции траектории в реальном времени |
| Управление | PLC Siemens / Mitsubishi с интерфейсом HMI и удаленным доступом |
| Коэффициент использования оборудования (OEE) | > 85% |
| Энергопотребление | Оптимизировано, рекуперация энергии в системах охлаждения |
Важным аспектом является интеграция системы мониторинга сварного шва. ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» внедряет собственные алгоритмы анализа параметров тока и напряжения, а также визуального контроля. Это позволяет мгновенно обнаруживать дефекты, такие как прожоги, непровары или смещение кромок, и автоматически отправлять бракованную деталь в контур переделки или утилизации, не дожидаясь финального контроля.
Факторы, влияющие на стоимость автоматической сварочной линии
Запрос «автоматическая сварочная линия глушителей цена» часто приводит к разбросу предложений от 150 000 до 800 000 долларов США и выше. Такая вариативность обусловлена несколькими фундаментальными факторами, которые необходимо учитывать при формировании бюджета проекта:
1. Уровень автоматизации и гибкости
Базовые линии предназначены для сварки одного типа глушителей. Универсальные комплексы оснащены сменнымиFixture (приспособлениями) и роботами с большим радиусом действия, способными обрабатывать до 10-15 различных моделей без ручной переналадки. Гибкие ячейки стоят дороже, но окупаются быстрее при малосерийном или смешанном производстве.
2. Технологии сварки
Использование волоконных лазеров мощностью 3-6 кВт значительно увеличивает первоначальные инвестиции по сравнению с традиционной дуговой сваркой. Однако лазерная технология снижает расход материалов и последующую механическую обработку (шлифовку швов), что экономит операционные расходы.
3. Бренд компонентов и интеграция
Стоимость зависит от используемых роботизированных платформ (Kuka, Fanuc, ABB или высококачественные китайские аналоги, такие как EFORT или JAKA, которые активно развиваются). Также влияет наличие периферии: систем очистки газа, дымоулавливателей, конвейерных систем передачи.
4. Инжиниринг и ПО
Разработка уникального программного обеспечения для управления линией, симуляция процессов в виртуальной среде (Digital Twin) и адаптация под существующую IT-инфраструктуру завода составляют значительную часть стоимости интеллектуального продукта.
Компания ООО «Чэнду Ханьянь Кэшэн» придерживается стратегии прозрачного ценообразования. Благодаря вертикальной интеграции и собственному производству ключевых компонентов в промышленном парке Лунтань (Чэнду), компания может предлагать цены на 20-30% ниже европейских аналогов при сохранении высокого качества, подтвержденного работой с такими гигантами, как Leapmotor и Li Auto.
Как выбрать поставщика: критерии надежности и экспертизы
Выбор партнера для поставки сложного производственного комплекса — это стратегическое решение. Ошибка в выборе поставщика может привести к простаиванию линии месяцами из-за отсутствия запчастей или некомпетентной сервисной поддержки. При оценке поставщика автоматической сварочной линии глушителей следует руководствоваться следующими критериями:
- Опыт в отрасли: Поставщик должен иметь реализованные проекты именно в автомобилестроении. Опыт сварки строительных конструкций не применим к тонкостенным выхлопным системам. ООО «Чэнду Ханьянь Кэшэн» специализируется на автомобильных компонентах более 10 лет, занимая лидирующие позиции в сегменте сварки топливных баков и глушителей.
- Собственное R&D подразделение: Наличие лаборатории и инженеров, направляющих более 15% выручки на НИОКР, гарантирует, что оборудование будет соответствовать будущим стандартам, а не вчерашним требованиям.
- Сервисная сеть: Возможность оперативного реагирования. Компания обеспечивает техническую поддержку как в Китае, так и за рубежом, включая удаленный мониторинг и обучение персонала заказчика.
- Качество сборки и комплектующих: Запросите список основных компонентов (роботы, источники тока, контроллеры). Проверьте наличие международных сертификатов (CE, EAC и др.).
Инженерный совет: не гонитесь за самой низкой ценой. Дешевое оборудование часто требует дорогостоящей доработки на месте. Выбирайте поставщика, который предлагает полный цикл: от аудита вашего техпроцесса до запуска линии «под ключ».
Применение и отраслевые сценарии
Автоматическая сварочная линия глушителей находит применение не только в классическом автомобилестроении. С развитием рынка электромобилей (EV) и гибридов (PHEV) требования к выхлопным системам трансформируются. В гибридных автомобилях двигатель внутреннего сгорания работает в импульсном режиме, что создает иные термические и вибрационные нагрузки на сварные швы.
Сценарий 1: Массовое производство для OEM-производителей
Для заводов, выпускающих более 50 000 автомобилей в год, критична скорость. Линия настраивается на максимальную производительность. Здесь используются высокоскоростные лазерные головки и системы быстрой смены инструментов. Пример: линия для Chery или GAC, гдеtakt time строго регламентирован синхронизацией с основным конвейером сборки автомобиля.
Сценарий 2: Гибкое производство для поставщиков второго уровня (Tier 2)
Компании, поставляющие компоненты на несколько разных заводов, нуждаются в универсальности. Линии от ООО «Чэнду Ханьянь Кэшэн» позволяют быстро перепрограммировать роботов под новую геометрию глушителя. Это снижает время переналадки с нескольких дней до нескольких часов.
Сценарий 3: Производство для спецтехники и агросектора
Глушители для тракторов и строительной техники имеют большую толщину металла и сложную форму. Здесь требуется комбинация мощной MIG-сварки для несущих элементов и точной лазерной сварки для декоративных кожухов. Оборудование должно быть устойчиво к пыли и вибрациям цеха.
Сравнение технологий сварки в линиях для глушителей
Понимание различий между методами сварки помогает правильно сконфигурировать линию. Не существует «лучшего» метода для всех операций; эффективная линия использует гибридный подход.
| Характеристика | Лазерная сварка | MIG/MAG сварка | Контактная роликовая сварка |
|---|---|---|---|
| Скорость | Очень высокая (до 10 м/мин) | Средняя | Высокая |
| Термическая деформация | Минимальная | Средняя/Высокая | Отсутствует |
| Толщина металла | До 3-4 мм (без разделки) | Любая | Тонколистовой металл |
| Стоимость оборудования | Высокая | Низкая/Средняя | Средняя |
| Применение в глушителе | Продольный шов корпуса, соединение труб | Крепление кронштейнов, фланцев | Сборка внутренних перегородок |
| Требования к подготовке | Высокие (зазор < 0,1 мм) | Средние | Высокие (чистота поверхности) |
Рекомендация экспертов: для современных глушителей из нержавеющей стали оптимальным является использование лазерной сварки для основных швов корпуса, что обеспечивает эстетичный вид и герметичность, и MAG-сварки для силовых элементов. ООО «Чэнду Ханьянь Кэшэн» успешно реализует такие гибридные схемы, обеспечивая баланс между стоимостью и качеством.
Логистика, монтаж и послепродажное обслуживание
Покупка оборудования — это лишь начало сотрудничества. Важнейшим этапом является доставка и интеграция. При импорте линии из Китая необходимо учитывать сроки изготовления (обычно 3-5 месяцев), таможенное оформление и сертификацию по местным стандартам (например, ГОСТ или нормы ЕС).
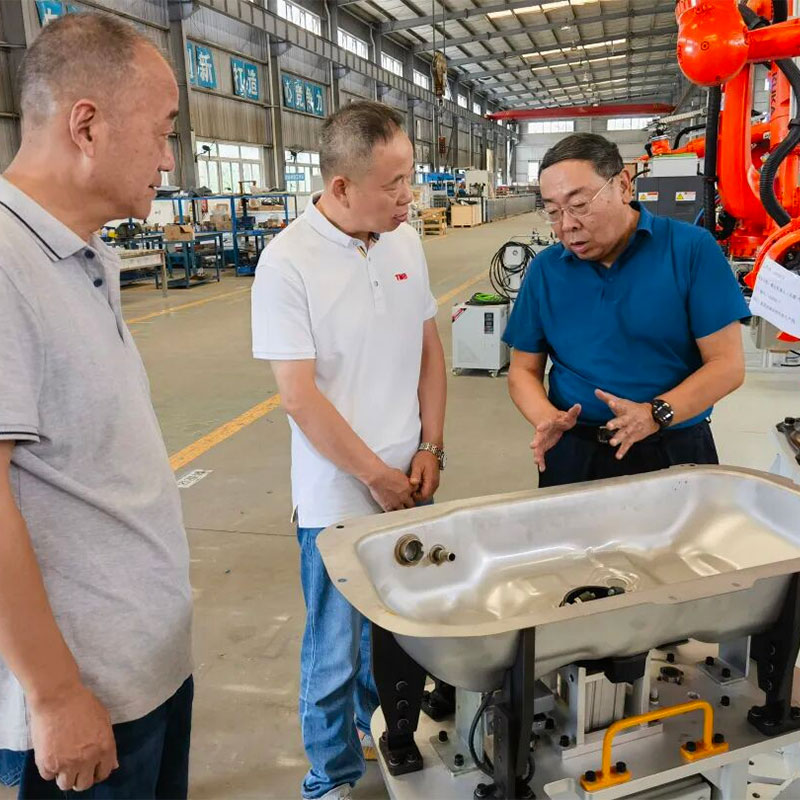
ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» берет на себя вопросы логистики, предлагая варианты поставки «до двери» завода-заказчика. Монтаж осуществляется командой сертифицированных инженеров. Срок пусконаладочных работ обычно составляет 2-4 недели. В этот период проводится обучение местного персонала работе с HMI-панелями, устранению типовых неисправностей и программированию простых задач.
Гарантийная поддержка включает удаленный доступ к системе диагностики. Специалисты компании могут анализировать логи ошибок в реальном времени, что позволяет предотвращать аварийные остановки. Наличие склада запасных частей в ключевых регионах или партнерских сетях обеспечивает поставку расходников (сопла, контакты, защитные стекла лазеров) в кратчайшие сроки.
Типичные ошибки при закупке сварочного оборудования
Анализ рынка показывает, что многие предприятия совершают одни и те же ошибки при модернизации производства:
- Игнорирование подготовки деталей. Автоматическая линия чувствительна к геометрии входящих компонентов. Если штамповка корпуса глушителя имеет отклонения, робот не сможет компенсировать зазор, что приведет к браку. Необходимо контролировать качество смежных процессов.
- Недооценка требований к инфраструктуре. Лазерное оборудование требует чистой среды, стабильного электропитания и качественной системы охлаждения. Отсутствие подготовки цеха ведет к частым отказам оптики.
- Отсутствие плана обслуживания. Роботы и источники тока требуют регулярного ТО. Отсутствие регламента приводит к постепенной деградации качества шва и внезапным поломкам.
- Выбор только по цене. Дешевые аналоги часто используют неоригинальные компоненты, которые выходят из строя через полгода интенсивной работы.
FAQ: Часто задаваемые вопросы об автоматических сварочных линиях
В: Какова средняя окупаемость автоматической сварочной линии глушителей?
О: При двухсменной работе и объеме производства от 300-500 изделий в смену, срок окупаемости составляет от 12 до 24 месяцев. Это достигается за счет снижения фонда оплаты труда, уменьшения брака и экономии материалов.
В: Можно ли интегрировать линию в существующую ERP-систему завода?
О: Да, современные контроллеры поддерживают протоколы OPC-UA, Modbus TCP и другие стандарты Industry 4.0. ООО «Чэнду Ханьянь Кэшэн» предоставляет открытые API для интеграции данных о производстве в ваши системы учета.
В: Какое обслуживание требуется лазерной головке?
О: Ежедневная проверка защитных стекол, еженедельная чистка оптики и калибровка фокуса. Замена расходных элементов производится по данным счетчиков моточасов или мощности излучения.
В: Подходит ли оборудование для сварки алюминия?
О: Да, но требуются специализированные источники тока и лазерные головки с функцией oscillation (колебания луча) для стабилизации сварочной ванны. Это должно быть указано в техническом задании при заказе.
В: Какова гарантия на оборудование?
О: Стандартная гарантия составляет 12-24 месяца на основные узлы. На лазерные источники гарантия определяется производителем источника (обычно 2-5 лет). Компания предлагает расширенные сервисные контракты.
Заключение и рекомендации по инвестициям
В 2026 году конкуренция в автомобильной промышленности диктует необходимость глубокой автоматизации. Автоматическая сварочная линия глушителей перестала быть просто инструментом соединения металла; это центр сбора данных, гарант качества и ключевой элемент бережливого производства. Инвестиции в такое оборудование должны рассматриваться как вклад в долгосрочную устойчивость бизнеса.
Выбирая партнера, обращайте внимание на компании с реальным инженерным бэкграундом и опытом работы с лидерами рынка. ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» демонстрирует способность создавать надежные, высокотехнологичные решения, адаптированные под глобальные стандарты. Их подход, сочетающий стандартизацию ключевых узлов с гибкой кастомизацией, позволяет клиентам получать оборудование, которое работает эффективно с первого дня запуска.
Не откладывайте модернизацию. Каждый день работы на устаревшем оборудовании — это упущенная прибыль и риски потери контрактов. Свяжитесь с нашими инженерами для получения детального технико-коммерческого предложения и расчета ROI для вашего конкретного случая.
Готовы обсудить ваш проект?
Получите бесплатную консультацию инженера и предварительный расчет стоимости линии.
Запросить коммерческое предложение и технические характеристики