

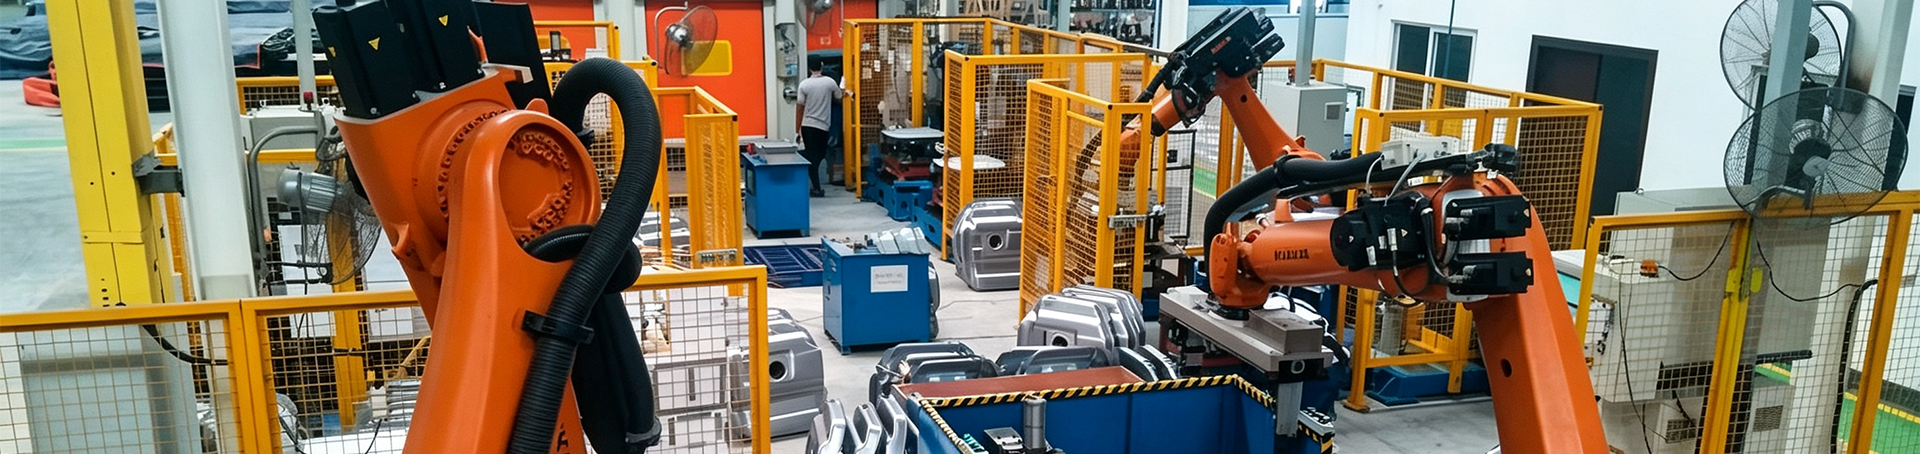
Автоматическая сварочная линия пружинных чашек 2026: цена от производителя
2026-10-25
- Автоматическая сварочная линия пружинных чашек: цена, технические решения и выбор поставщика в 2026 году
- Технологические особенности и принцип работы линии
- Ключевые технические характеристики и параметры выбора
- Факторы формирования цены на автоматическую сварочную линию
- Сравнение технологий сварки для пружинных чашек
- Опыт и компетенции производителя: почему выбирают ООО «Чэнду Ханьянь Кэшэн»
- Типичные ошибки при выборе и эксплуатации оборудования
- Логистика, монтаж и послепродажное обслуживание
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Автоматическая сварочная линия пружинных чашек: цена, технические решения и выбор поставщика в 2026 году
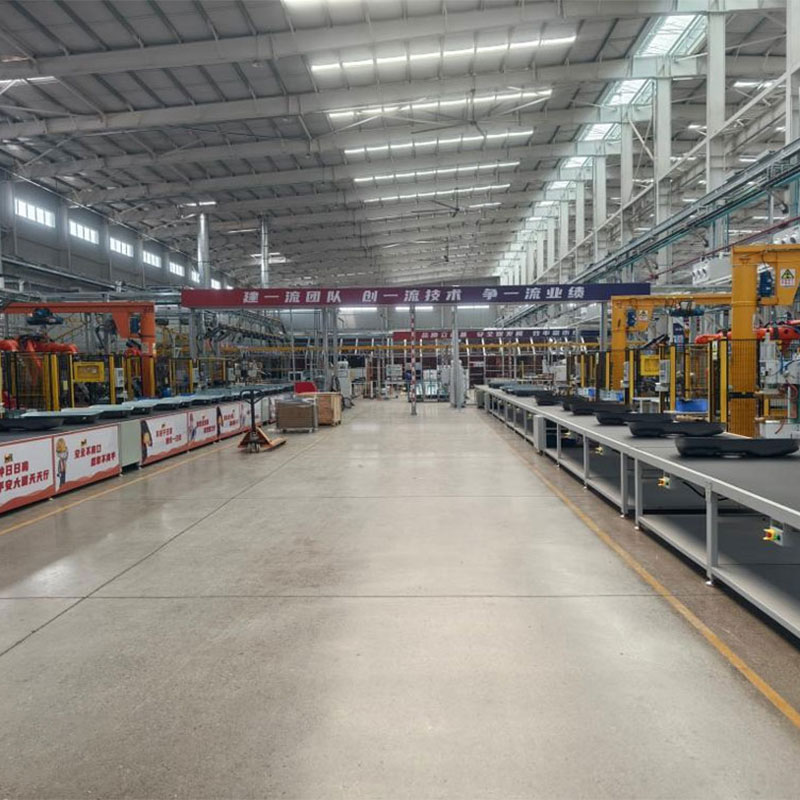
Автоматическая сварочная линия пружинных чашек представляет собой высокотехнологичный комплекс для прецизионного соединения металлических компонентов амортизационных систем. В условиях жестких требований к безопасности и долговечности подвески современного транспорта, качество сварного шва на пружинных чашках (опорных стаканах) становится критическим фактором. Оборудование данного класса обеспечивает стабильную геометрию изделия, отсутствие деформаций термообработанной зоны и соответствие международным стандартам прочности. Для производственных директоров и главных инженеров ключевым вопросом в 2026 году является не просто наличие станка, а интеграция интеллектуальной системы контроля качества, минимизация брака и снижение себестоимости единицы продукции. Цена от производителя напрямую зависит от уровня автоматизации, применяемых технологий сварки (MIG/MAG, лазерная или контактная) и степени кастомизации под конкретную номенклатуру деталей.
Рынок автомобильных компонентов переживает трансформацию. Увеличение парка электромобилей, где вес подвески играет решающую роль для запаса хода, требует использования более легких, но прочных сплавов. Традиционные методы ручной или полуавтоматической сварки больше не удовлетворяют требованиям массового производства. Автоматическая сварочная линия пружинных чашек позволяет достичь такта выпуска до 40–60 секунд на одну деталь при сохранении повторяемости качества на уровне Six Sigma. Компания ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование», опираясь на более чем десятилетний опыт и долю рынка в сегменте сварки топливных баков и амортизаторов в Китае свыше 80%, предлагает решения, которые закрывают потребности как крупных OEM-производителей (Li Auto, BYD, Chery), так и производителей автокомпонентов второго эшелона.
Технологические особенности и принцип работы линии
Процесс сварки пружинных чашек сопряжен с рядом инженерных вызовов. Деталь имеет сложную пространственную геометрию: цилиндрический стакан, привариваемый к плоской или профилированной опорной плите, часто с дополнительными кронштейнами для крепления амортизатора. Основная проблема — контроль теплового ввода. Перегрев приводит к изменению структуры металла в зоне термического влияния (ЗТВ), что снижает усталостную прочность узла. Недостаточный прогрев ведет к непроварам, которые являются скрытым дефектом и могут быть обнаружены только при разрушающем контроле или, что хуже, в эксплуатации.
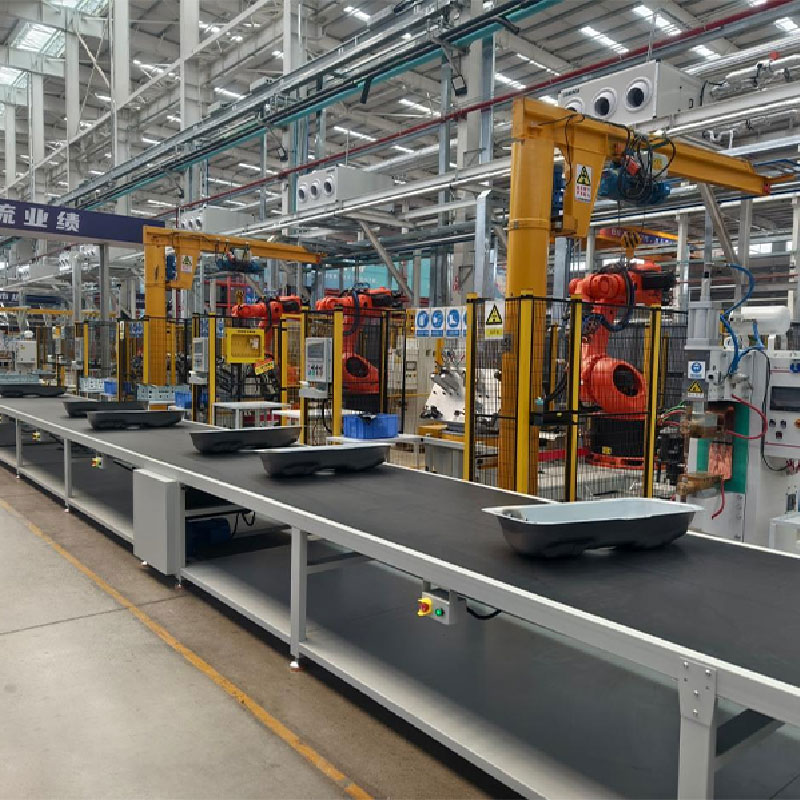
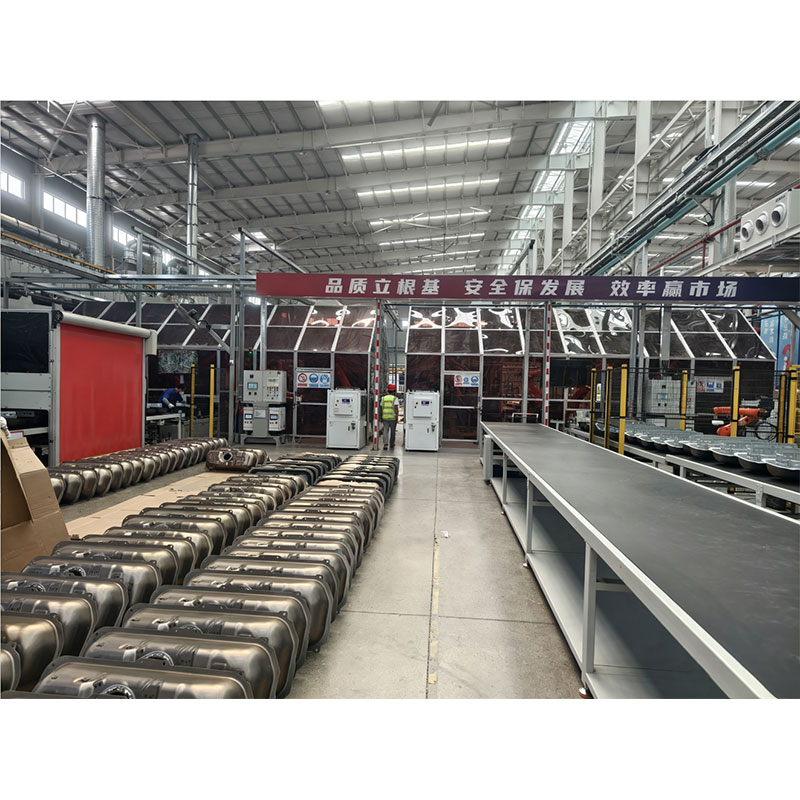
Современная автоматическая сварочная линия пружинных чашек строится по модульному принципу. В ее состав обычно входят:
- Система загрузки и позиционирования: Роботизированные манипуляторы или специализированные питатели обеспечивают точную установку нижней плиты и стакана в сварочный стапель. Погрешность позиционирования не должна превышать ±0.1 мм.
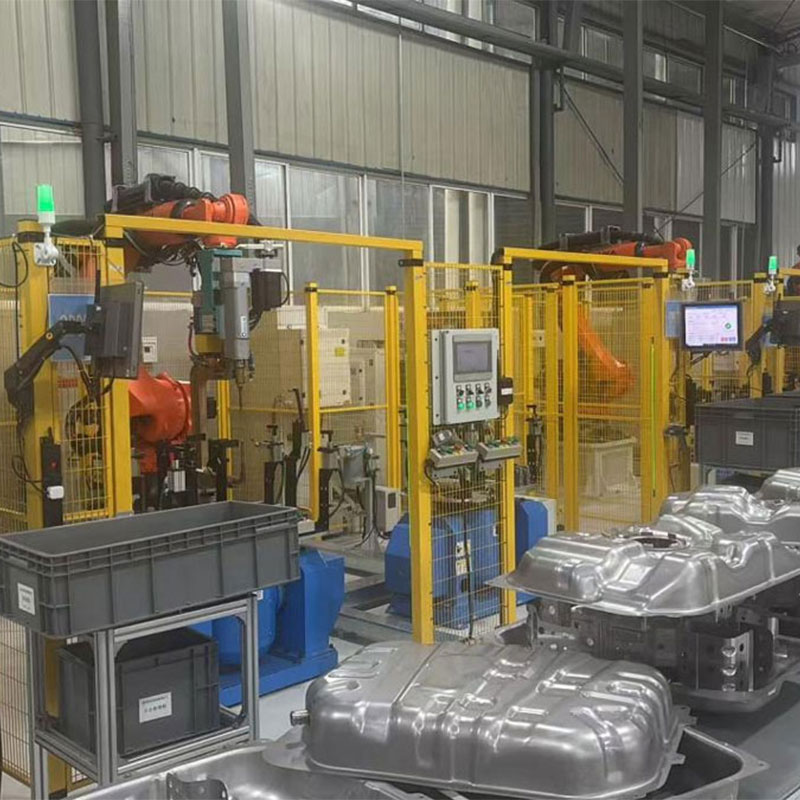
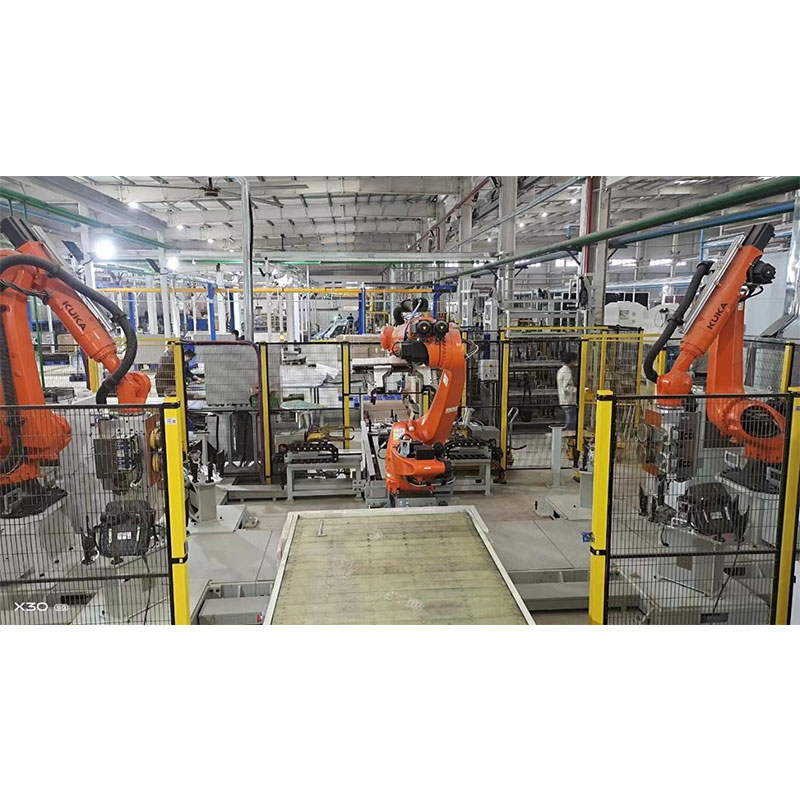
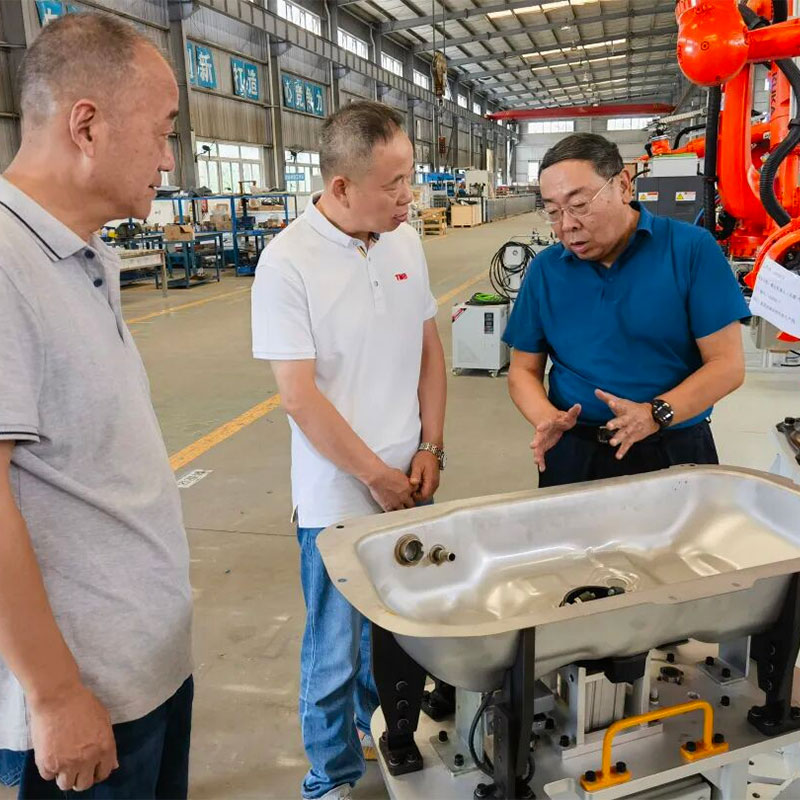
- Сварочный портал или роботизированная ячейка: Использование 6-осевых промышленных роботов позволяет осуществлять сварку по сложной трехмерной траектории. Для пружинных чашек чаще всего применяется дуговая сварка в среде защитных газов (MIG/MAG) с использованием импульсного режима, что снижает разбрызгивание и тепловой ввод.
- Система прижима и вращения: В некоторых конфигурациях деталь вращается, а сварочная горелка остается неподвижной, либо наоборот. Это обеспечивает равномерное формирование шва по всему периметру стыка.
- Интеллектуальная система мониторинга: Датчики тока, напряжения и оптические сканеры шва в реальном времени анализируют процесс. Если параметры выходят за заданные пределы, система автоматически корректирует режим или бракует деталь.
Инженеры ООО «Чэнду Ханьянь Кэшэн» реализуют принцип «сценарно-ориентированной кастомизации». Это означает, что базовая платформа оборудования стандартизирована, что снижает стоимость и сроки поставки, но программное обеспечение и концевые эффекторы (горелки, захваты) адаптируются под конкретную модель пружинной чашки заказчика. Такой подход позволяет быстро переналаживать линию при смене модели автомобиля на конвейере клиента.
Ключевые технические характеристики и параметры выбора
При формировании технического задания на закупку оборудования необходимо четко определять требуемые параметры. Ошибки на этом этапе ведут к тому, что линия не сможет обеспечить нужную производительность или качество. Ниже приведены основные характеристики, на которые следует обращать внимание при анализе предложений от производителей.
| Параметр | Типичные значения для современных линий | Влияние на процесс |
|---|---|---|
| Такт сварки (Cycle Time) | 30 – 60 секунд/деталь | Определяет максимальную годовую производительность линии. Для высоконагруженных производств требуется такт менее 40 сек. |
| Толщина свариваемого металла | 1.5 – 4.0 мм | Влияет на выбор мощности источника тока и типа сварочной головки. Пружинные чашки часто сочетают разные толщины. |
| Материал заготовок | Низкоуглеродистая сталь, HSLA (высокопрочная сталь с низкой легированностью) | Требует точной настройки состава защитного газа и скорости подачи проволоки для предотвращения хрупкости шва. |
| Длина сварного шва | До 1200 мм (полный периметр + кронштейны) | Определяет рабочую зону робота или портала. Сложная геометрия требует 6-осевой кинематики. |
| Система контроля качества | LVM (Laser Vision Monitoring), контроль тока/напряжения | Позволяет отслеживать каждый шов. Снижает необходимость выборочного разрушающего контроля. |
| Уровень автоматизации | Полная автоматизация с автозагрузкой | Минимизирует участие оператора, снижая влияние человеческого фактора на качество. |
Важным аспектом является энергоэффективность. Современные инверторные источники питания, используемые в линиях от ООО «Чэнду Ханьянь Кэшэн», потребляют на 15–20% меньше электроэнергии по сравнению с устаревшими трансформаторными моделями, при этом обеспечивая более стабильную дугу. Это существенный фактор при расчете операционных расходов (OPEX) предприятия.
Факторы формирования цены на автоматическую сварочную линию
Запрос «автоматическая сварочная линия пружинных чашек цена» часто приводит к разбросу значений в коммерческих предложениях. Стоимость оборудования может варьироваться от нескольких десятков тысяч до сотен тысяч долларов США. Понимание структуры ценообразования помогает избежать переплат и выбрать оптимальное решение.
1. Уровень роботизации и бренд компонентов
Использование премиальных европейских брендов роботов (Kuka, ABB, Fanuc) увеличивает стоимость базы на 30–40% по сравнению с качественными азиатскими аналогами. Однако, ООО «Чэнду Ханьянь Кэшэн» предлагает гибкий подход: клиент может выбрать комплектацию. Практика показывает, что современные китайские промышленные роботы достигли паритета в точности и надежности для задач дуговой сварки, при этом значительно выигрывая в цене и доступности сервисных частей.
2. Система технического зрения и контроля
Базовая версия линии может включать только контроль электрических параметров сварки. Расширенная версия оснащается лазерными сканерами шва и системами машинного зрения для проверки геометрии сборки до начала сварки. Добавление таких модулей увеличивает цену, но критически важно для поставщиков первого эшелона (Tier 1), работающих с ведущими автоконцернами, где требования к прослеживаемости каждого изделия крайне высоки.
3. Степень кастомизации стапелей и инструмента
Если линия должна обслуживать только одну модель детали, стоимость оснастки минимальна. Если же требуется быстрая смена номенклатуры (например, 5–10 различных типов пружинных чашек), необходима разработка универсальных стапелей с пневматическими или сервоприводами зажимов и системой быстрой смены инструмента. Это усложняет конструкцию и повышает цену, но окупается за счет гибкости производства.
4. Логистика и сервисная поддержка
Цена «под ключ» включает не только FOB-стоимость оборудования в Китае, но и расходы на упаковку, доставку, таможенную очистку и, что самое важное, пусконаладочные работы на территории заказчика. ООО «Чэнду Ханьянь Кэшэн» берет на себя обязательства по удаленному мониторингу и выездному сервису, что снижает риски простоев оборудования в будущем. Дешевое оборудование без технической поддержки может стать «мертвым грузом» при первой же серьезной неисправности.
Сравнение технологий сварки для пружинных чашек
Выбор технологии сварки является фундаментальным решением при проектировании линии. Рассмотрим основные варианты, применяемые в индустрии.
| Технология | Преимущества | Недостатки | Рекомендация по применению |
|---|---|---|---|
| MIG/MAG (Полуавтомат в среде газа) | Высокая скорость, хорошее заполнение зазоров, низкая стоимость расходников, отработанная технология. | Больше брызг, требуется постобработка (зачистка) шва, высокое тепловложение. | Стандартное решение для большинства производителей. Оптимально по соотношению цена/качество. |
| Лазерная сварка | Минимальная зона термического влияния, высокая скорость, эстетичный шов, малая деформация. | Высокая стоимость оборудования, строгие требования к зазорам в стыке (менее 0.1 мм), опасность порообразования. | Для премиум-сегмента и деталей из высокопрочных сталей, где важна минимальная масса и идеальная геометрия. |
| Контактная шовная сварка | Отсутствие присадочных материалов, высокая скорость, нет дыма и брызг. | Ограничена по геометрии (только накладные швы), высокие требования к качеству поверхности (чистота от масла и ржавчины). | Применяется реже для сложных чашек, больше подходит для простых цилиндрических соединений. |
Инженерное мнение: для массового производства пружинных чашек в 2026 году наиболее сбалансированным решением остается роботизированная MIG-сварка с использованием импульсных источников и синергетических программ. Она прощает небольшие огрехи в подготовке кромок, которые неизбежны при штамповке, и обеспечивает достаточную прочность соединения. Лазерная сварка оправдана только при очень больших объемах и наличии строгого контроля качества заготовок.
Опыт и компетенции производителя: почему выбирают ООО «Чэнду Ханьянь Кэшэн»
На рынке Китая функционируют сотни производителей сварочного оборудования, но лишь немногие обладают реальной экспертизой в создании сложных автоматизированных линий для автомобильной промышленности. ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» (Chengdu Hanyan Kesheng Welding Equipment Co., Ltd.) выделяется благодаря вертикальной интеграции и глубокой специализации.
Основанная в 2012 году в промышленном парке Лунтань (Чэнду), компания прошла путь от производителя отдельных сварочных автоматов до интегратора полных заводских решений. Производственная база площадью более 5500 кв. м включает собственную лабораторию, где проводятся испытания на растяжение, усталость и металлографический анализ сварных соединений. Это позволяет клиентам получать не просто «железо», а технологически обоснованное решение с гарантированными параметрами шва.
Ключевым преимуществом является опыт работы с лидерами рынка. Доля компании в сегменте сварки автомобильных топливных баков в Китае достигает 80%. Клиенты, такие как Leapmotor, Li Auto, GAC и BYD, доверяют оборудованию «Ханьянь Кэшэн» свои критические производственные процессы. Этот опыт был успешно транслирован на разработку линий для сварки пружинных чашек и амортизаторов. Специалисты компании понимают специфику автомобилестроения: важность такта, необходимость интеграции с MES-системами завода и требование нулевого дефекта.
Компания инвестирует более 15% годовой выручки в НИОКР. Это позволяет внедрять передовые алгоритмы адаптивного управления сварочной дугой, которые компенсируют колебания зазоров и изменения свойств материала в реальном времени. Собственная система слежения за сварным швом и цифровая платформа обеспечивают прозрачность данных: заказчик видит статистику производства, количество браков и параметры каждого шва в личном кабинете.
Типичные ошибки при выборе и эксплуатации оборудования
Даже покупка дорогостоящей линии не гарантирует успеха, если допущены ошибки на этапах планирования и запуска. На основе анализа обращений в сервисную службу можно выделить следующие распространенные проблемы:
- Игнорирование качества заготовок. Автоматическая линия не может компенсировать сильные отклонения в геометрии штампованных чашек. Если зазор между стаканом и плитой превышает 0.5–0.7 мм, качество шва будет нестабильным независимо от мощности робота. Необходимо наладить контроль входящего сырья.
- Неправильный выбор защитного газа. Использование дешевого углекислого газа (CO2) вместо аргоно-углекислотных смесей (например, 82% Ar + 18% CO2) приводит к сильному разбрызгиванию и пористости шва. Экономия на газе оборачивается затратами на зачистку и ремонт.
- Отсутствие программы профилактического обслуживания. Контактные наконечники, направляющие каналы и сопла горелки требуют регулярной замены. Игнорирование регламента ведет к ухудшению качества сварки и простоям.
- Недооценка роли фиксации. Если стапель недостаточно жестко фиксирует деталь, вибрации от движения робота или дугового разряда могут вызвать смещение деталей в момент сварки. Конструкция оснастки должна быть рассчитана с запасом прочности.
Логистика, монтаж и послепродажное обслуживание
Покупка оборудования в Китае требует четкого понимания логистических процессов. ООО «Чэнду Ханьянь Кэшэн» имеет отлаженные каналы поставок в Россию, страны СНГ, Европу и Юго-Восточную Азию. Оборудование упаковывается в деревянные ящики, соответствующие стандартам экспортной перевозки, с влагозащитой и демпфированием чувствительных электронных компонентов.
Процесс внедрения включает несколько этапов:
- Предпроектное консультирование: Анализ чертежей деталей заказчика, расчет такта, выбор технологии.
- Производство и тестирование: Сборка линии на заводе в Чэнду, проведение пробных сварок на образцах заказчика (или предоставленных им деталях).
- Отгрузка и доставка: Оформление экспортных документов, страхование груза.
- Монтаж и пусконаладка: Выезд инженеров на предприятие заказчика для подключения, калибровки роботов и обучения персонала.
- Сервисная поддержка: Удаленный доступ для диагностики ошибок, поставка запасных частей, периодические аудиты оборудования.
Важно отметить, что компания предоставляет полную техническую документацию на русском или английском языке, включая схемы электрические, пневматические и программные коды. Это облегчает дальнейшее самостоятельное обслуживание линии силами местных специалистов.
FAQ: Часто задаваемые вопросы
В: Какова ориентировочная цена автоматической сварочной линии пружинных чашек?
О: Стоимость варьируется в зависимости от конфигурации. Базовые полуавтоматические ячейки начинаются от нижнего ценового сегмента, тогда как полностью роботизированные линии с системой лазерного контроля и автозагрузкой относятся к премиум-сегменту. Для получения точного коммерческого предложения необходимо направить чертежи деталей и требуемый объем выпуска.
В: Можно ли переналадить линию под другие детали?
О: Да, оборудование разрабатывается с учетом гибкости. Замена оснастки (стапелей) и загрузка новой сварочной программы позволяют перейти на другой тип пружинных чашек или даже на сварку других узлов (например, кронштейнов подвески) в течение нескольких часов.
В: Какое обучение предоставляется для операторов?
О: В рамках пусконаладочных работ инженеры компании проводят интенсивный курс для операторов и сервисных инженеров заказчика. Обучение включает управление панелью робота, устранение типовых ошибок, замену расходников и базовую диагностику.
В: Соответствует ли оборудование стандартам безопасности?
О: Да, все линии оснащаются защитными ограждениями, световыми барьерами и аварийными кнопками. Оборудование проходит сертификацию и соответствует международным нормам безопасности труда и электромагнитной совместимости.
В: Какой срок изготовления линии?
О: Стандартный срок производства составляет 60–90 дней после утверждения технического проекта и внесения предоплаты. Сроки могут варьироваться в зависимости от сложности кастомизации и текущей загрузки производства.
Заключение и рекомендации по закупке
Инвестиции в автоматическую сварочную линию пружинных чашек — это стратегическое решение, определяющее конкурентоспособность производителя автокомпонентов на ближайшие 5–10 лет. В 2026 году рынок не прощает низкого качества и нестабильных поставок. Выбор правильного партнера-производителя оборудования так же важен, как и выбор самой технологии.
ООО «Чэнду Ханьянь Кэшэн Сварочное Оборудование» демонстрирует сочетание инженерной экспертизы, производственной мощи и клиентоориентированного сервиса. Опыт работы с такими гигантами, как BYD и Chery, служит надежной гарантией качества предлагаемых решений. Гибкий подход к кастомизации, собственная научно-исследовательская база и строгий контроль качества на всех этапах позволяют минимизировать риски при внедрении нового оборудования.
Не стоит выбирать оборудование исключительно по низкой начальной цене. Учитывайте совокупную стоимость владения (TCO), которая включает энергопотребление, расход материалов, процент брака и затраты на сервис. Линии от «Ханьянь Кэшэн» спроектированы так, чтобы максимизировать эффективность и минимизировать простои.
Для получения детального технического расчета, 3D-моделировки процесса сварки ваших деталей и индивидуального коммерческого предложения, свяжитесь с нашими инженерами. Мы готовы провести бесплатный аудит вашего текущего производственного процесса и предложить оптимальное решение для модернизации.
Готовы повысить эффективность производства?
Запросить расчет стоимости линии
Смотрите также: Роботизированные станции для шовной сварки, Оборудование для сварки амортизаторов, Лазерные сварочные комплексы.