

Продукция
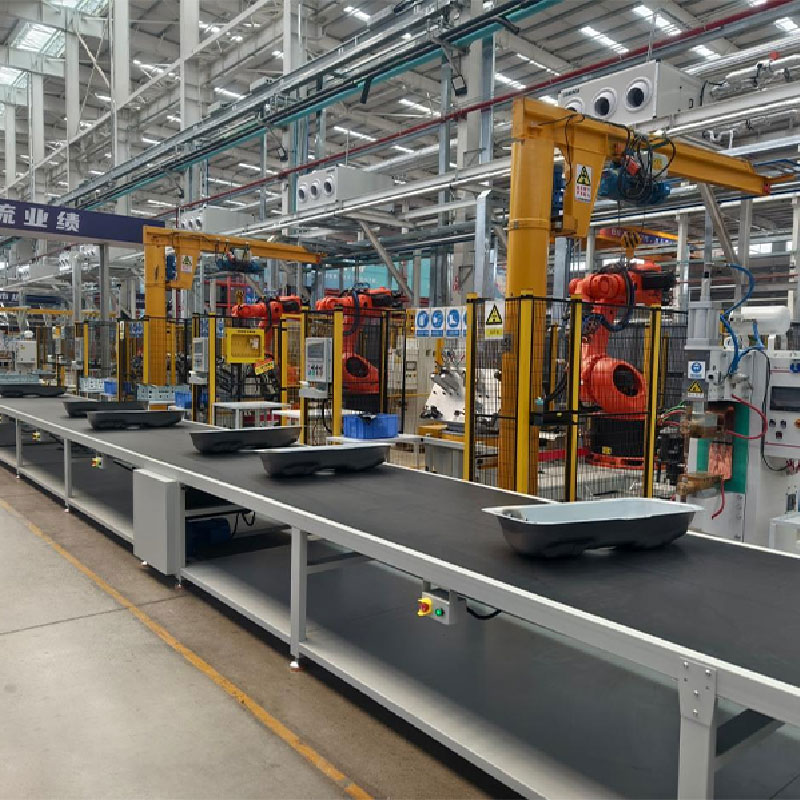
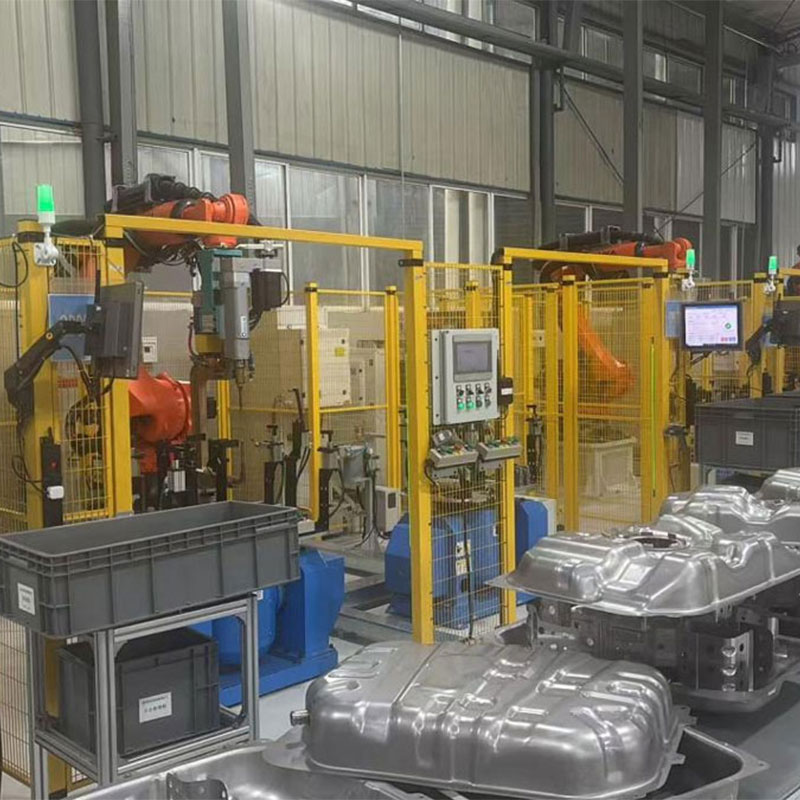
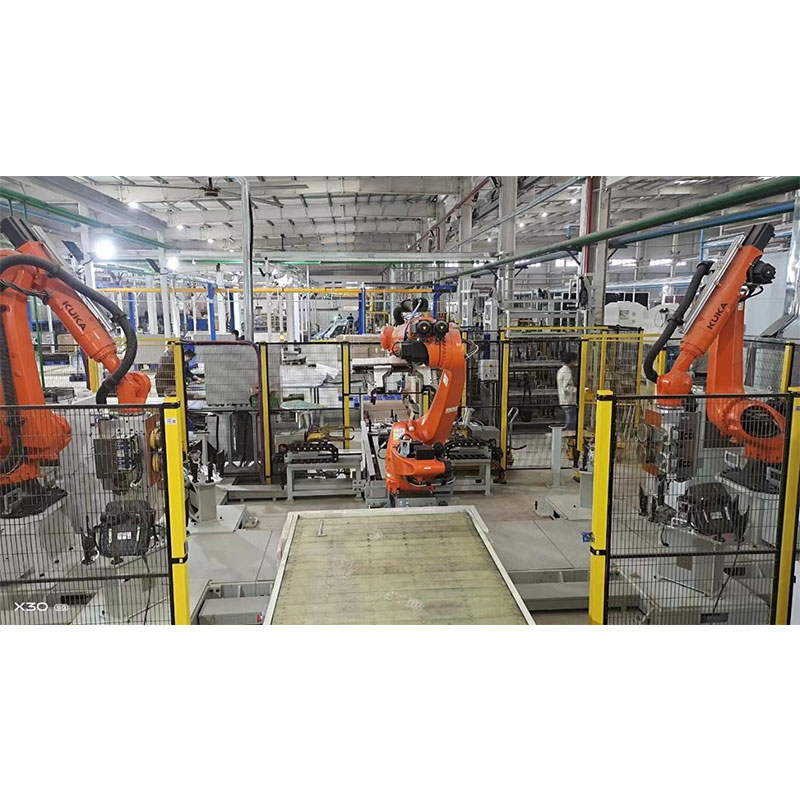
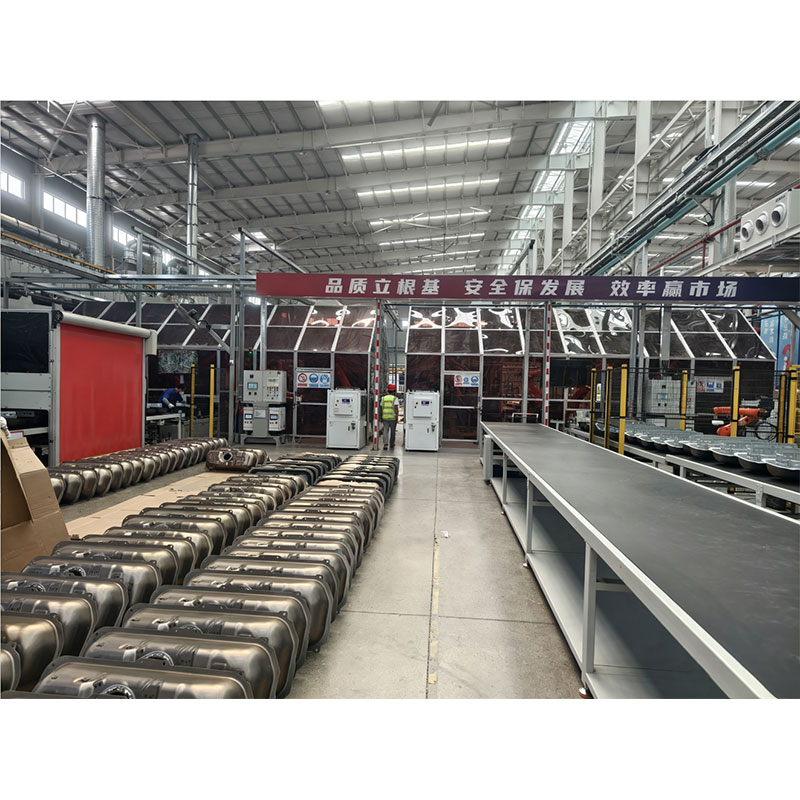
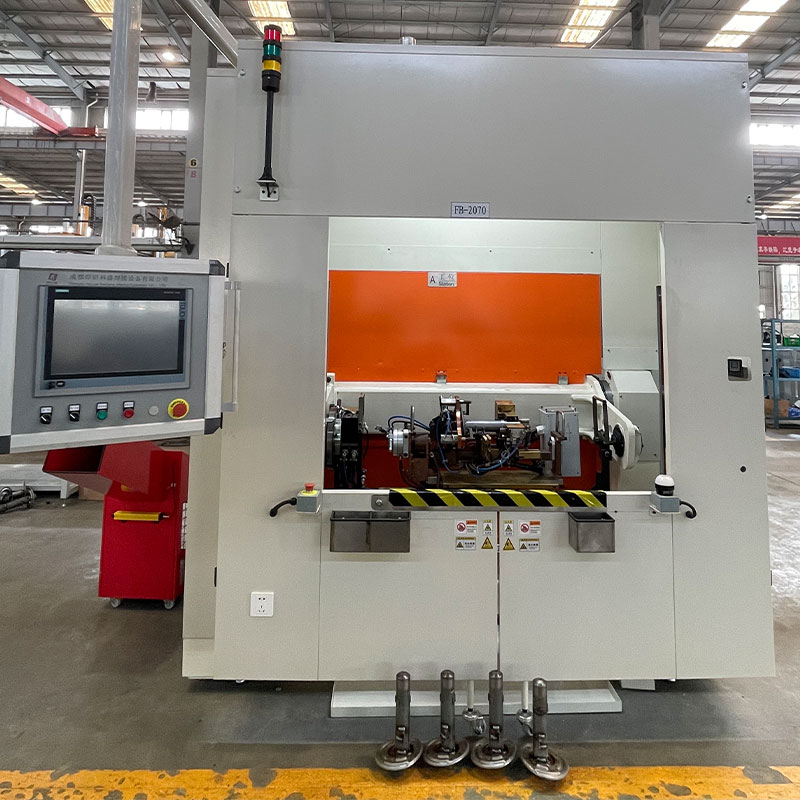
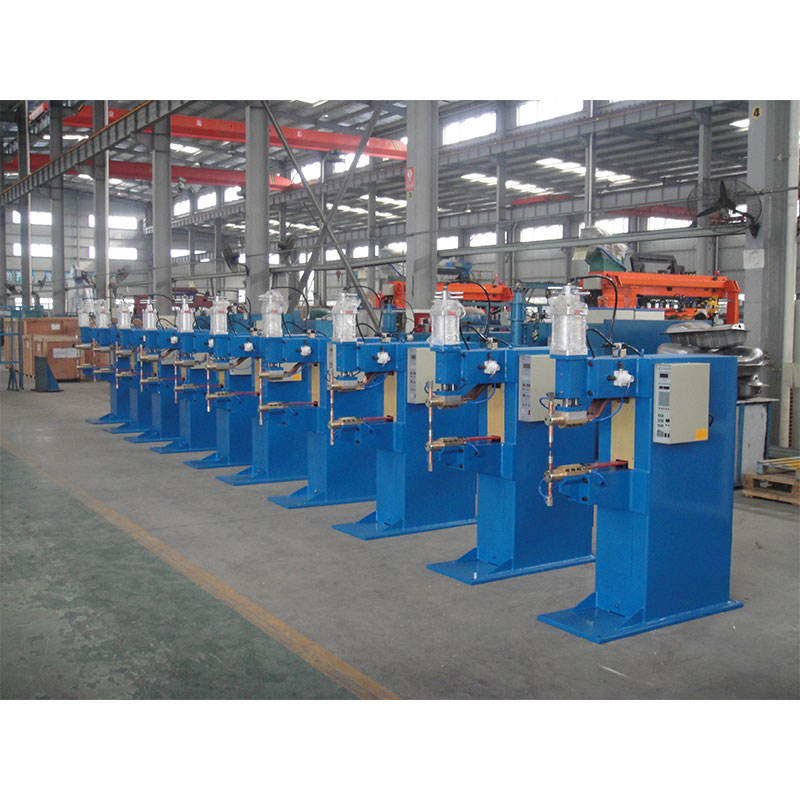
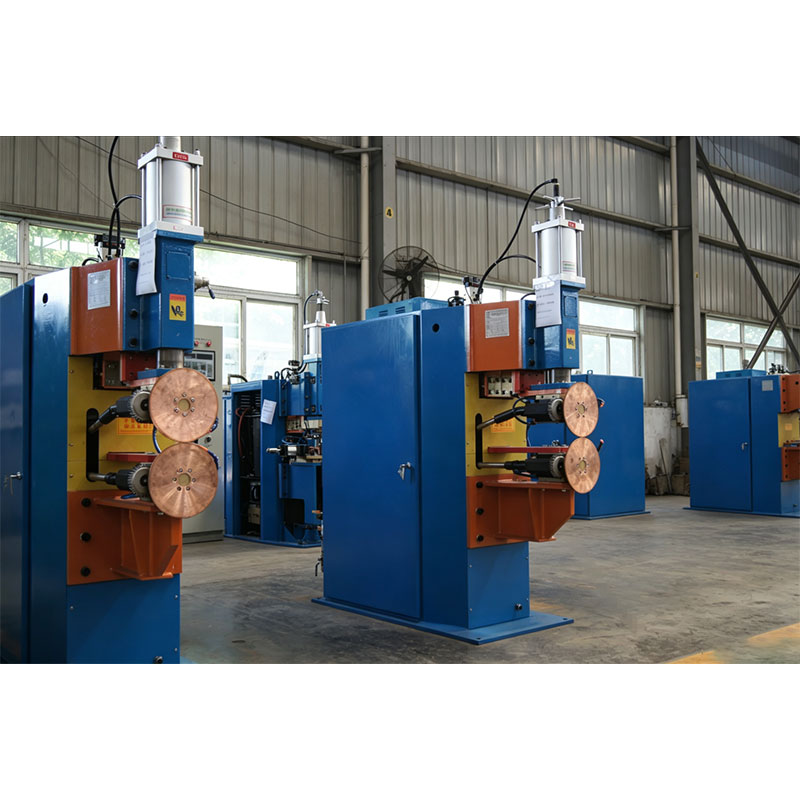
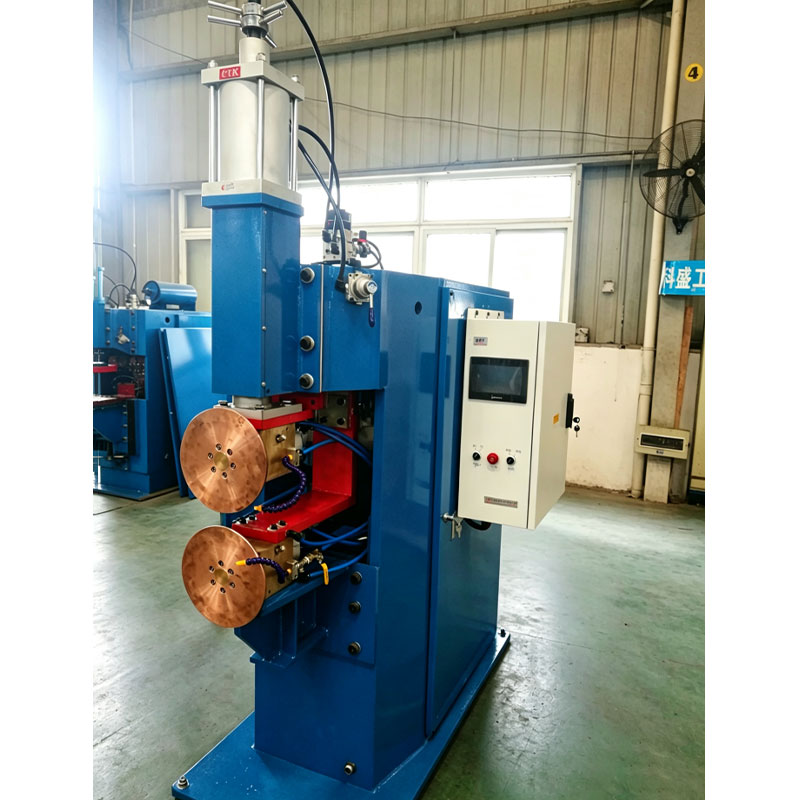
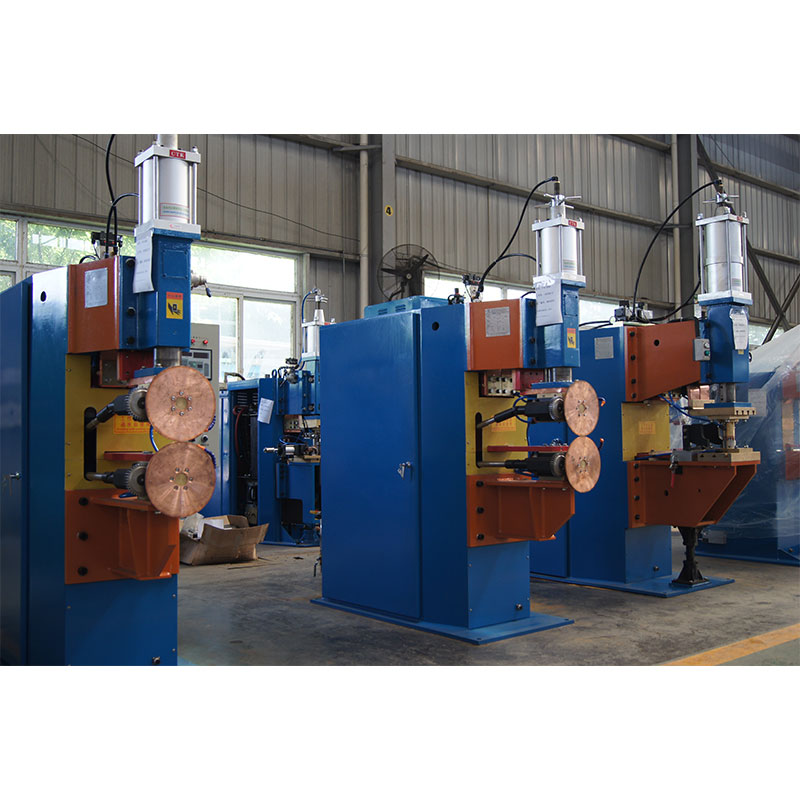
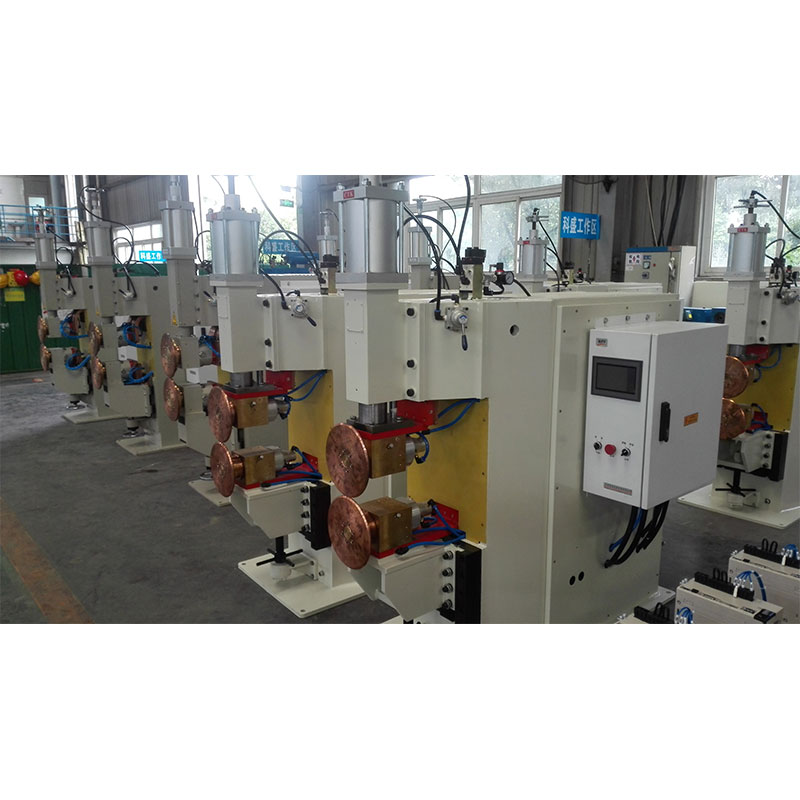
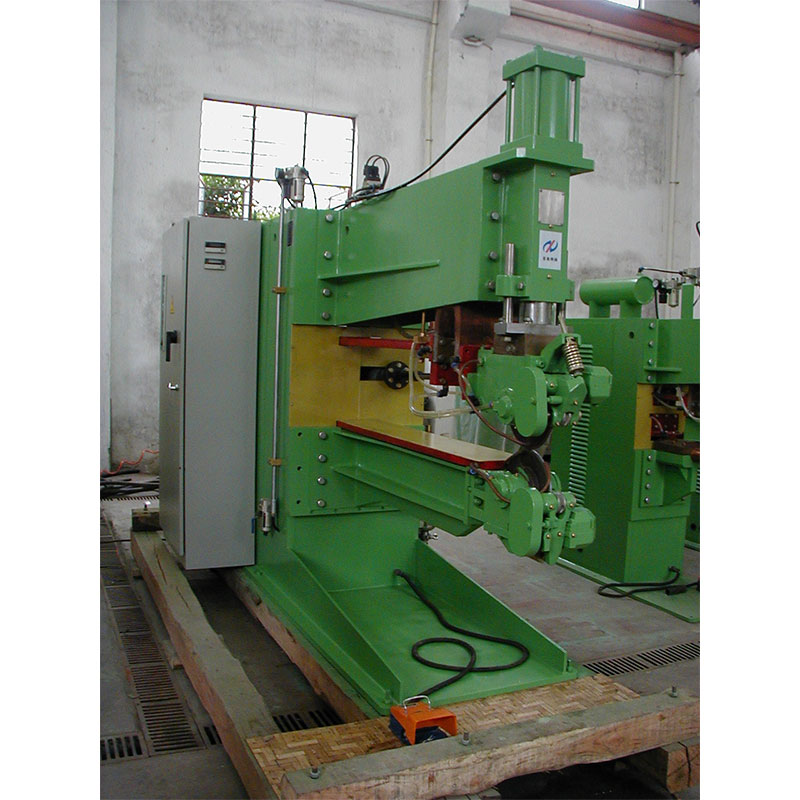
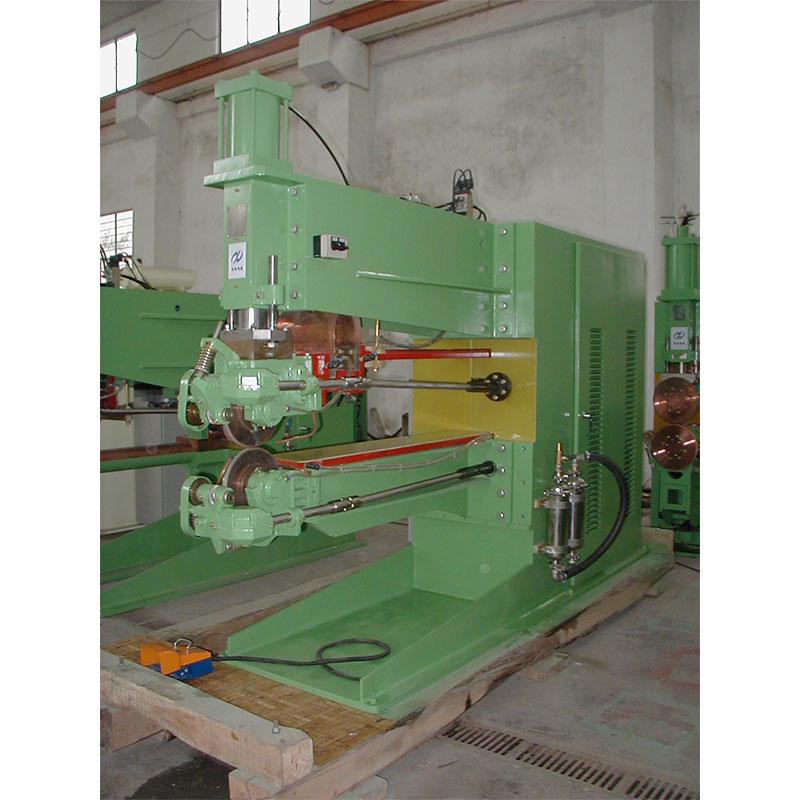
Машина для шовной сварки
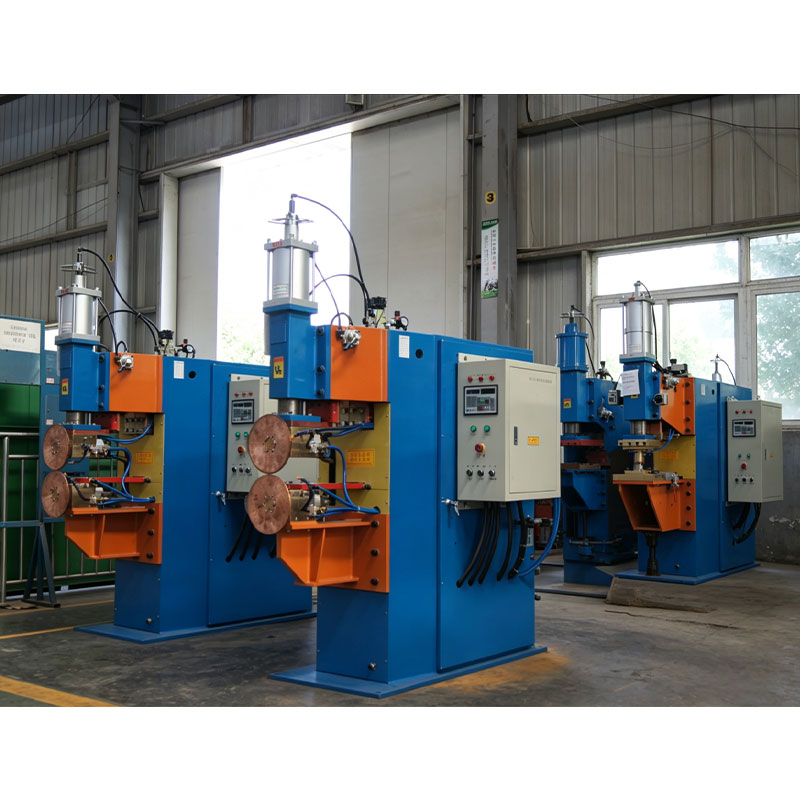
Шовная сварка — это вид сварки металлов, образующий неразъёмное соединение. При сварке свариваемые детали прижимаются между двумя сварочными роликами, вращающиеся ролики перемещают детали и подводят ток; сварочный ток, проходя через детали, вызывает местный нагрев, образуются последовательно перекрывающие друг друга сварные точки, которые формируют непрерывный сварной шов и обеспечивают неразъёмное соединение.
Описание
маркер
Наименование оборудования: машина для шовной сварки
Шовная сварка — это вид сварки металлов, образующий неразъёмное соединение. При сварке свариваемые детали прижимаются между двумя сварочными роликами, вращающиеся ролики перемещают детали и подводят ток; сварочный ток, проходя через детали, вызывает местный нагрев, образуются последовательно перекрывающие друг друга сварные точки, которые формируют непрерывный сварной шов и обеспечивают неразъёмное соединение. Широко применяется для шовной сварки корпусных изделий, например топливных баков автомобилей и мотоциклов; цилиндрических ёмкостей, например масляных бочек, а также профильных листовых заготовок, например ободьев колёс, глушителей, радиаторов отопления и т. п.
Машина для шовной сварки обычно состоит из станины, механизма прижатия, сварочных роликов (электродов), ножей для правки, источника сварочного тока, регулируемого привода и контроллера и т. д.
Механизм прижатия: передача давления, равномерная регулировка давления между сварочными роликами и компенсация износа электродов.
Сварочные ролики и ножи для правки: сварочные ролики имеют внутреннее и наружное водяное охлаждение, токоподводящий блок выполнен по серебряно-щёточной схеме, обладает хорошей электропроводностью и функцией автоматической компенсации износа серебряных щёток; ножи для правки обеспечивают профильную обточку наружной окружности сварочных роликов, что гарантирует хорошую форму рабочей поверхности роликов.
Источник сварочного тока: подразделяется на два типа — переменного тока и постоянного тока с вторичным выпрямлением. Выбирается в зависимости от объекта сварки и требований технологии сварки.
Регулируемый привод и контроллер: применены частотное регулирование и передача через зубчатый редуктор; контроллер является важным блоком для управления всем процессом сварки.
Машины для шовной сварки делятся на два класса: машины переменного тока и машины постоянного тока с вторичным выпрямлением. Первые предназначены для сварки изделий из низкоуглеродистой стали без покрытия и легированных сталей; вторые — для сварки изделий из нержавеющей стали, алюминия, алюминиевых сплавов, титана, титановых сплавов, стали с покрытием и т. п. Основные типы машин делятся на горизонтальную сварку (H) и продольную сварку (Z).
Помимо широкого выбора универсальных машин для шовной сварки, по требованию пользователя могут быть предоставлены различные специальные машины для шовной сварки.
Диапазон цен (в юанях): от 140 000 до 280 000
Упаковка и транспортировка: деревянный ящик
Машина для шовной сварки переменного тока
| Модель | FN-25H(Z) | FN-63H | FN-100H(Z) | FN-160H(Z) | FN-200H(Z) | FN-400Z |
| Номинальная мощность, кВА | 25 | 25 | 100 | 160 | 200 | 400 |
| Номинальное первичное напряжение, В | 380 | 380 | 380 | 380 | 380 | 380 |
| Номинальная частота, Гц | 50 | 50 | 50 | 50 | 50 | 50 |
| Напряжение холостого хода вторичной обмотки, В | 2.72-4.87 | 2.72-4.72 | 5.94-7.6 | 5.94-9.04 | 9.04-10 | 9.05-13.57 |
| Продолжительность включения, % | 50 | 50 | 50 | 50 | 50 | 50 |
| Толщина сварки, мм | 0.8+0.8 | 1+1 | 1.2+1.2 | 1.8+1.8 | 2+2 | 3+3 |
| Вылет электродного рычага, мм | 250(380) | 380 | 600(1000) | 600(1000) | 600(1000) | 1350 |
| Максимальное давление электрода, кН | 2.5 | 2.5 | 7 | 8 | 10 | 12.6 |
| Ход электрода, мм | 60 | 60 | 100 | 130 | 105 | 105 |
| Расход охлаждающей воды, л/ч | 850 | 850 | 1200 | 1500 | 2050 | 2440 |
| Масса, кг | 650 | 650 | 1100 | 1350 | 1600 | 2100 |
Машина для шовной сварки постоянного тока
| Модель | FZ-100H(Z) | FZ-160H | FZ-160Z | FZ-200H | FZ-3×100Z | FZ-3×200H |
| Номинальная мощность, кВА | 100 | 160 | 160 | 200 | 3×100 | 3×200 |
| Номинальное первичное напряжение, В | 380 | 380 | 380 | 380 | 3-380 | 3-380 |
| Номинальная частота, Гц | 50 | 50 | 50 | 50 | 50 | 50 |
| Напряжение холостого хода вторичной обмотки, В | 3.52-7.04 | 4.52-9.05 | 4.52-9.05 | 10.6-12.67 | 7.33-8.64 | 8.8-10.4 |
| Продолжительность включения, % | 50 | 50 | 50 | 50 | 50 | 20 |
| Толщина сварки, мм | Сталь | Сталь
2+2 |
Сталь
2+2 |
Сталь | Алюминий | Алюминий |
| 1.5+1.5 | 2.5+2.5 | 2.5+2.5 | 5+5 | |||
| Вылет электродного рычага, мм | 600(1000) | 600 | 1000 | 500 | 1350 | 800 |
| Максимальное давление электрода, кН | 8 | 14 | 14 | 8.5 | 7.3 | 14 |
| Ход электрода, мм | 100 | 100 | 100 | 105 | 105 | 105 |
| Расход охлаждающей воды, л/ч | 1440 | 1800 | 1800 | 2460 | 4320 | 5200 |
| Масса, кг | 1200 | 1410 | 1410 | 1500 | 2500 | 2800 |
связаться с нами
Сопутствующие популярные продукты
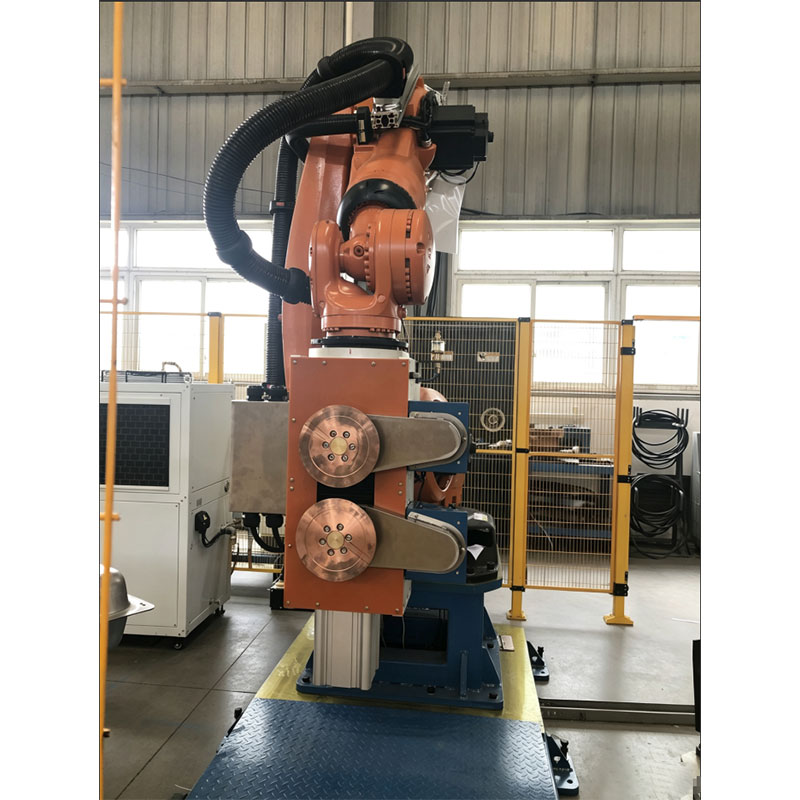
Роботизированная станция для шовной сварки
Оборудование состоит из робота, шовной сварочной головки, системы управления, чиллера, механизма правки, блока безопасности; рабочие позиции расположены симметрично относительно робота, две сварочные позиции. Между двумя позициями размещён сенсорный экран для удобства управления и наблюдения. Оператор устанавливает заготовку на сварочную позицию №1, выходит из зоны защиты световой завесы и запускает предварительный запуск; автоматический зажим топливного бака, робот со шовной сварочной головкой выполняет сварку по периметру топливного бака и возвращается в исходное положение.
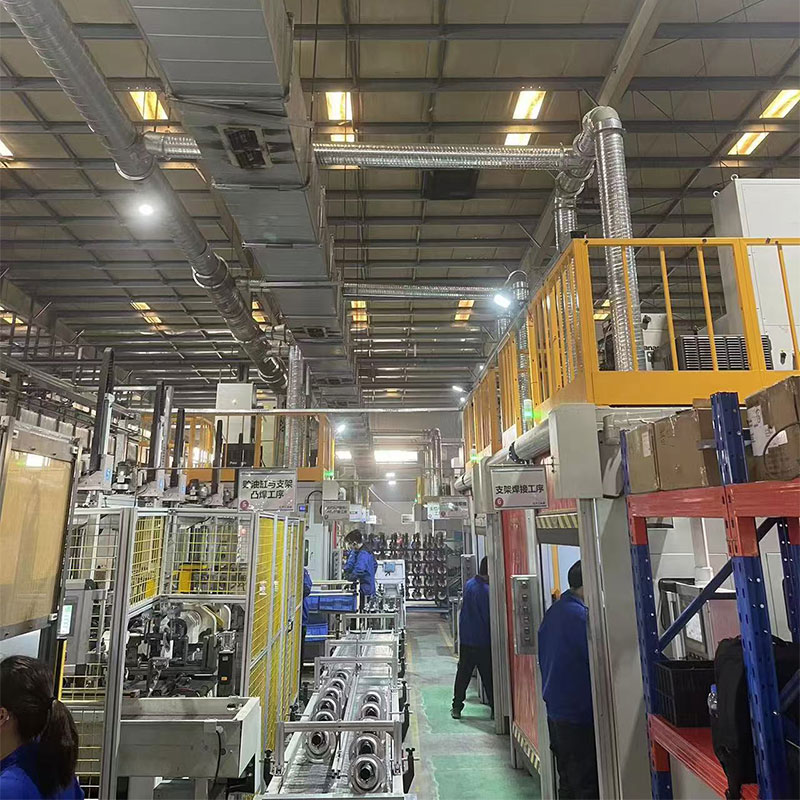
Автоматическая сварочная линия для автомобильных амортизаторов
Автоматическая сварочная линия предназначена для амортизаторов различных типов автомобилей и включает полностью автоматическую контактную шовную и рельефную сварку автомобильных амортизаторов, а также роботизированные станции дуговой сварки кронштейнов амортизаторов и проушин. Полностью автоматическая логистика линии обеспечивается автоматической загрузкой-выгрузкой с помощью подвесной транспортной системы и логистическими роботами; высокая степень автоматизации всей линии позволяет реализовать безлюдное автоматизированное производство.
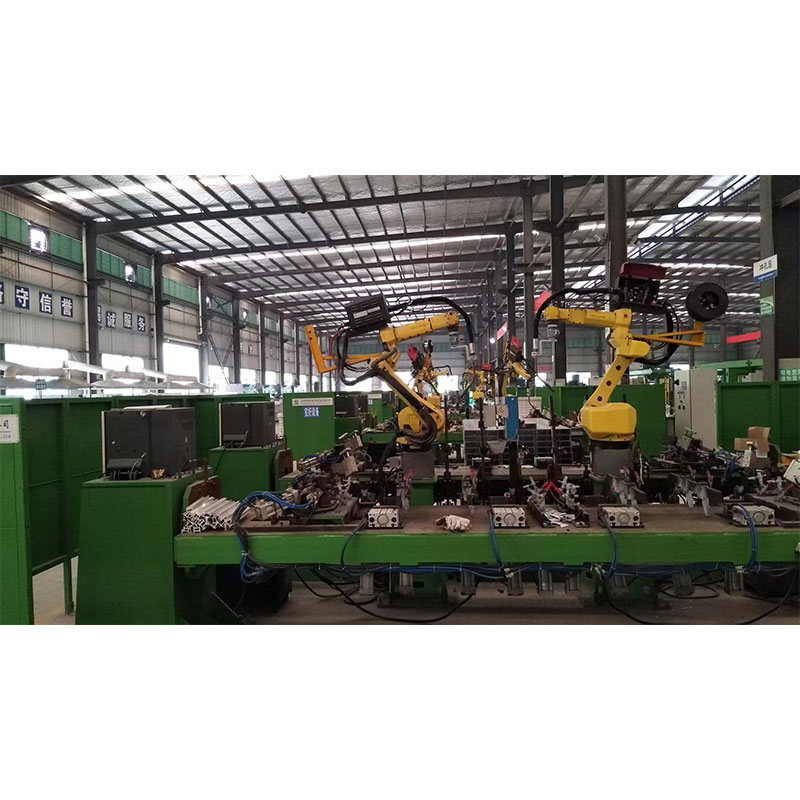
Роботизированная сварочная станция для сварки алюминиевой строительной опалубки
Данная сварочная линия предназначена для сварки алюминиевой строительной опалубки. Роботизированная сварочная станция в составе данного оборудования выполнена по схеме с двумя роботами и двумя позициями, а именно: кантование и позиционирование заготовки осуществляется с помощью позиционера с передней и задней бабками, две единицы заготовок вращаются.
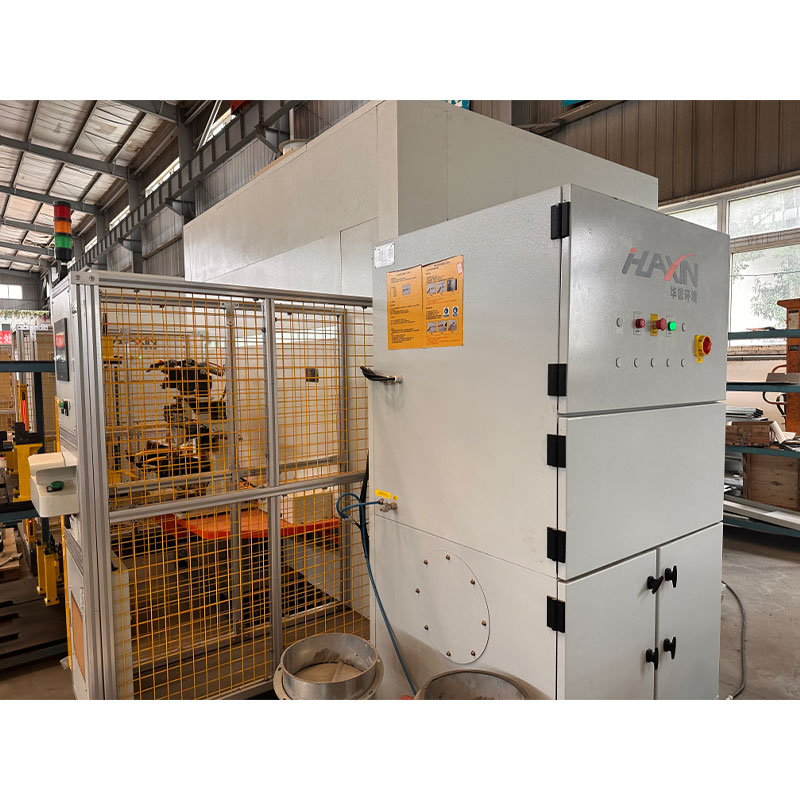
Автоматическая сварочная станция для заливной трубы и вентиляционной трубки
Данное оборудование предназначено для сварки заливной трубы и корпуса автомобильного топливного бака; сварки вентиляционной трубки и корпуса; после завершения сварки обеспечиваются надёжность сварного соединения и герметичность.
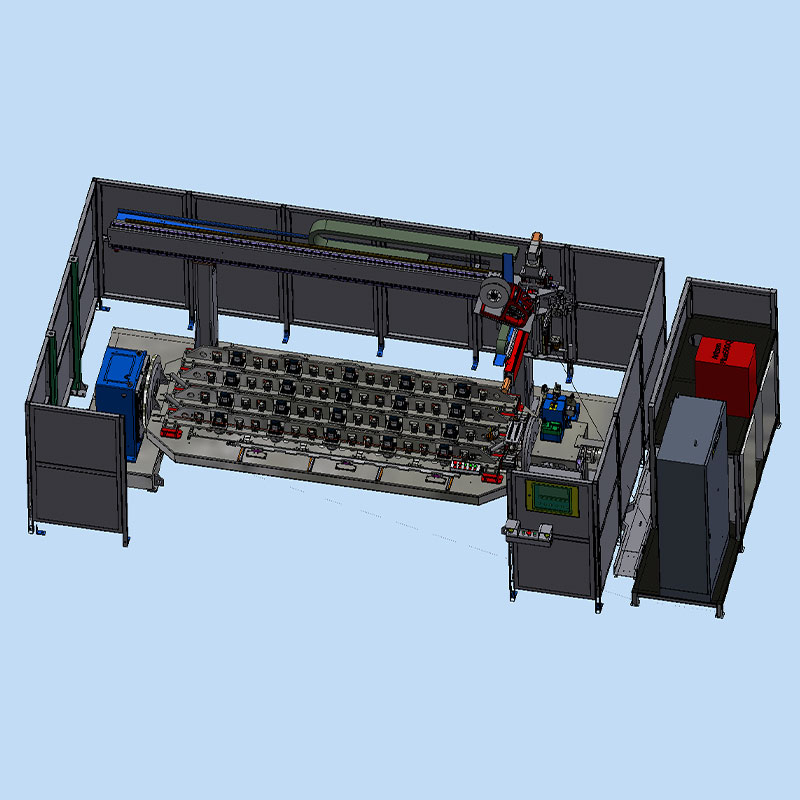
Оборудование для сварки продольных швов
Данное оборудование в комплекте с двухпульсным источником питания для сварки в среде защитного газа (MIG) и водоохлаждаемой сварочной горелкой прямого типа с газовой защитой образует автоматическую систему для сварки продольных швов, обеспечивающую сварку продольных швов с лицевой и обратной сторон двери-рампы после одного зажима.
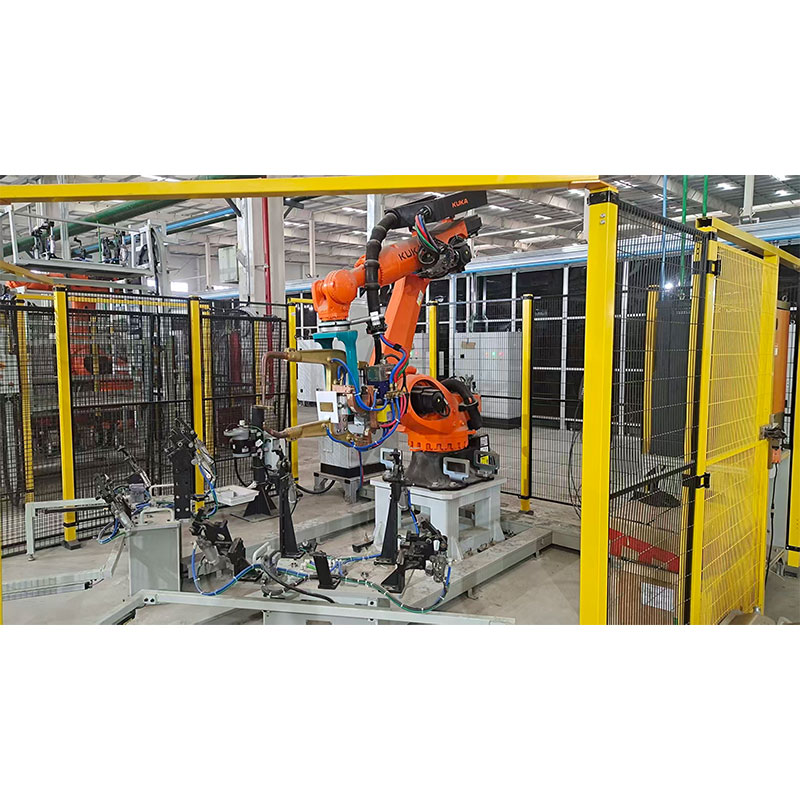
Роботизированная станция контактной точечной сварки
Роботизированная станция контактной точечной сварки применяется в линии сварки топливных баков для подварки недосваренных точек с предыдущей позиции (роботизированной станции односторонней одноточечной сварки успокоительной перегородки топливного бака). Функция оборудования: предназначена для подварки недосваренных точек с предыдущей позиции. В общем случае цель данной операции — повышение такта производства в линии сварки топливных баков; на предыдущей операции достаточно выполнить прихватку изделия, а часть точек оставляется для выполнения роботом подварочной точечной сварки на данной операции.
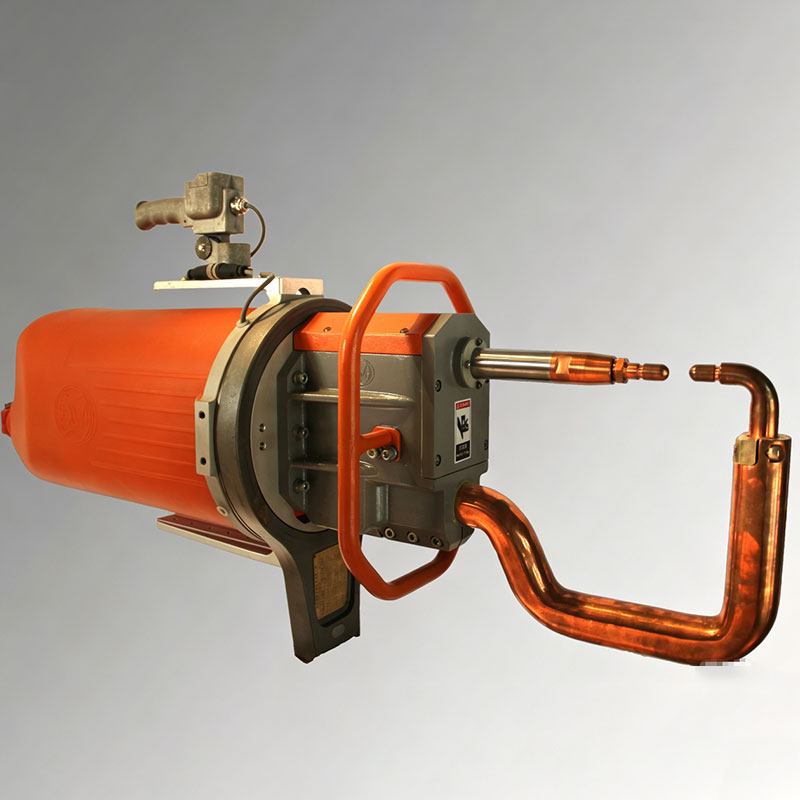
Подвесная машина для контактной точечной сварки
Подвесная машина для точечной сварки интегрального типа серии DN2, также называемая интегрированной машиной для точечной сварки, объединяет сварочный трансформатор и сварочные клещи в одно целое, имеет алюминиевый корпус и характеризуется малыми габаритами, большой отдачей, высокой эффективностью и энергосбережением, лёгкостью и гибкостью. При работе интегрированная машина для точечной сварки легко обеспечивает поворот на 360 градусов в горизонтальном и вертикальном направлениях.
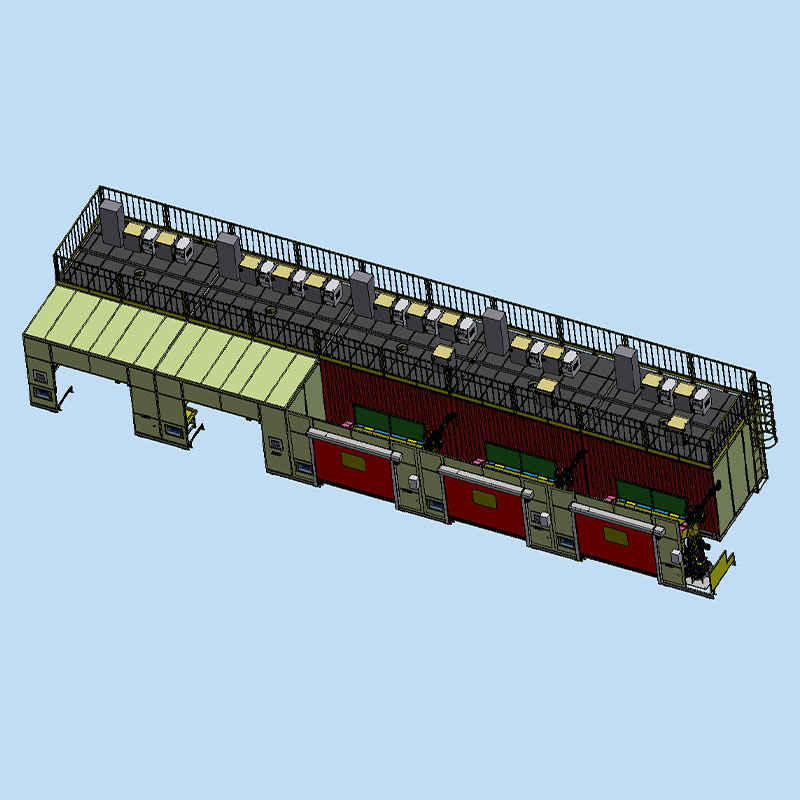
Автоматическая сварочная линия для автомобильных рам
Автоматическая сварочная линия предназначена для автоматической сварки передних и задних подрамников различных типов автомобилей и включает полностью автоматизированные роботизированные станции контактной точечной сварки и рельефной сварки передних и задних подрамников, а также полностью автоматизированные роботизированные станции дуговой сварки передних и задних подрамников.
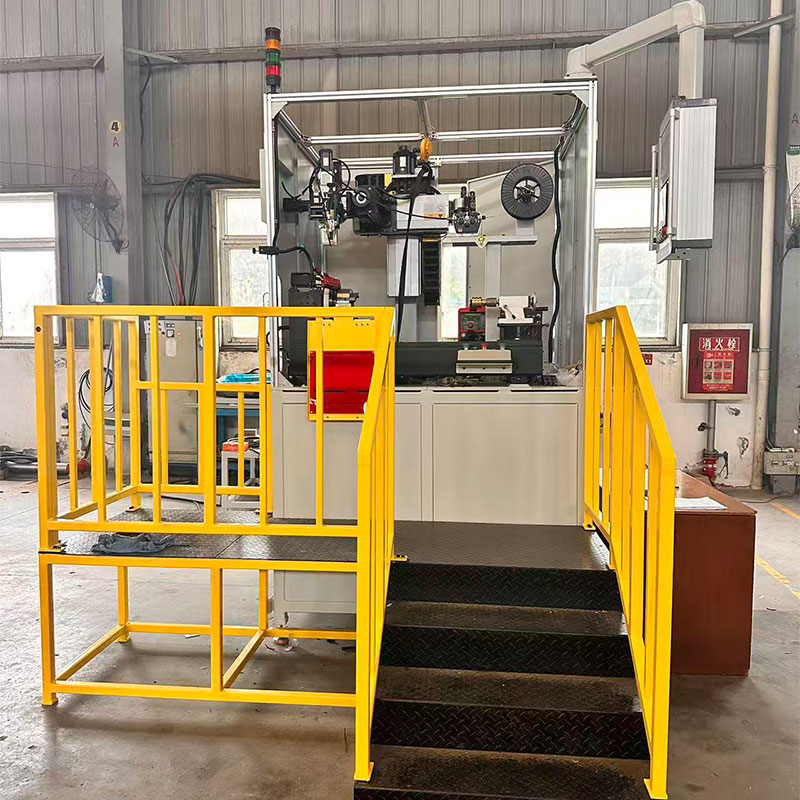
Автоматизированная сварочная станция для аргонодуговой сварки
Состав оборудования: позиционер, сварочная головка (оси X, Y, Z и позиционирование), система источника питания для TIG-сварки (включая источник сварочного тока, сварочную горелку, систему подачи проволоки, систему колебаний, систему слежения за длиной дуги), система управления и защитная камера
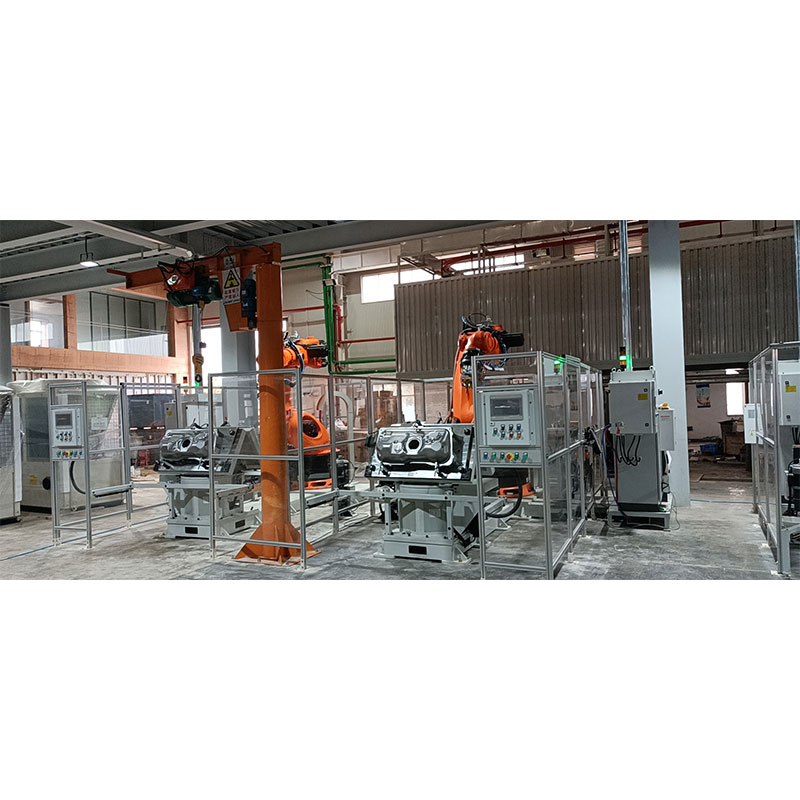
Роботизированная станция односторонней одноточечной сварки
Данное оборудование предназначено главным образом для сварки внутренних успокоительных перегородок автомобильных топливных баков и таких комплектующих, как их кронштейны. Оператор предварительно устанавливает успокоительную перегородку, кронштейны и другие комплектующие на нижний электрод оснастки, затем устанавливает наружный корпус и посредством контактной сварки соединяет комплектующие с корпусом.
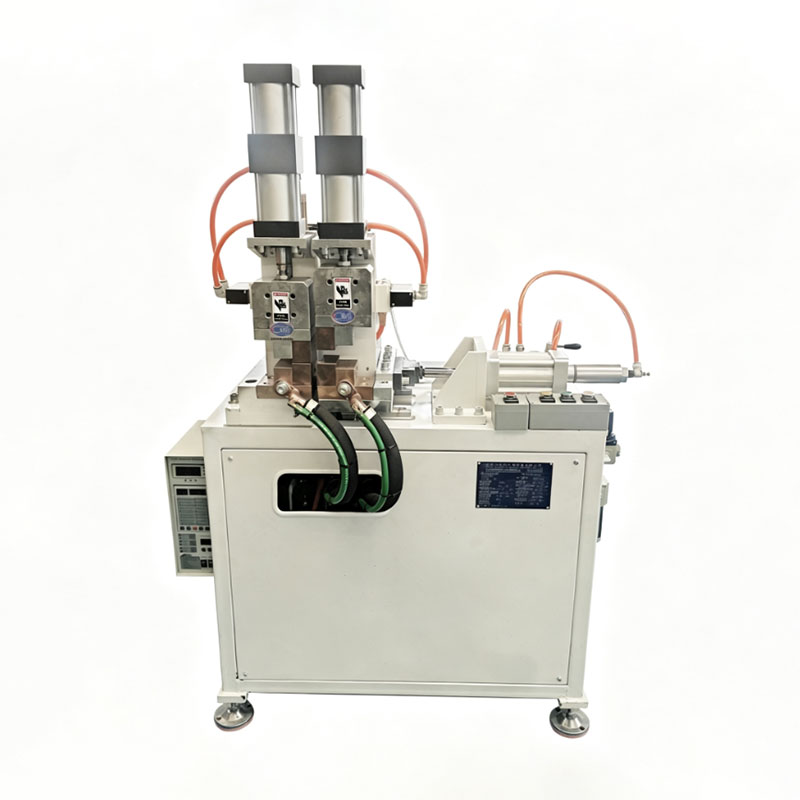
Машина для контактной стыковой сварки
Машина для контактной стыковой сварки осуществляет стыковое сплавление за счёт выделения большого количества тепла при прохождении тока через контактную поверхность металла. Основной принцип — использование низкого напряжения и большого тока для мгновенного расплавления контактной поверхности заготовок. В основном делятся на три типа: машины для стыковой сварки оплавлением, машины для стыковой сварки арматуры, машины для стыковой сварки медных стержней.
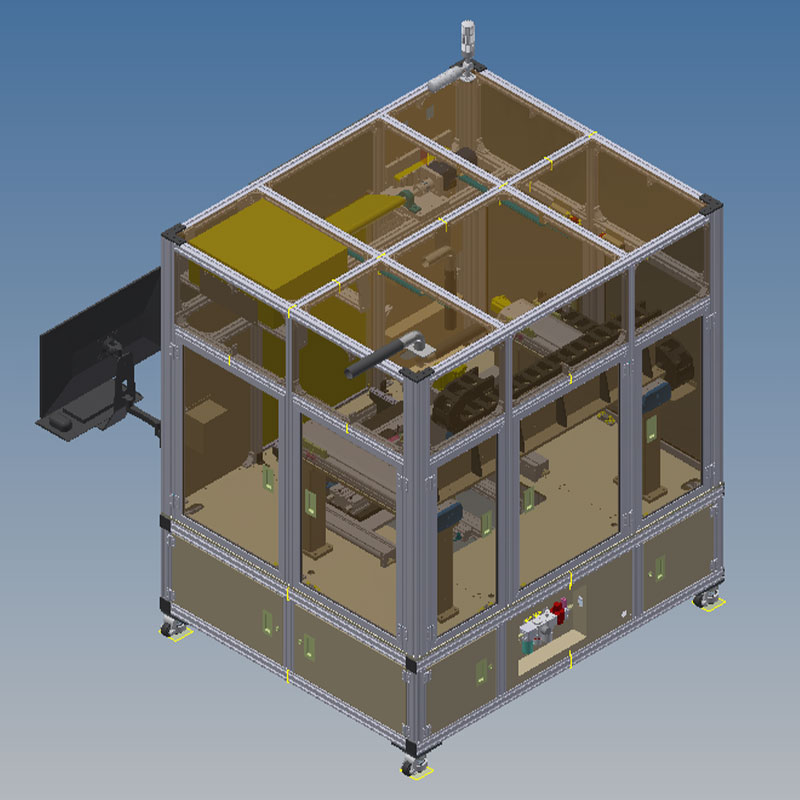
Лазерное сварочное оборудование для аккумуляторов новых энергетических транспортных средств
Данное оборудование предназначено главным образом для сварки алюминиевых и алюминиево-сплавных материалов толщиной 1 мм в аккумуляторах типа «короткий нож», а также для сварки алюминиевых и алюминиево-сплавных материалов в цилиндрических аккумуляторах, сварка насквозь.
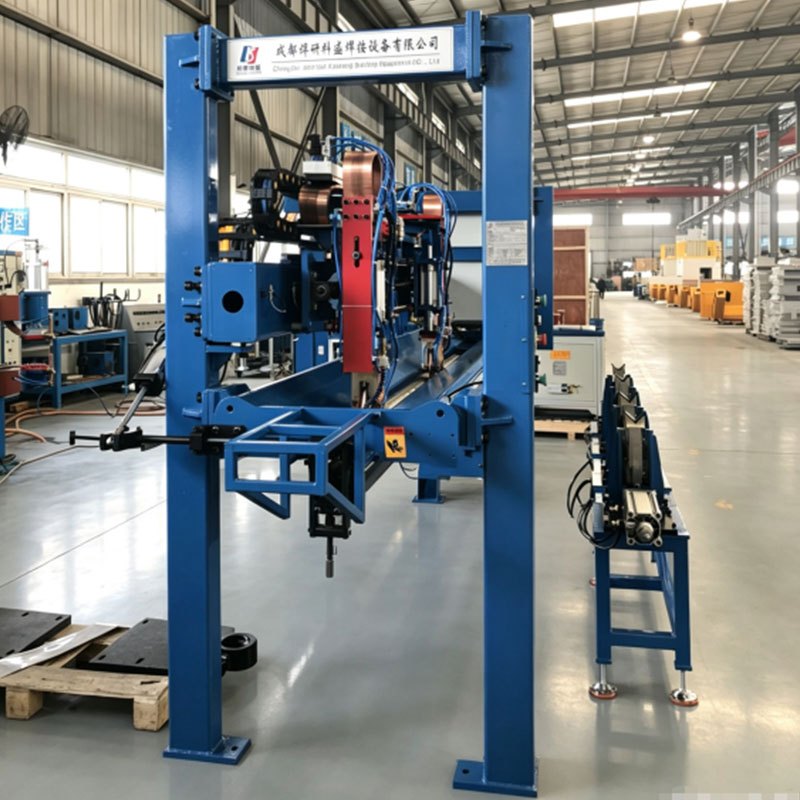
Среднечастотная двухроликовая машина для прямолинейной шовной сварки
Состав оборудования: станина (портальная рама), механизм направляющих поперечной балки, сварочная головка, механизм перемещения головки, пневматические приспособления с клавишной прижимной планкой, сварочная оправка, крюк оправки, система вспомогательных опор оправки, пневматическая система, система охлаждающей воды и другие узлы.
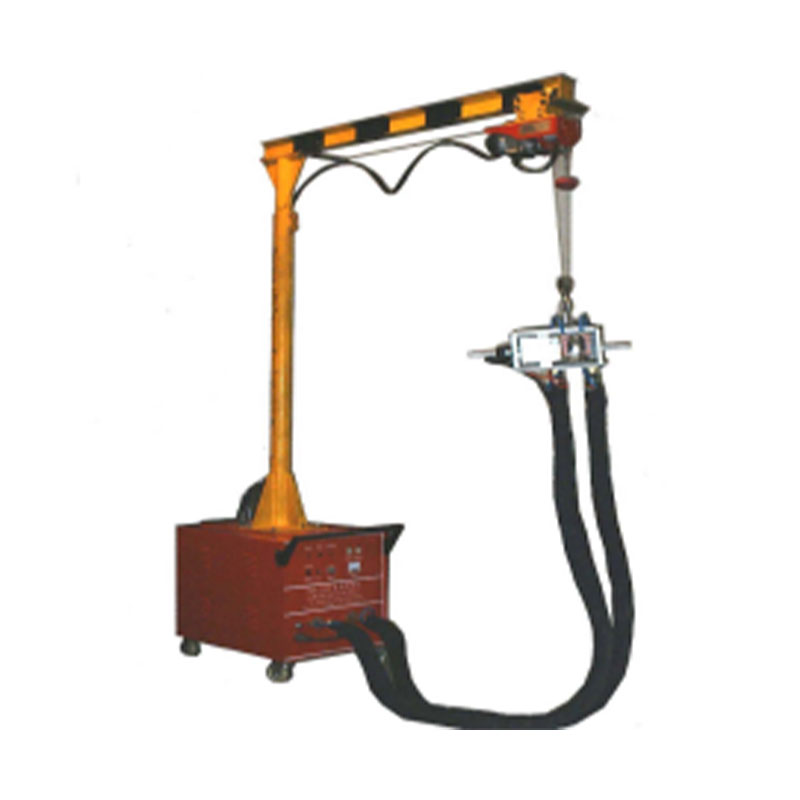
Паяльная машина
Передвижное паяльное оборудование FQH-200 специально разработано для электростанций и предприятий по производству генераторов и предназначено главным образом для пайки медных проводов статора генератора.
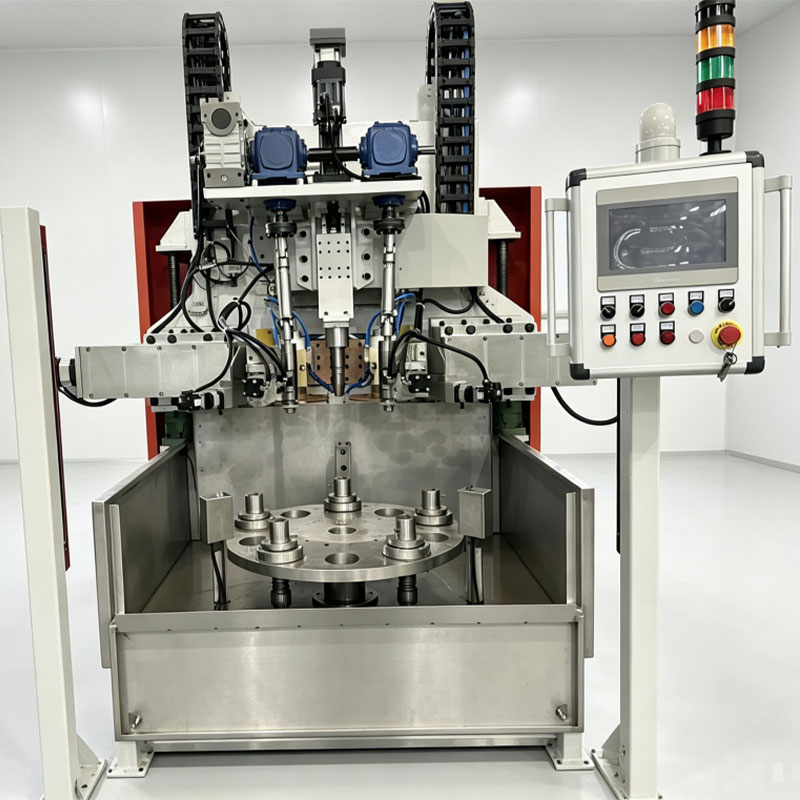
Машина для шовной сварки амортизаторов
Машина для шовной сварки амортизаторов представляет собой одну среднечастотную автоматическую машину для шовной сварки, включающую: защиту от дыма и пыли, защиту от брызг, встроенное оборудование для охлаждения установки и циркуляционного водяного охлаждения материала.
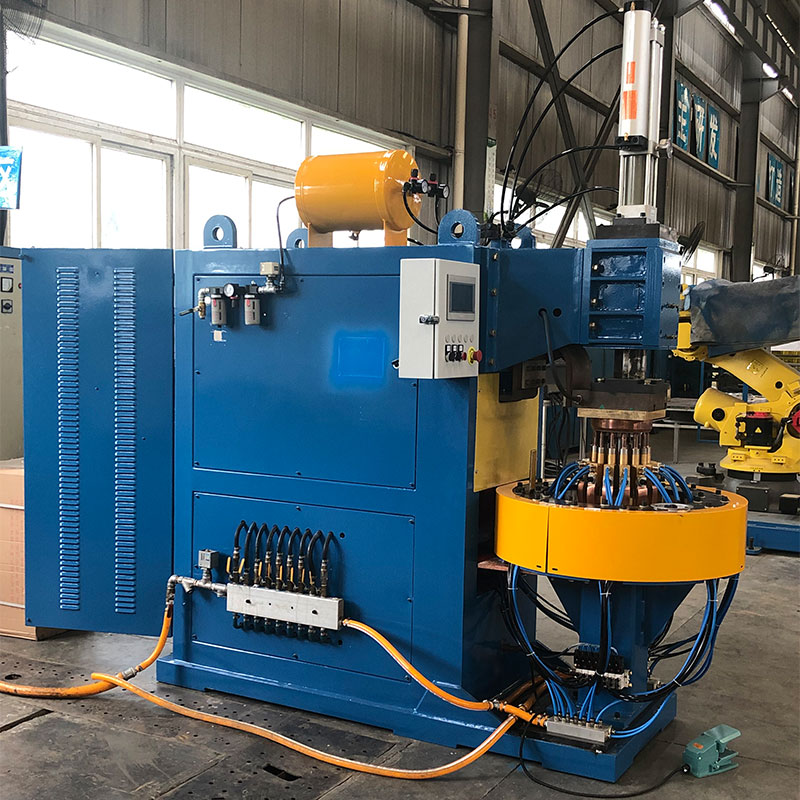
Машина для 14-точечной сварки вставных колец
Машина для 14-точечной сварки вставных колец представляет собой специализированную машину контактной точечной сварки, предназначенную главным образом для случаев, когда требуется многоточечная кольцевая сварка автомобильных топливных баков; производительность высокая, качество сварки стабильное.