

Продукция
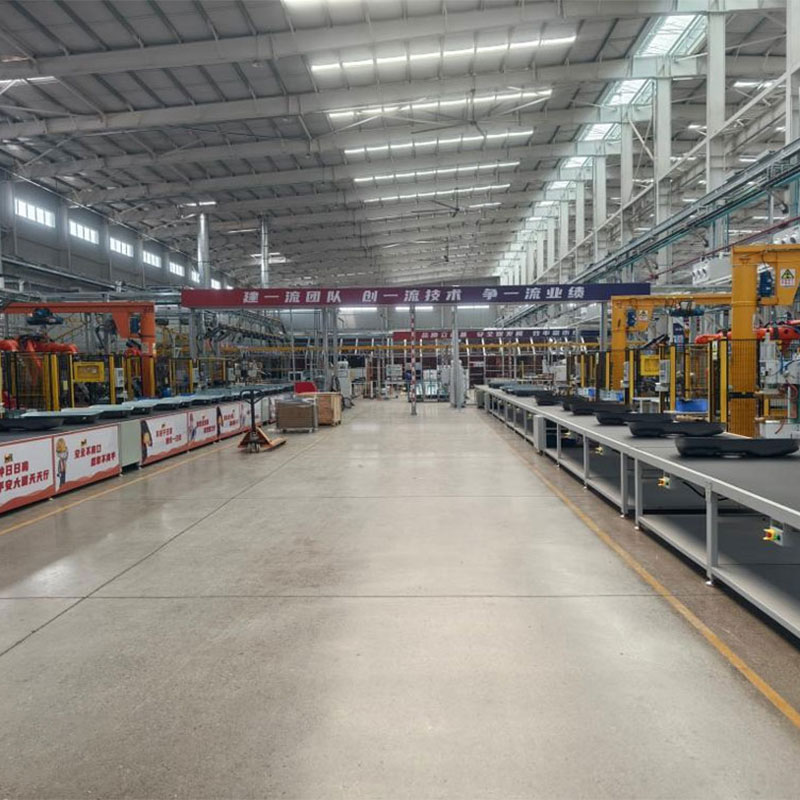
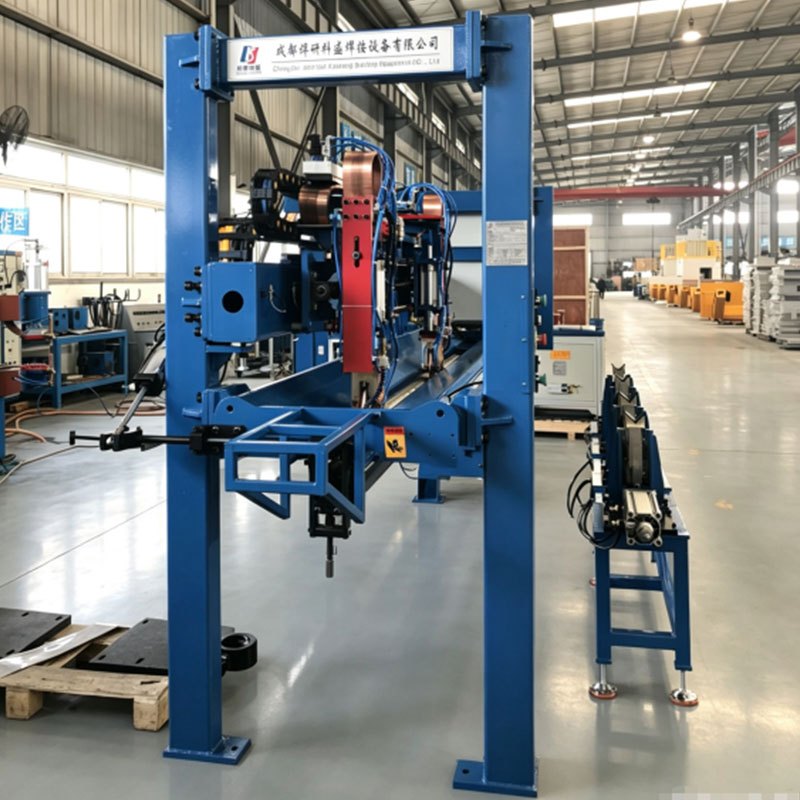
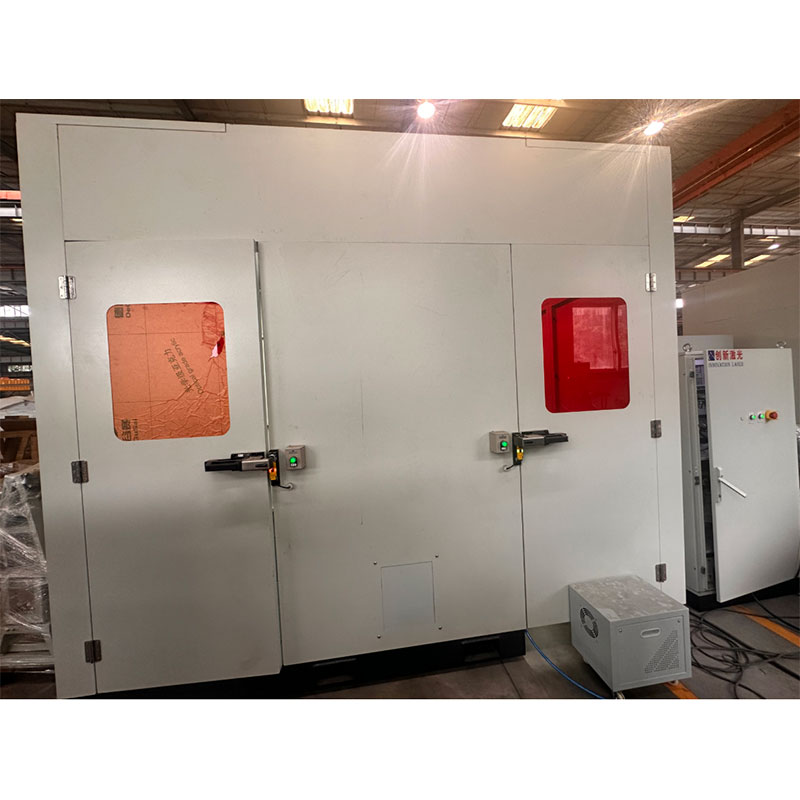
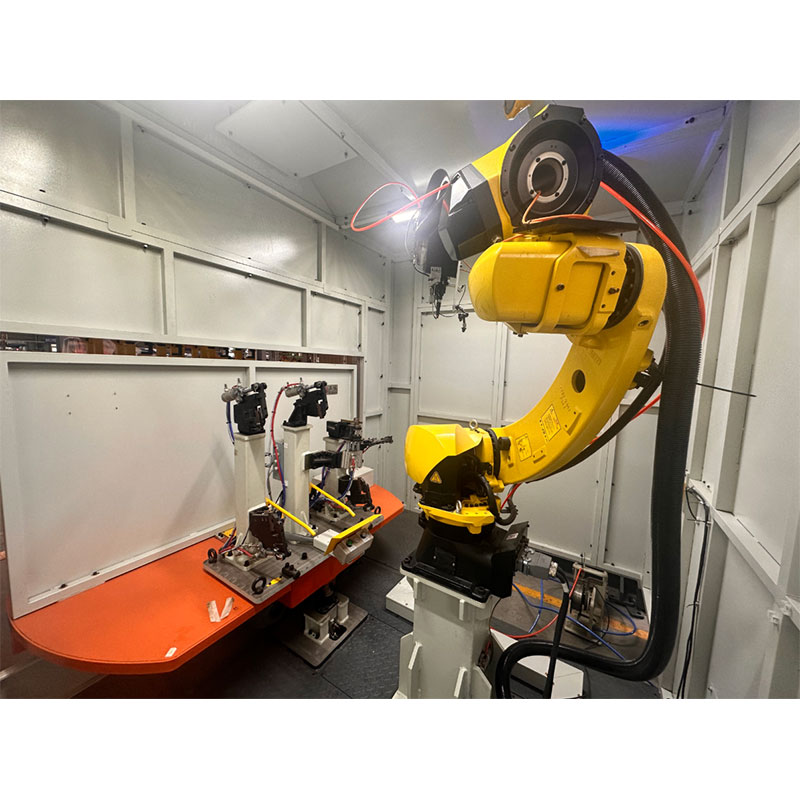
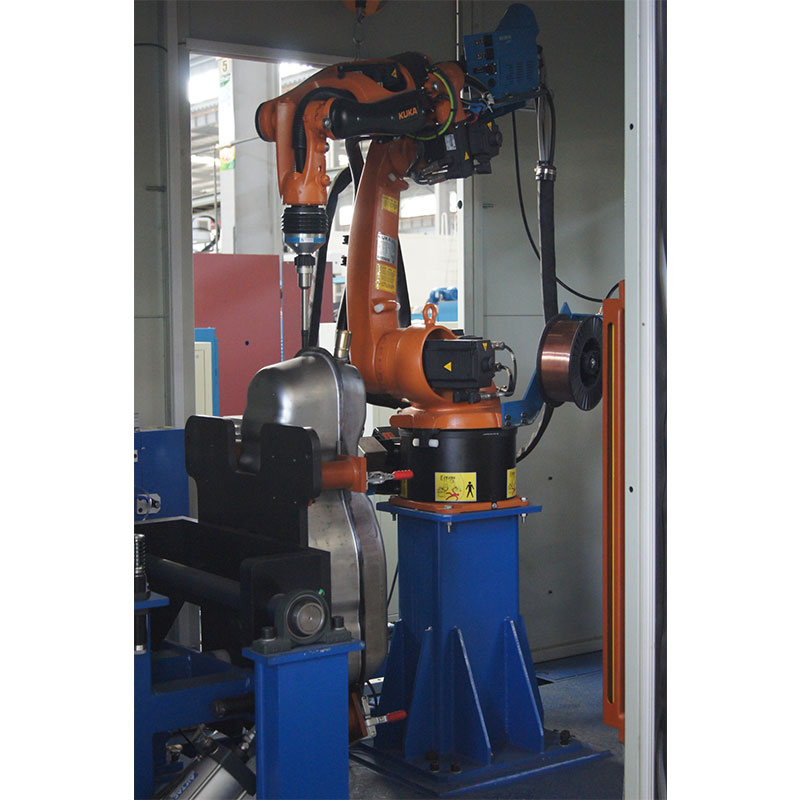
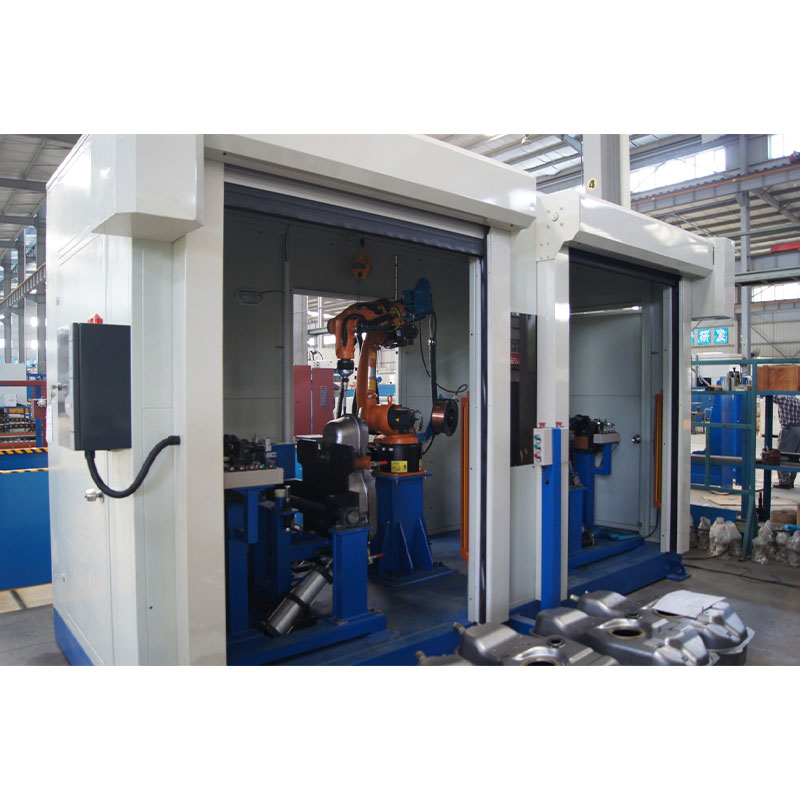
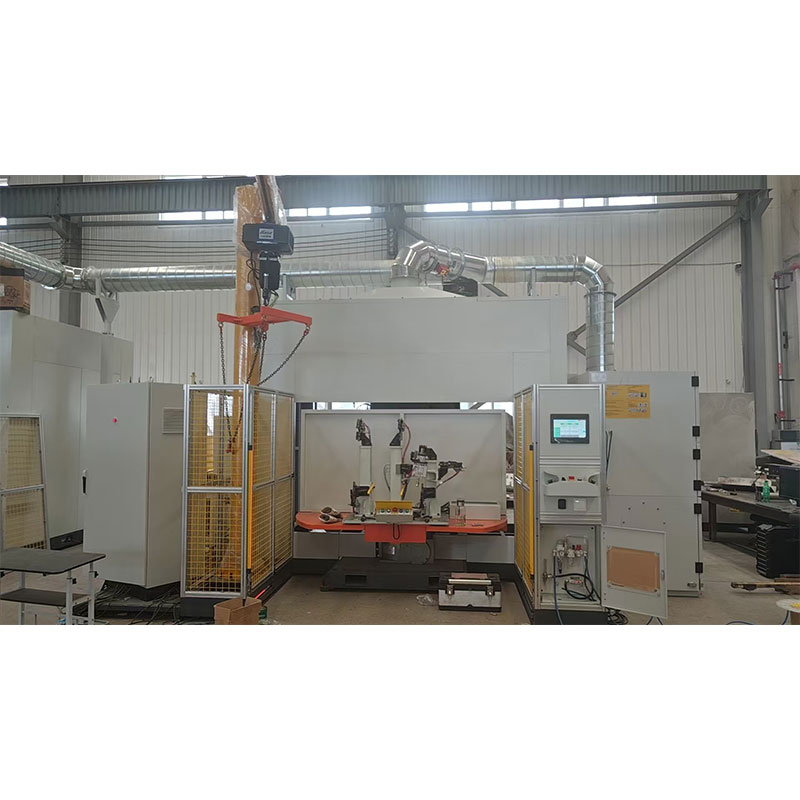
Автоматическая сварочная станция для заливной трубы и вентиляционной трубки
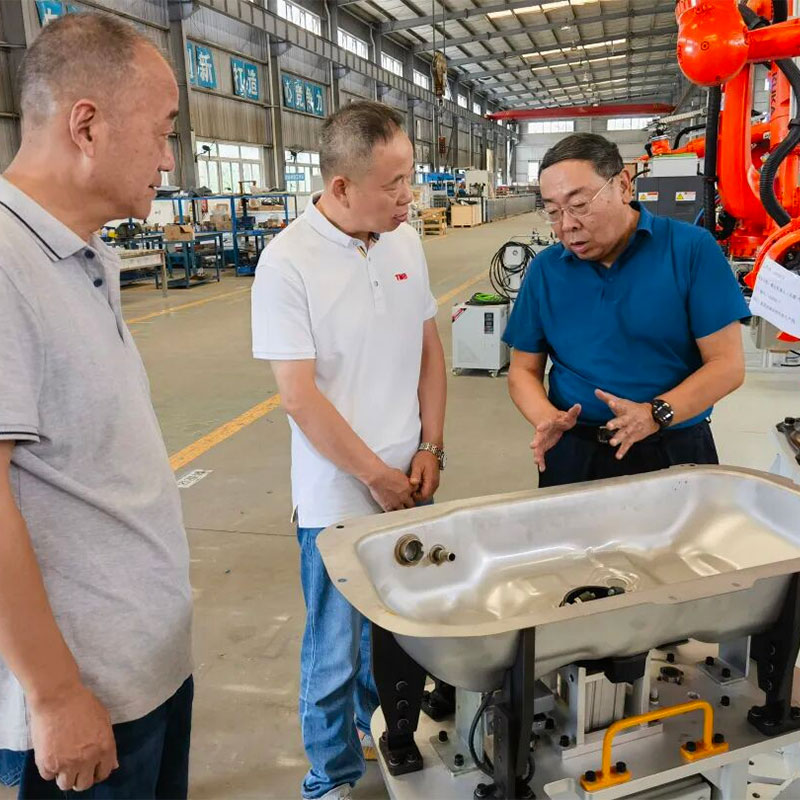
Данное оборудование предназначено для сварки заливной трубы и корпуса автомобильного топливного бака; сварки вентиляционной трубки и корпуса; после завершения сварки обеспечиваются надёжность сварного соединения и герметичность.
Описание
маркер
Наименование оборудования: автоматическая сварочная станция для заливной трубы и вентиляционной трубки
Данное оборудование предназначено для сварки заливной трубы и корпуса автомобильного топливного бака; сварки вентиляционной трубки и корпуса; после завершения сварки обеспечиваются надёжность сварного соединения и герметичность.
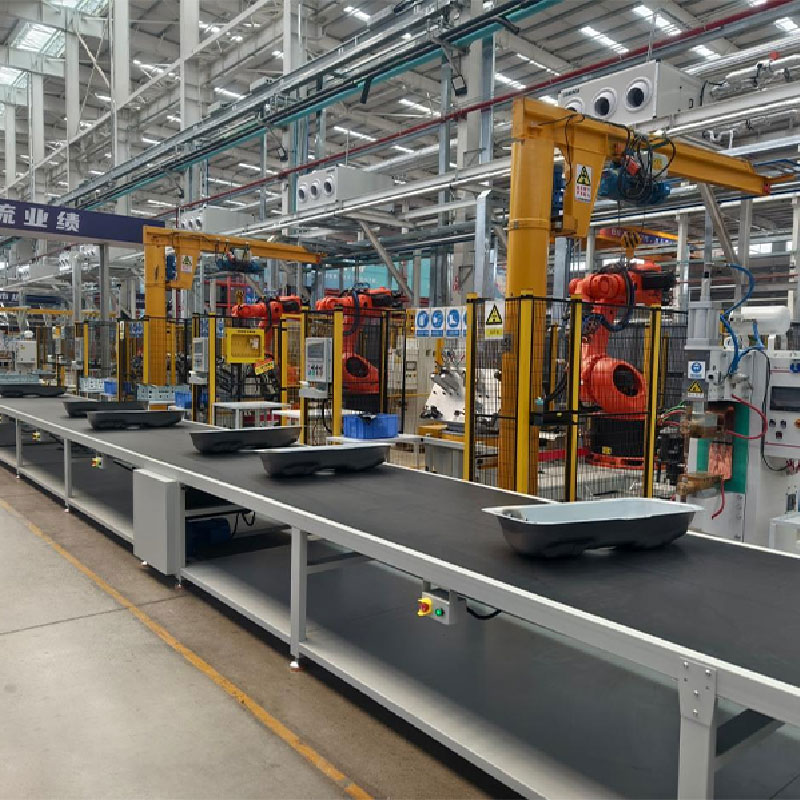
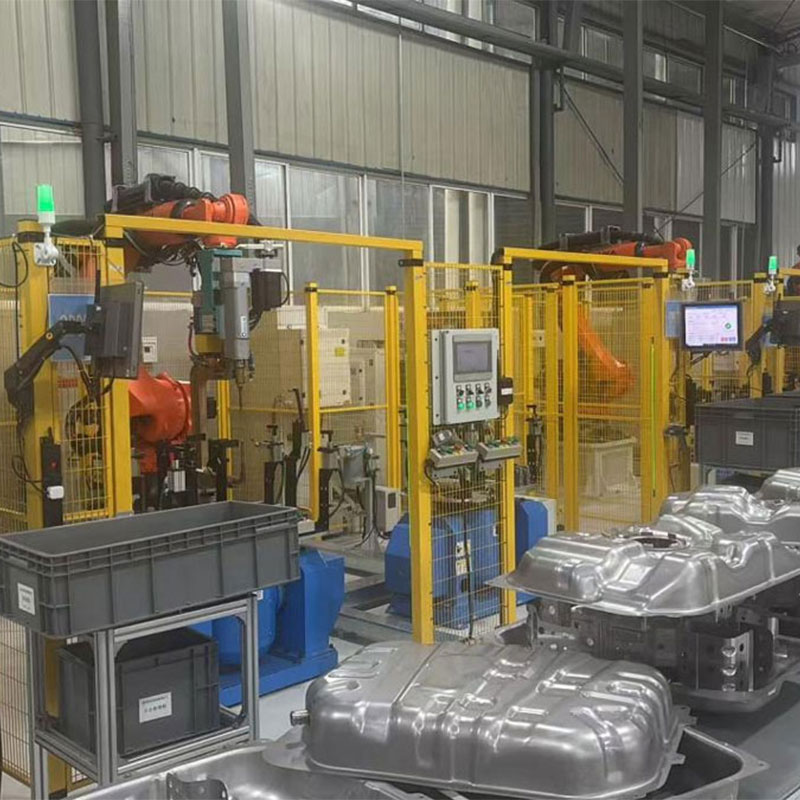
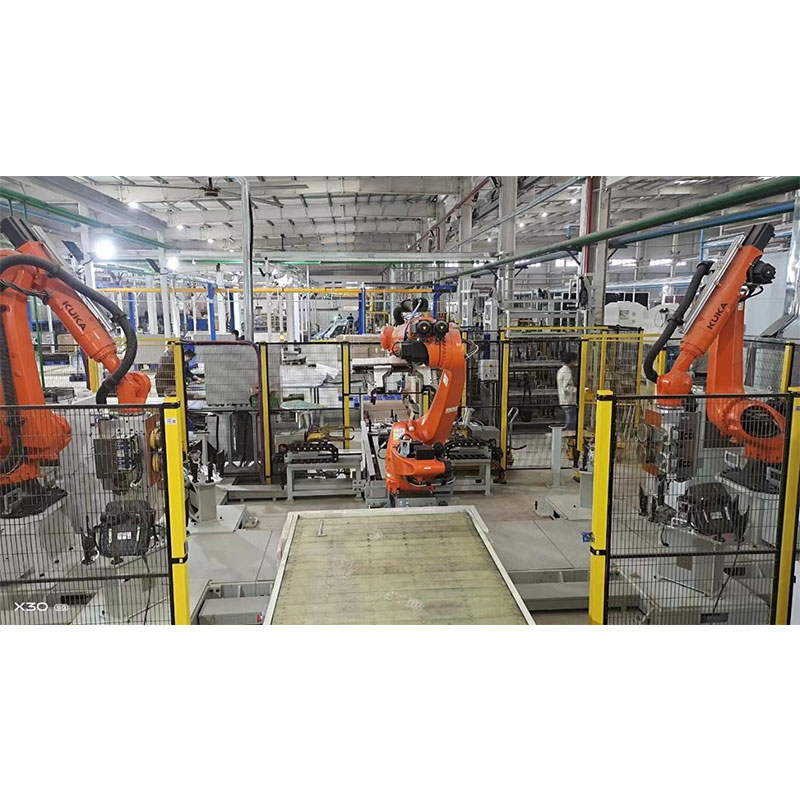
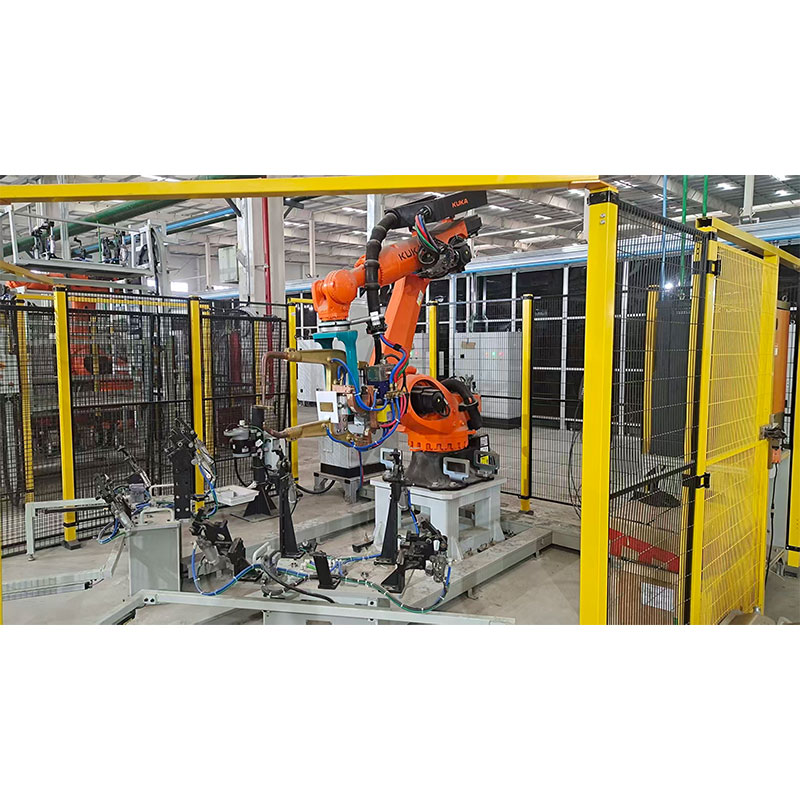
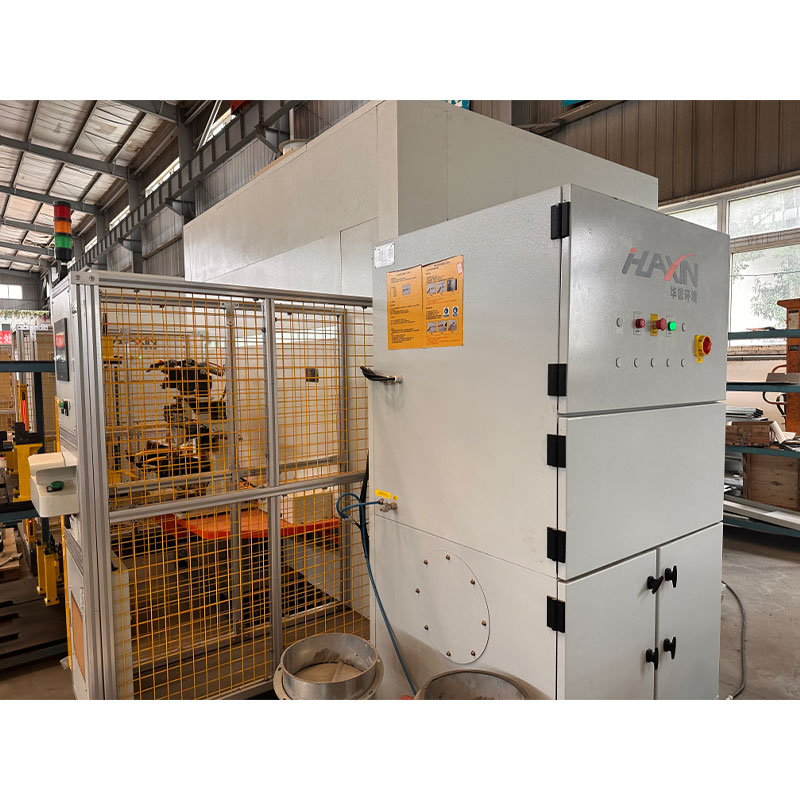
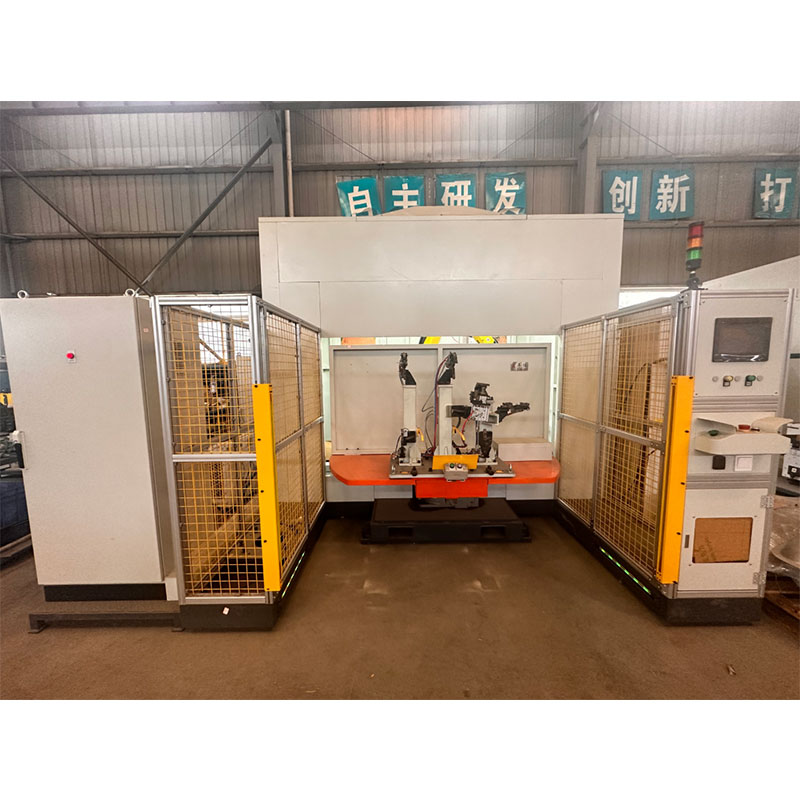
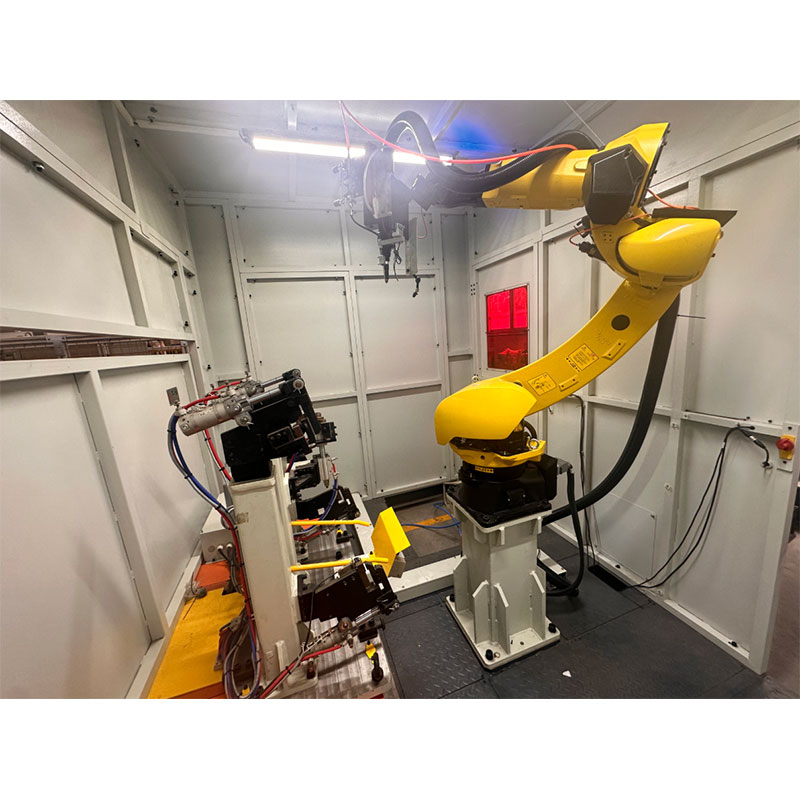
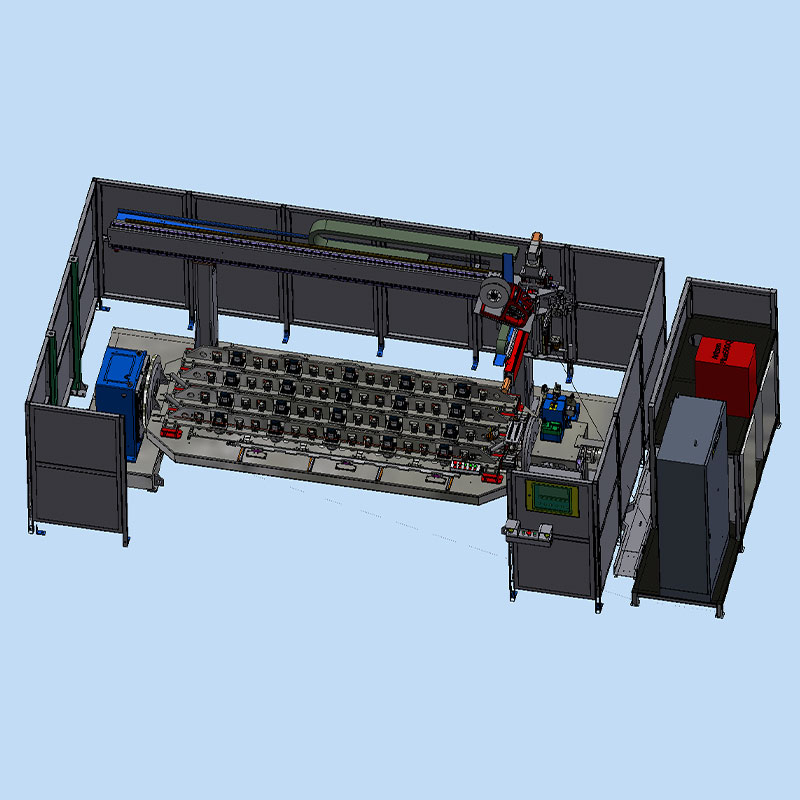
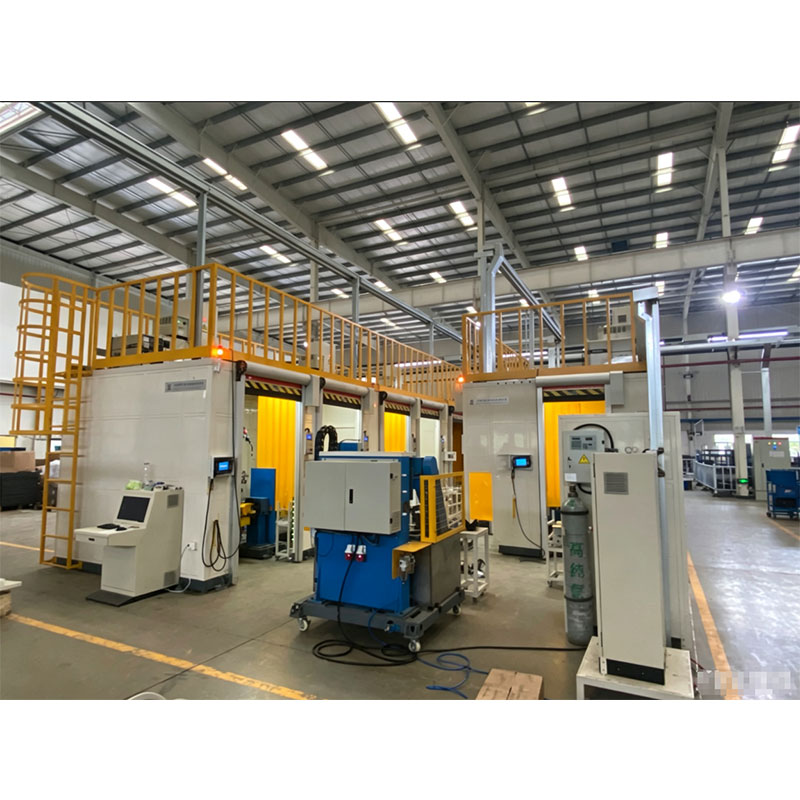
В оборудовании применена передовая лазерная сварочная технология; оно состоит из роботизированного сварочного модуля, лазерного генератора, источника питания лазера, интегрированной системы управления, позиции ручной подварки и системы очистки дыма и пыли. Рабочая станция имеет симметричную двухпозиционную компоновку (позиция A, позиция B); две единицы оснастки установлены на одном большом поворотном столе; позиция у окна ограждения предназначена для установки заготовки, позиция ближе к роботу — сварочная.
Объект сварки: верхний корпус топливного бака + заливная труба; верхний корпус топливного бака + вентиляционная трубка
Материал заготовки: нержавеющая сталь, углеродистая сталь
Технология сварки: лазерная сварка
Состав оборудования: робот, защитная кабина, источник питания лазера, позиционер, технологическая оснастка и т. д.
Принцип работы:
(1) Общий технологический процесс: двухпозиционная компоновка (одна позиция для загрузки-выгрузки, одна позиция для выполнения сварки), переключение двух позиций одноосевым позиционером, автоматическая сварка напольным 6-осевым шарнирным сварочным роботом, ручная загрузка-выгрузка; на позиционере предусмотрен быстросменный интерфейс для приспособления, приспособление в сборе может быстро заменяться.
(2) Способ сварки: оператор устанавливает полукорпус топливного бака и заливную трубу или вентиляционную трубку на специальное приспособление, базирует, зажимает и фиксирует их; 6-осевой шарнирный сварочный робот автоматически выходит в положение сварного шва и выполняет автоматическую сварку; в процессе сварки вмешательство оператора не требуется; формирование сварного шва автоматически выполняется за один проход; конструкция приспособления должна обеспечивать одновременную сварку вентиляционной трубки и заливной трубы при соблюдении условий сварки.
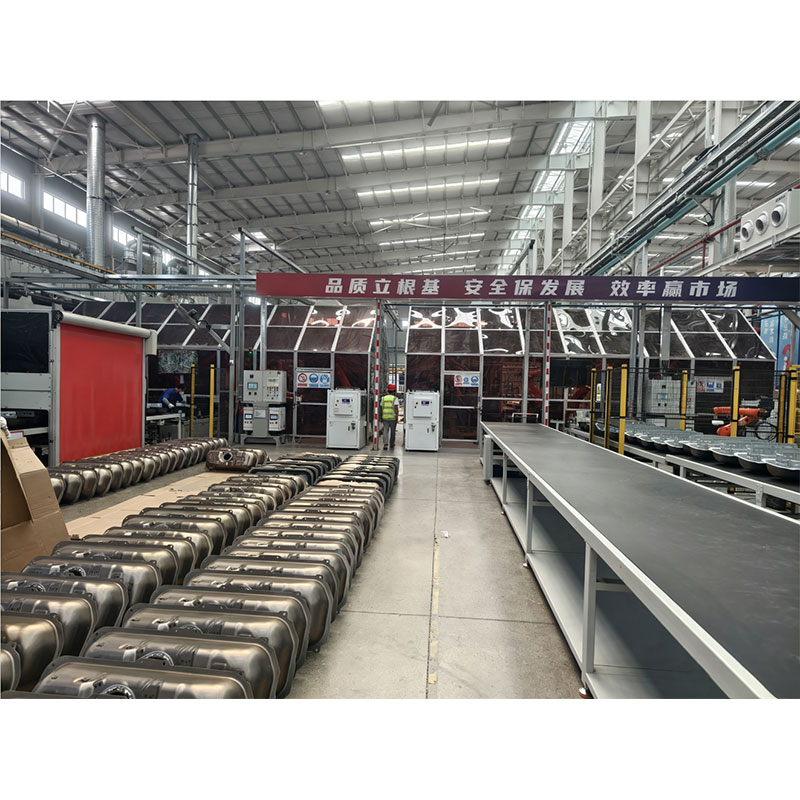
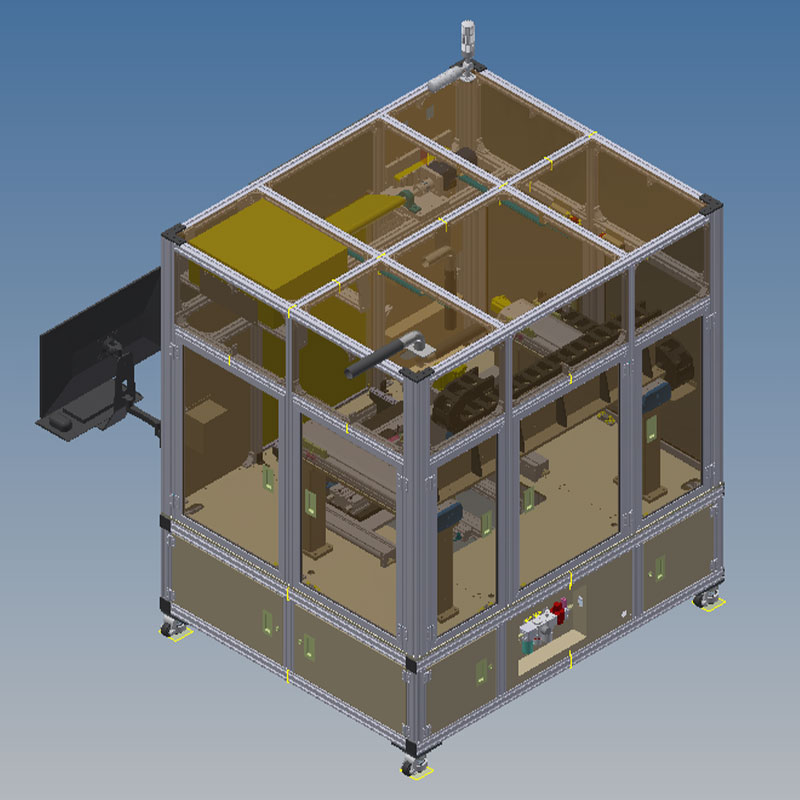
Общая компоновка оборудования показана ниже

Диапазон цен (в юанях): от 900 000 до 1 200 000
Место сварки:
| Основные технические параметры | |
| Входной источник питания | 3 фазы, 380 В |
| Источник сварочного тока | 50 Гц, 380 В, три фазы |
| Номинальное давление в пневматической системе подачи воздуха | 0,4–0,7 МПа |
| Номинальное давление в системе подачи аргона | 0,5 МПа |
| Лазерная сварочная система | 2 кВт |
| Расход воды чиллера | 30 л/мин |
| Основной агрегат пылеудаления | 5,5 кВт |
связаться с нами
Сопутствующие популярные продукты
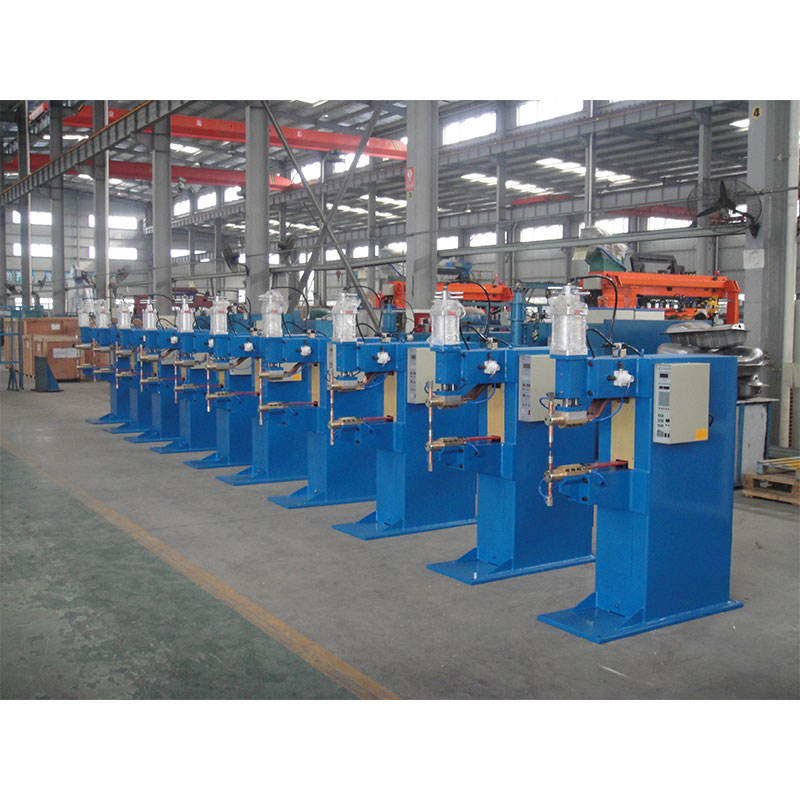
Машина для точечной и рельефной сварки
Точечная (рельефная) сварка представляет собой способ образования неразъёмного металлического соединения, при котором в процессе сварки через место сварки пропускают сварочный ток, используя сопротивление свариваемых деталей для выделения тепла, нагрева и образования местного расплавления, а под действием давления образуется сварная точка.
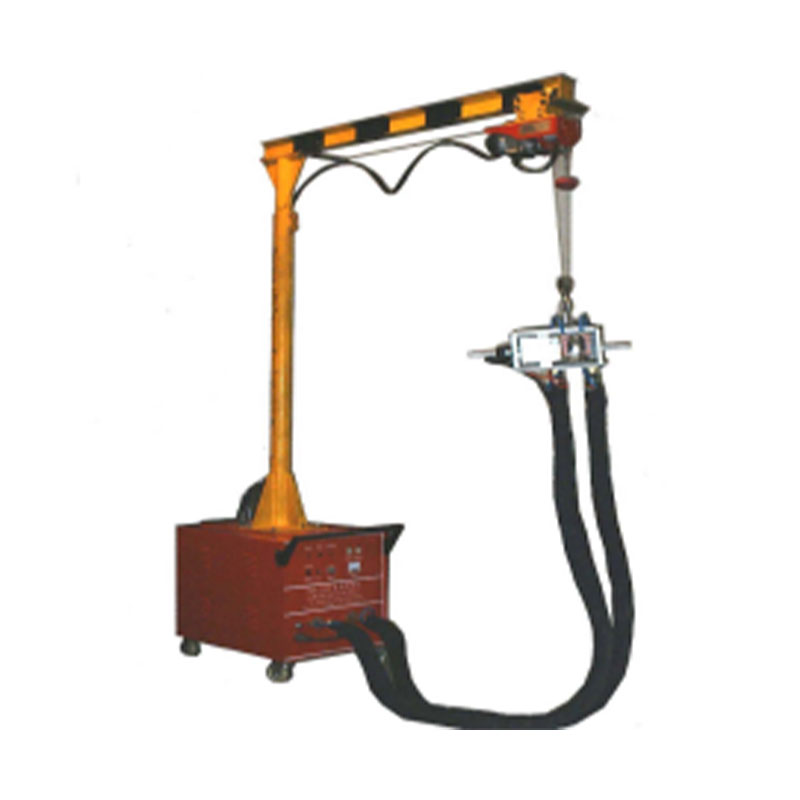
Паяльная машина
Передвижное паяльное оборудование FQH-200 специально разработано для электростанций и предприятий по производству генераторов и предназначено главным образом для пайки медных проводов статора генератора.
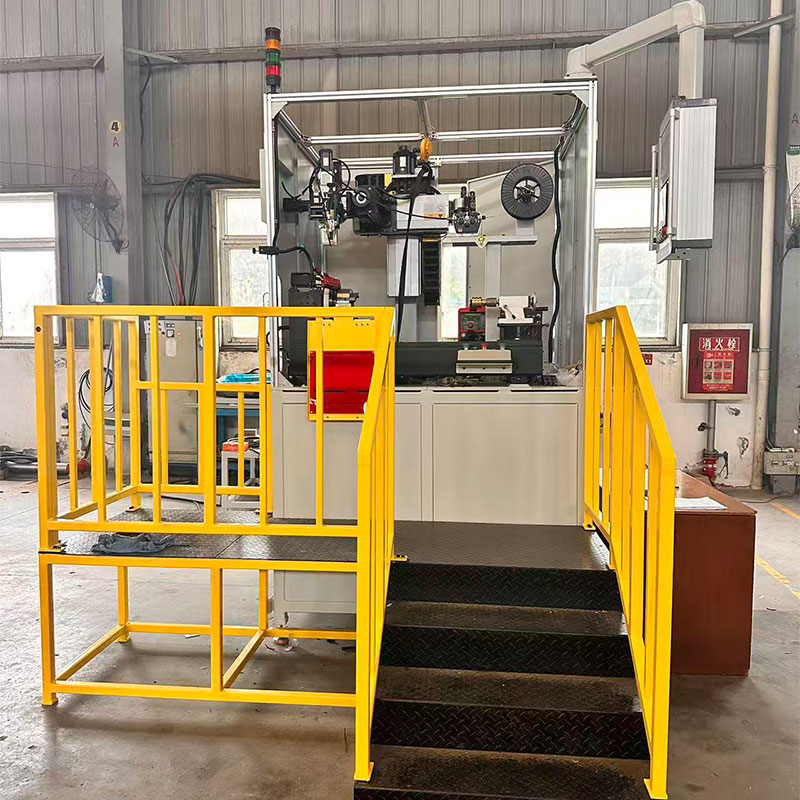
Автоматизированная сварочная станция для аргонодуговой сварки
Состав оборудования: позиционер, сварочная головка (оси X, Y, Z и позиционирование), система источника питания для TIG-сварки (включая источник сварочного тока, сварочную горелку, систему подачи проволоки, систему колебаний, систему слежения за длиной дуги), система управления и защитная камера
Лазерное сварочное оборудование для аккумуляторов новых энергетических транспортных средств
Данное оборудование предназначено главным образом для сварки алюминиевых и алюминиево-сплавных материалов толщиной 1 мм в аккумуляторах типа «короткий нож», а также для сварки алюминиевых и алюминиево-сплавных материалов в цилиндрических аккумуляторах, сварка насквозь.
Оборудование для сварки продольных швов
Данное оборудование в комплекте с двухпульсным источником питания для сварки в среде защитного газа (MIG) и водоохлаждаемой сварочной горелкой прямого типа с газовой защитой образует автоматическую систему для сварки продольных швов, обеспечивающую сварку продольных швов с лицевой и обратной сторон двери-рампы после одного зажима.
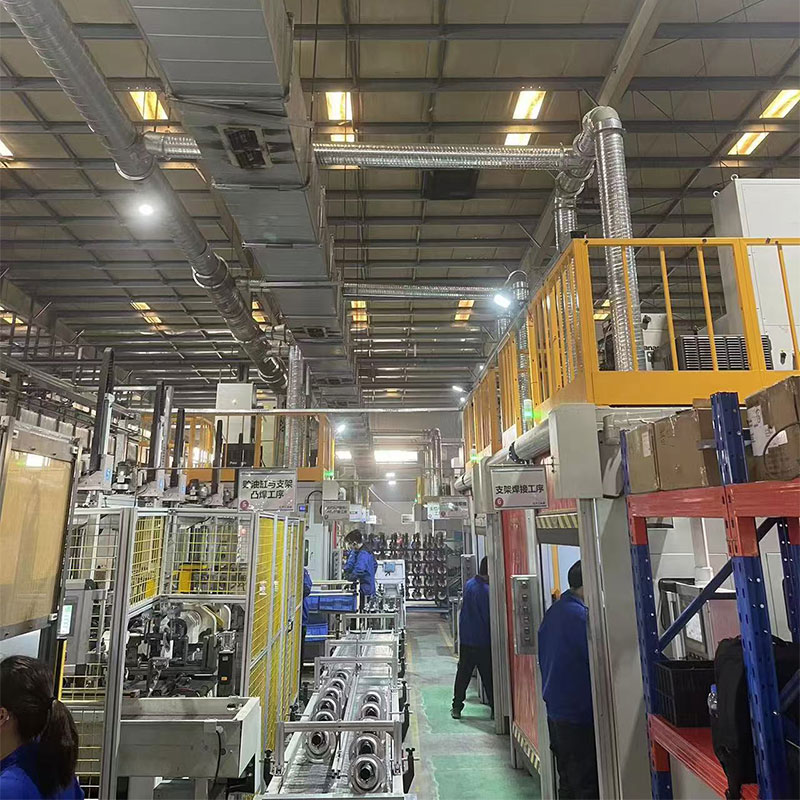
Автоматическая сварочная линия для автомобильных амортизаторов
Автоматическая сварочная линия предназначена для амортизаторов различных типов автомобилей и включает полностью автоматическую контактную шовную и рельефную сварку автомобильных амортизаторов, а также роботизированные станции дуговой сварки кронштейнов амортизаторов и проушин. Полностью автоматическая логистика линии обеспечивается автоматической загрузкой-выгрузкой с помощью подвесной транспортной системы и логистическими роботами; высокая степень автоматизации всей линии позволяет реализовать безлюдное автоматизированное производство.
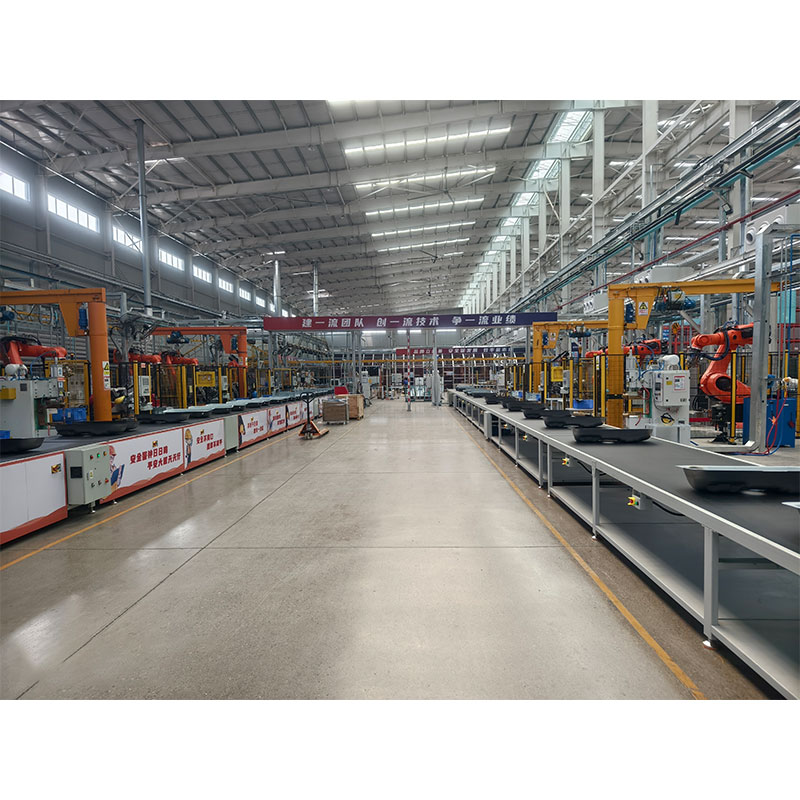
Автоматическая сварочная линия для автомобильных топливных баков
Автоматическая сварочная линия предназначена для металлических топливных баков различных типов легковых автомобилей и включает полностью автоматическую роботизированную контактную шовную сварку корпуса топливного бака, полностью автоматическую роботизированную контактную точечную сварку комплектующих топливного бака, а также роботизированную станцию дуговой сварки заливной горловины топливного бака.
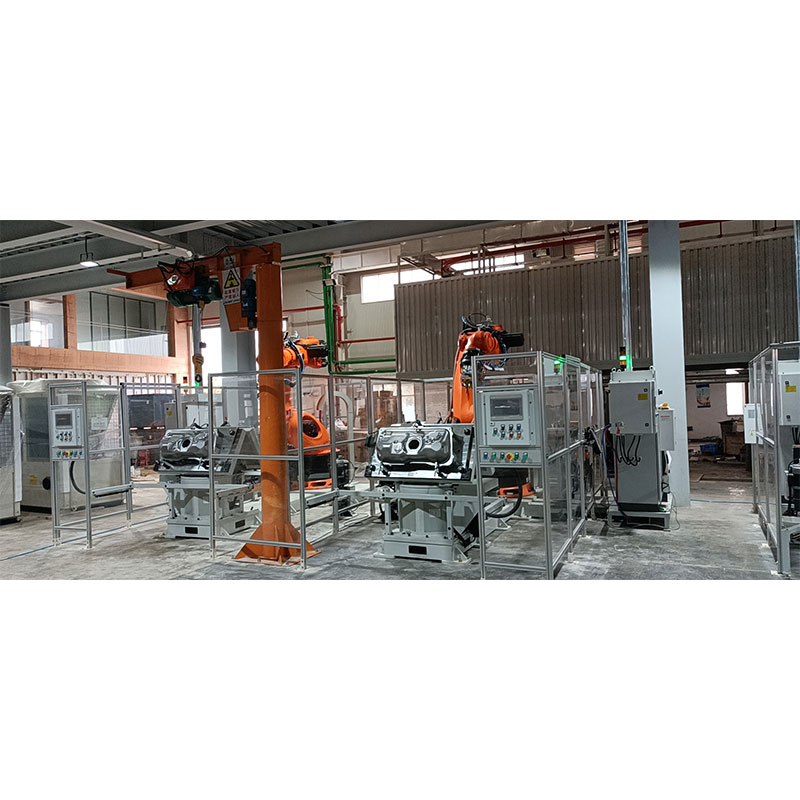
Роботизированная станция односторонней одноточечной сварки
Данное оборудование предназначено главным образом для сварки внутренних успокоительных перегородок автомобильных топливных баков и таких комплектующих, как их кронштейны. Оператор предварительно устанавливает успокоительную перегородку, кронштейны и другие комплектующие на нижний электрод оснастки, затем устанавливает наружный корпус и посредством контактной сварки соединяет комплектующие с корпусом.
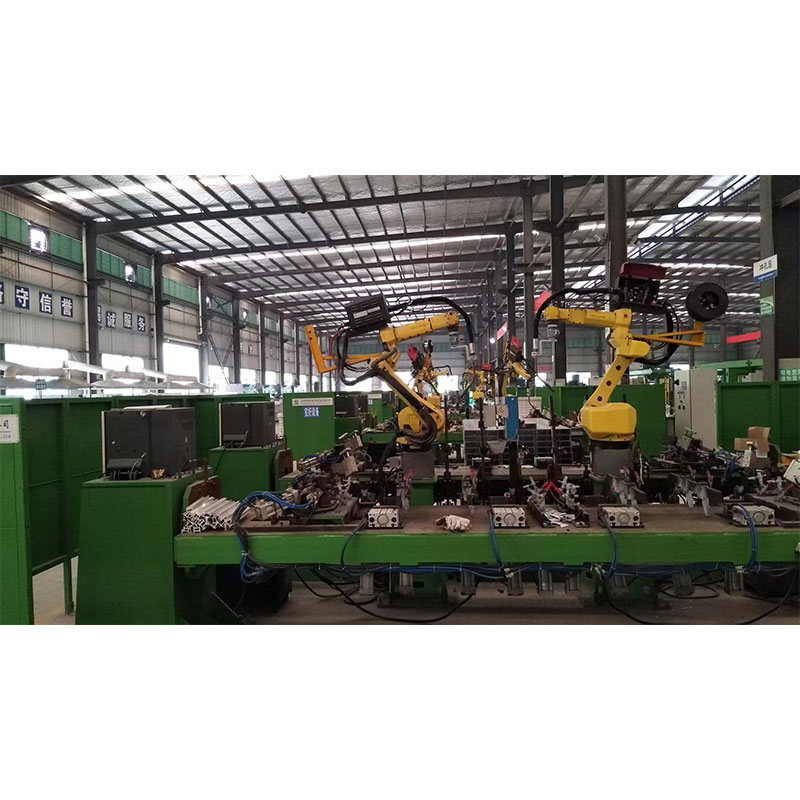
Роботизированная сварочная станция для сварки алюминиевой строительной опалубки
Данная сварочная линия предназначена для сварки алюминиевой строительной опалубки. Роботизированная сварочная станция в составе данного оборудования выполнена по схеме с двумя роботами и двумя позициями, а именно: кантование и позиционирование заготовки осуществляется с помощью позиционера с передней и задней бабками, две единицы заготовок вращаются.
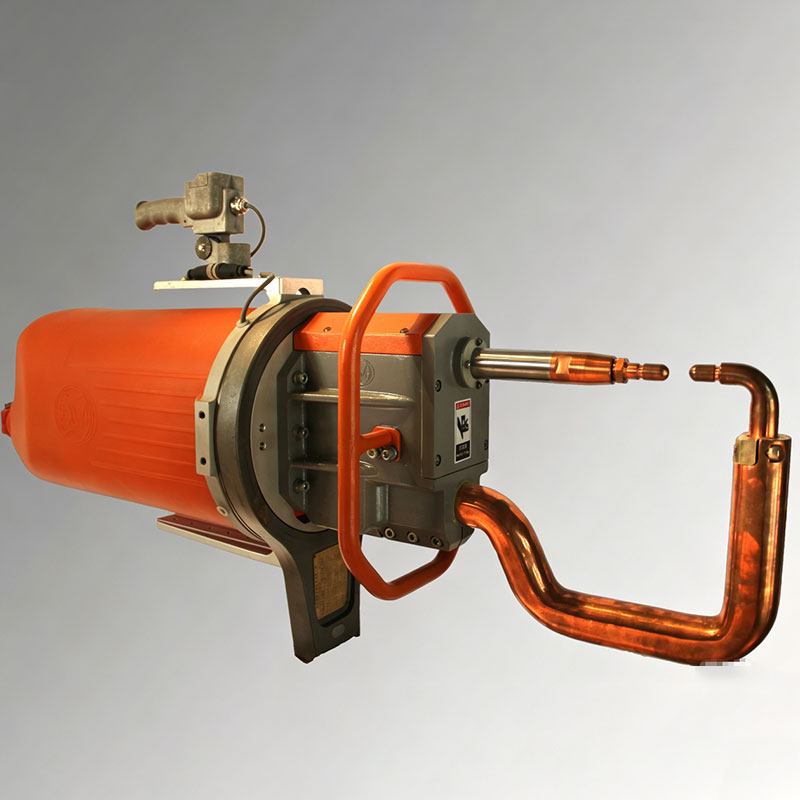
Подвесная машина для контактной точечной сварки
Подвесная машина для точечной сварки интегрального типа серии DN2, также называемая интегрированной машиной для точечной сварки, объединяет сварочный трансформатор и сварочные клещи в одно целое, имеет алюминиевый корпус и характеризуется малыми габаритами, большой отдачей, высокой эффективностью и энергосбережением, лёгкостью и гибкостью. При работе интегрированная машина для точечной сварки легко обеспечивает поворот на 360 градусов в горизонтальном и вертикальном направлениях.
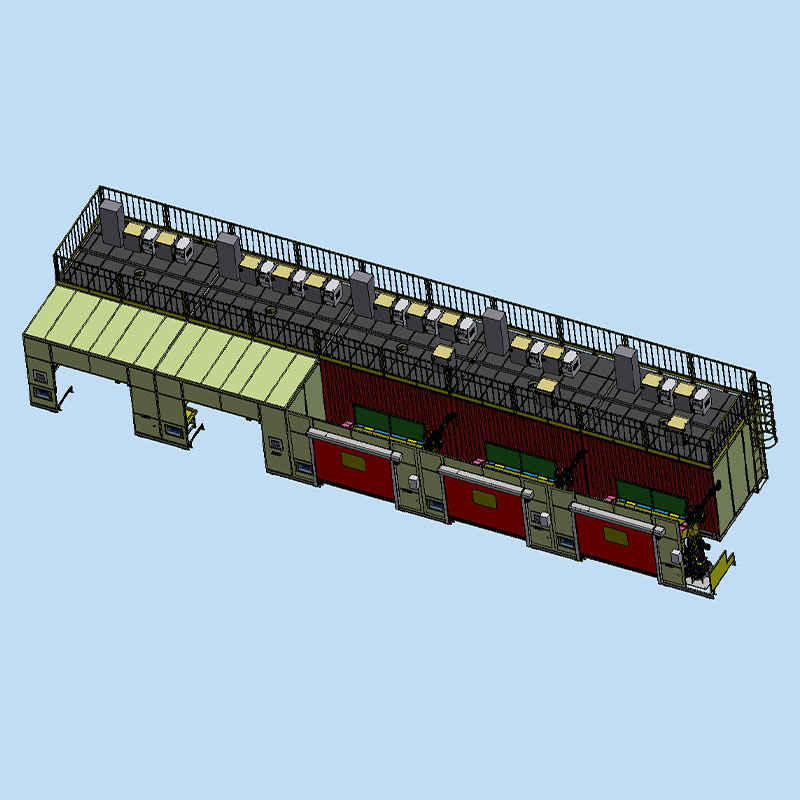
Автоматическая сварочная линия для автомобильных рам
Автоматическая сварочная линия предназначена для автоматической сварки передних и задних подрамников различных типов автомобилей и включает полностью автоматизированные роботизированные станции контактной точечной сварки и рельефной сварки передних и задних подрамников, а также полностью автоматизированные роботизированные станции дуговой сварки передних и задних подрамников.
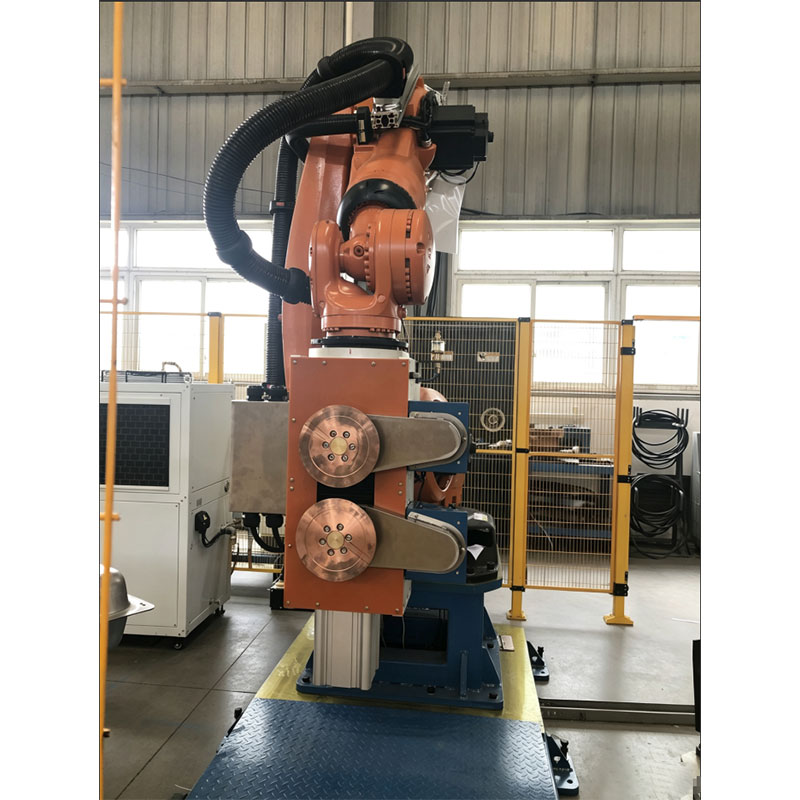
Роботизированная станция для шовной сварки
Оборудование состоит из робота, шовной сварочной головки, системы управления, чиллера, механизма правки, блока безопасности; рабочие позиции расположены симметрично относительно робота, две сварочные позиции. Между двумя позициями размещён сенсорный экран для удобства управления и наблюдения. Оператор устанавливает заготовку на сварочную позицию №1, выходит из зоны защиты световой завесы и запускает предварительный запуск; автоматический зажим топливного бака, робот со шовной сварочной головкой выполняет сварку по периметру топливного бака и возвращается в исходное положение.
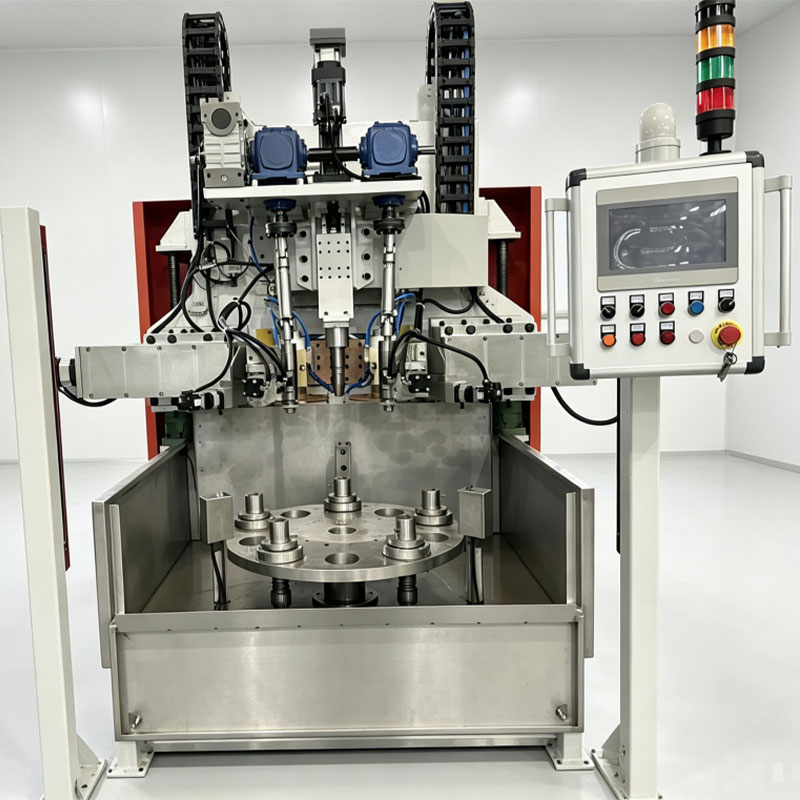
Машина для шовной сварки амортизаторов
Машина для шовной сварки амортизаторов представляет собой одну среднечастотную автоматическую машину для шовной сварки, включающую: защиту от дыма и пыли, защиту от брызг, встроенное оборудование для охлаждения установки и циркуляционного водяного охлаждения материала.
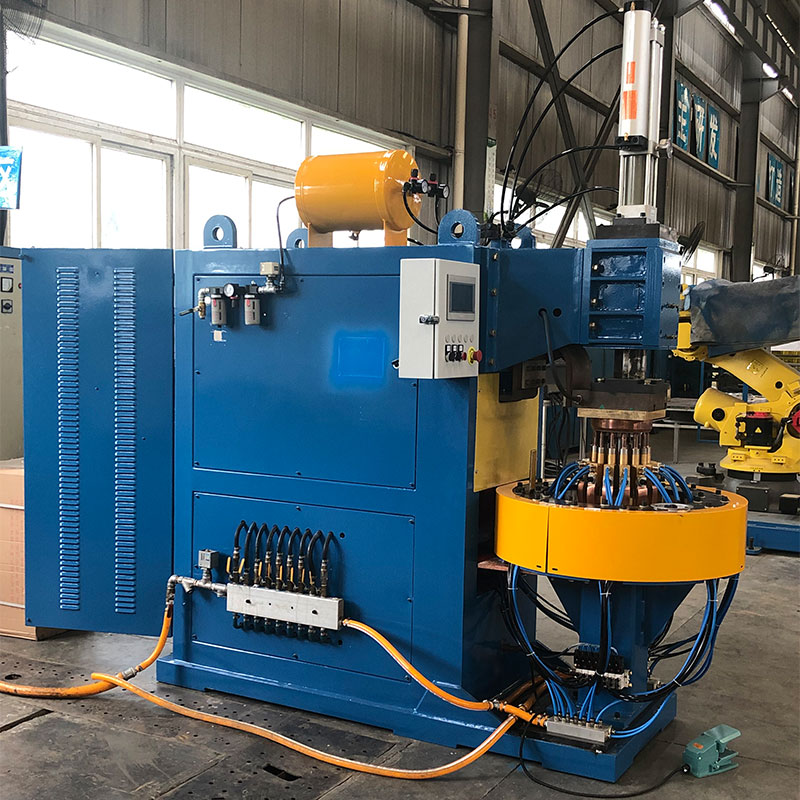
Машина для 14-точечной сварки вставных колец
Машина для 14-точечной сварки вставных колец представляет собой специализированную машину контактной точечной сварки, предназначенную главным образом для случаев, когда требуется многоточечная кольцевая сварка автомобильных топливных баков; производительность высокая, качество сварки стабильное.
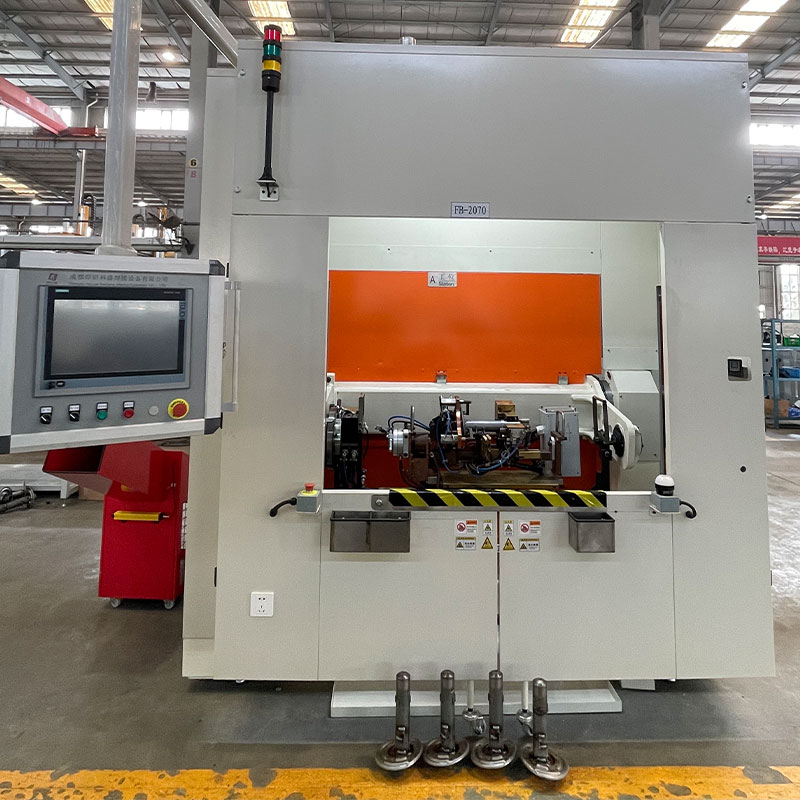
Роботизированная сварочная станция для амортизаторов
Данная станция предназначена специально для сварки кронштейнов и пружинных чашек с корпусом амортизатора с использованием дуговой сварки плавящимся электродом в среде защитного газа (GMAW). Сварка выполняется роботом. Ручная загрузка-выгрузка, зажим в приспособлении.
Сварочная линия для системы выпуска отработавших газов автомобиля
Сварочная линия для системы выпуска отработавших газов автомобиля предназначена главным образом для автоматического производства сварки, сборки и контроля трехкомпонентных каталитических нейтрализаторов горячего конца легковых автомобилей; в основном состоит из роботизированных станций дуговой сварки, специализированного оборудования для контроля, специализированных станков с ЧПУ для точечной сварки, оборудования контактной сварки и т. д.; вся линия характеризуется гибкостью, автоматизацией и интеллектуализацией.